زبان
یک تیم خرید طرحی را با سه شماره روی آن ارسال می کند: سیم موزیک 2.0 میلی متری، هشت سیم پیچ بدنه، و زاویه پای آزاد 90 درجه. گشتاور در انحراف کامل باید بین 0.40 و 0.44 نیوتن متر باشد و قطعه باید در 250000 چرخه باز و بسته شدن در داخل مجموعه چفت صندلی دوام بیاورد. اولین نمونه ها از هر بررسی عبور می کنند. چهار ماه بعد، بازگشتهای میدانی نشان میدهد که پاها تقریباً در 40000 چرخه ترک میخورند و هر شکستگی در همان مکان قرار میگیرد: خمشی که پا از بدنه سیم پیچ خارج میشود. شیمی سیم درست بود. قطر سیم پیچ درست بود. شکست با شعاع خمشی که کسی اندازهگیری نکرده بود تعیین شد.
پاسخ مستقیم: یک فنر پیچشی بر روی چهار متغیر زندگی می کند یا می میرد - استحکام کششی سیم و وضعیت سطح، شعاع خمیدگی داخلی که در آن هر پا از بدن خارج می شود، تنش خمشی در فیبر داخلی آن خم، و کاهش تنش اعمال شده پس از سیم پیچی. هر یک از آنها را تغییر دهید و منحنی گشتاور، زاویه آزاد و عمر خستگی همه با هم حرکت می کنند.
این راهنما به معنای این چهار متغیر در طبقه مغازه، اعدادی که ارزش نوشتن در مشخصات را دارند، نحوه نگه داشتن مکرر زوایای پای در ماشینهای فنر CNC و الگوهای خرابی که به شما میگوید کدام پارامتر تغییر کرده را پوشش میدهد. این برای افرادی نوشته شده است که باید اولین بازرسی مقاله را امضا کنند و دو سال بعد از آن تصمیم دفاع کنند.
فنر پیچشی انرژی را با چرخاندن، نه فشرده شدن، ذخیره می کند. سیم پیچ های بدنه در خم شدن به جای پیچش به عنوان سیم پیچ عمل می کنند، دو پایه بار را منتقل می کنند و زاویه بین آن پایه ها در حالت استراحت زاویه آزاد است. هنگامی که مکانیزم یک پایه را نسبت به دیگری میچرخاند، فنر مقاومت میکند و گشتاور مقاوم تقریباً متناسب با زاویه انحراف افزایش مییابد تا زمانی که ماده تسلیم شود.
نرخ - گشتاور در درجه - با توان چهارم قطر سیم مقیاس می شود و با تعداد سیم پیچ های فعال و قطر سیم پیچ به طور خطی سقوط می کند. این رابطه قدرت چهارم به این دلیل است که چرا یک تغییر 5 درصدی قطر سیم میتواند گشتاور را تا بیش از 20 درصد تغییر دهد و چرا گواهیهای قطر سیم برای فنرهای پیچشی بیشتر از بسیاری از انواع فنر دیگر اهمیت دارد. مدول الاستیک سیم نیز مستقیماً وارد میشود: فولاد کربنی در حدود 207 گیگا پاسکال کار میکند، در حالی که 302 ضد زنگ نزدیک به 193 گیگا پاسکال است، بنابراین یک تعویض مستقیم مواد بدون محاسبه مجدد نرخ، پنجره گشتاور را از دست میدهد.
تنش خمشی در محل اتصال پا به بدن از لحظه اعمال شده و قسمت سیم محاسبه می شود، سپس در یک ضریب اصلاحی ضرب می شود که با سفت شدن خم افزایش می یابد. به زبان ساده: هرچه گوشه ای که پا از سیم پیچ خارج می شود تیزتر باشد، اوج تنش بیشتر می شود و زودتر یک ترک خستگی در داخل آن گوشه شروع می شود. دستورالعمل طراحی معمولاً شعاع خمش داخلی حداقل نصف قطر سیم را می طلبد و قطعات حساس به خستگی اغلب از قطر سیم کامل استفاده می کنند. علامتهای ابزار، خراشهای قالب و سوختگیهای سنگزنی روی همان گوشه نیز به عنوان شروع کننده ترک عمل میکنند، به همین دلیل است که وضعیت سطح در مشخصات در کنار درجه مواد قرار دارد.
فنر سیم پیچ می تواند در جهت عقربه های ساعت یا خلاف جهت عقربه های ساعت پیچ شود. فنر پیچشی باید در جهتی منحرف شود که سیم پیچ ها را سفت می کند، زیرا سفت شدن باعث کاهش قطر داخلی می شود و فنر را روی شفت یا سنبه خود نگه می دارد. آن را از جهت دیگر بار کنید و بدنه باز می شود، قطر داخلی آن بزرگ می شود و فنر می تواند از شفت یا محفظه خود خارج شود. این جزییات باعث میشود که سهم شگفتانگیزی از ردهای خط مونتاژ وجود داشته باشد، و معمولاً فقط زمانی که نقشه فلش بارگیری و عقربه باد را با هم نشان میدهد، مشخص میشود.
جدول زیر محدودههایی را جمعآوری میکند که فروشگاههای بهار با تجربه بهجای محدودیتهای سخت، آنها را بهعنوان منطقه کاری در نظر میگیرند. مقادیر خارج از این محدوده ها به طور خودکار اشتباه نیستند، اما سزاوار گفتگو در مورد ابزار، هزینه بازرسی و حاشیه خستگی قبل از انتشار نقشه هستند. برای بررسی کاملتر معادلات پشت گشتاور و تنش، این معادلات طراحی فنر پیچشی و راهنمای مواد توالی محاسبه را مرحله به مرحله طی می کند.
| پارامتر | محدوده کاری معمولی | چرا اهمیت دارد |
|---|---|---|
| قطر سیم | 0.2 میلی متر تا 6 میلی متر | بالای 6 میلی متر، سیم پیچ سرد و خم شدن ساق به نیروی ماشین بالاتر و پشتیبانی دقیق ابزار نیاز دارد |
| شاخص فنر (قطر متوسط تقسیم بر قطر سیم) | 4 تا 16 | در زیر 4 سیم در خم بیش از حد تحت فشار است. بالای 16 سیم پیچ ناپایدار است و به راحتی گره می خورد |
| شعاع خمیدگی داخل پا | 0.5 تا 1.0 برابر قطر سیم | ضریب تصحیح تنش و در نتیجه عمر خستگی کل قطعه را تنظیم می کند |
| کویل های بدنه فعال | 2 تا 20 | سیم پیچ های کمتری سرعت را به شدت افزایش می دهند و استرس را متمرکز می کنند |
| تحمل زاویه آزاد | مثبت یا منفی 3 تا 8 درجه | نوارهای محکم تر به بررسی زاویه حین فرآیند و کاهش استرس کنترل شده نیاز دارند |
| گشتاور در انحراف نامی | مثبت یا منفی 10 درصد رایج است | بر اساس قطر سیم، مدول و تعداد سیم پیچ با هم |
| کاهش استرس بعد از پیچیدن | حدود 200 تا 300 درجه سانتیگراد برای کربن سرد و سیم ضد زنگ | تنش تشکیل را بدون نرم شدن سیم زیر بار طراحی آن کاهش می دهد |
دو تا از این ردیفها قویتر از بقیه با هم تعامل دارند. شاخص و شعاع خم با هم تعیین می کنند که آیا گوشه پا یک انتقال صاف است یا یک افزایش دهنده تنش، و هیچ عملیات حرارتی نمی تواند هندسه ای را که قبلاً بیش از حد تحت فشار قرار گرفته است نجات دهد. هنگامی که مشتری درخواست تحمل زاویه آزاد محدودتر می کند، پاسخ عملی معمولاً کنترل زاویه بهتر در دستگاه به علاوه یک چرخه اعتدال پایدار است، نه یک میز بازرسی طولانی تر.
انتخاب متریال سقف استحکام کششی، رفتار خستگی و میزان حفاظت در برابر خوردگی قطعه تمام شده را تعیین می کند. درجات زیر اکثریت قریب به اتفاق فنرهای پیچشی تولید شده در تجهیزات سیم پیچ سرد را پوشش می دهند.
| درجه سیم | محدوده قطر معمولی | بهترین تناسب |
|---|---|---|
| سیم موزیک، ASTM A228 | 0.1 میلی متر تا 3 میلی متر | بالاترین استحکام کششی و بهترین مقاومت در برابر خستگی در فنرهای کوچک. در صورت وجود رطوبت نیاز به آبکاری یا پوشش دارد |
| مگابایت روغنی، ASTM A229 | 0.5 میلی متر تا 10 میلی متر | اندازه سیم های بزرگتر که در آن سیم موسیقی موجود نیست. انتخاب همه منظوره خوب |
| سخت کشیده، ASTM A227 | 0.5 میلی متر تا 12 میلی متر | قطعات سبک و با چرخه کم که در آنها هزینه غالب است و استرس کم می ماند |
| کروم سیلیکون، ASTM A401 | 1 میلی متر تا 16 میلی متر | قطعات خودرو و صنعتی پراسترس، چرخه بالا؛ پس از شکل گیری به خوبی به تلطیف پاسخ می دهد |
| ضد زنگ 302 و 304، ASTM A313 | 0.1 میلی متر تا 12 میلی متر | قرار گرفتن در معرض خوردگی، تماس با مواد غذایی و پزشکی، خدمات دمای ملایم |
| 17-7PH ضد زنگ | 0.3 میلی متر تا 6 میلی متر | مقاومت در برابر خوردگی به علاوه استحکام بالا، اغلب در کار هوا فضا و ابزار |
| برنز فسفر و مس بریلیم | 0.1 میلی متر تا 5 میلی متر | رسانایی الکتریکی و الزامات غیر مغناطیسی؛ مدول حدود نصف مدول فولاد |
سه نکته کاربردی که باعث صرفه جویی در کار مجدد می شود. اولاً، جایگزینی ماده ای که قطر سیم یکسانی را حفظ می کند، گشتاور یکسانی را حفظ نمی کند، زیرا مدول الاستیک و تنش مجاز هر دو تغییر می کنند. دوم، گریدهای ضد زنگ معمولاً تنش خمشی مجاز کمتری نسبت به سیم موزیک با همان قطر دارند، بنابراین ارتقاء خوردگی گاهی اوقات باعث افزایش قطر میشود. سوم، درخواست گواهی کشش با هر تعداد سیم. یک فنر پیچشی سطح سیم پیچی که نزدیک به حد تنش خود کار می کند، به محض اینکه قطعه نرم تری به دستگاه برسد، تغییر گشتاور را نشان می دهد.
در یک دستگاه فنر CNC، یک فنر پیچشی در یک دنباله کوتاه تولید میشود: سیم از طریق رولهای تغذیه با طول کنترلشده کشیده میشود، دور سنبهای که قطر داخلی را تعیین میکند، پیچیده میشود، در صورتی که بدن به شکافهایی نیاز داشت با یک ابزار گام فاصله میگیرد و سپس پاها شکل میگیرند، قرار میگیرند و بریده میشوند. هر یک از این مراحل یک اثر انگشت در زاویه تمام شده باقی می گذارد.
Springback بخش صادقانه این فرآیند است. مفتول فولادی در جایی که ابزار آن را هل می دهد نمی ماند و میزان برگشت فنر آن به قطر سیم، استحکام کششی و میزان خم شدن ساق بستگی دارد. اکثر مغازهها به طور آزمایشی پا را تقریباً 3 تا 8 درصد خم میکنند و سپس موقعیت ابزار اصلاح شده را در برنامه قفل میکنند. در یک ماشین بدون دوربین، این تصحیح عددی است که در برنامه تایپ شده است. در یک ماشین بادامک محور، یک تنظیم مکانیکی است. این تفاوت مستقیماً در زمان تعویض زمانی که خانواده ای از قطعات یک ماشین را به اشتراک می گذارند نشان می دهد.
یک دستگاه سه محوره یک پایه مستقیم را در هر طرف کنترل می کند که بخش زیادی از چفت، گیره و فنرهای لولا را پوشش می دهد. ماشینهای پنج محوره موقعیت پاها را بهطور مستقل اضافه میکنند تا پاها بتوانند در طولها یا ارتفاعهای مختلف بنشینند، این همان چیزی است که فنرهای پیچشی دوگانه و پایههای افست نیاز دارند. ماشینهای بدون بادامک ده و دوازده محوری چندین خم، قلاب و حتی یک فنر دوم را در یک چرخه تشکیل میدهند و عملیات ثانویه را که در غیر این صورت به یک ایستگاه خمشی جداگانه و یک وسیله ثابت دیگر نیاز دارند، حذف میکنند.
 CNC-625D 3AXES CNC فنر شکل دهی اطلاعات تکمیلی مشاهده محصول →
تجهیزات این کلاس، مانند دستگاه شکل دهی فنر CNC سه محوره CNC625D، دقیقاً حول این کار ساخته شده اند: شکل دادن به بدنه، خم کردن هر دو پا تا زاویه، و برش به طول در یک چرخه بدون وقفه. سود فقط سرعت نیست. دوبار دست زدن به فنر به معنای دو فرصت برای اضافه کردن یک خراش در شعاع خم است و خراش در شعاع خم شدن جایی است که ترک های خستگی شروع می شود.
زاویه آزاد معنایی ندارد مگر اینکه روش اندازه گیری ثابت باشد. روش معمول اندازهگیری زاویه بین دو پایه زمانی است که هر دو روی پینهایی با قطر مشخص در فاصله مشخصی از سیمپیچ قرار میگیرند. قطر پین و زاویه گزارش شده را چندین درجه تغییر دهید. هنگامی که یک نقاشی به سادگی 90 درجه را بدون تعریف پین نشان می دهد، انتظار اختلاف بین برگه بازرسی فنر ساز و بازرسی ورودی مشتری را داشته باشید، حتی زمانی که هر دو قسمت یکسان هستند.
سیم پیچ و خم شدن ساق باعث می شود که فشارهای باقیمانده در سیم قفل شود. تنها ماندن، عمر خستگی را کوتاه می کنند و زاویه آزاد را در چند هزار چرخه اول تغییر می دهند. یک چرخه حرارتی کنترل شده این تنش ها را کاهش می دهد و پنجره دما باریک تر از آن چیزی است که اکثر مردم تصور می کنند. آن را خیلی خنک اجرا کنید و استرس باقی مانده باقی می ماند. آن را خیلی داغ اجرا کنید و سیم استحکام کششی خود را از دست می دهد، بنابراین هر فنر از آن دسته دارای گشتاور کم است.
تامین کنندگان سیم برنامه های کاهش استرس توصیه شده را بر اساس درجه منتشر می کنند. فنرهای کربن و فنرهای ضدزنگ با سیم پیچ سرد معمولاً در دمای 200 تا 300 درجه سانتیگراد برای مدت زمان خیساندن مشخصی تحت درمان قرار می گیرند، در حالی که قطعات کروم-سیلیکونی که در شرایط سخت تر تشکیل شده اند ممکن است در دماهای بالاتر برای ایجاد استحکام کاری آنها تلطیف شوند. برنامه زمانبندی کمتر از تکرارپذیری اهمیت دارد: یک کوره با گردش هوای یکنواخت و یک چرخه ثبت شده، زاویه و گشتاور یکسانی را در روز دوشنبه و جمعه تولید می کند.
 کوره فنری WNJ420 (سری ضد زنگ) کوره حرارتی فنری سری WNJ مشاهده محصول →
تجهیزات گرمایشی ساخته شده، مانند کوره حرارتی فنری سری رنگ WNJ، بر اساس این نیاز تکرارپذیری طراحی شده است - دمای محفظه تنظیم شده، محل اقامت کنترل شده، و جریان هوا ثابت در سرتاسر بار. برای فنرهای سیم پیچ بلند یا سنگین، یک کوره سکوریت متحرک به قطعات اجازه می دهد تا در جایی که با آنها کار می شود به جای جابجایی در سراسر کارخانه، درمان شوند، که هم خطر اعوجاج و هم زمان چرخه را کاهش می دهد.
فنر پیچشی به راحتی قابل بازرسی بد است. اندازه گیری گشتاور در یک نقطه، نرخ را تنها در ترکیب با نقطه دوم به شما می گوید. اندازه گیری زاویه آزاد بدون تعریف پین تقریباً چیزی به شما نمی گوید. و بررسی شعاع پا با کولیس به شما چیزی نمی گوید مگر اینکه مسیر کولیس منحنی را دنبال کند. طرح زیر لیست کوتاهی است که مشکلات واقعی را نشان می دهد.
نمونه خستگی را دقیقاً همانطور که کاربرد انجام میدهد چرخه بزنید، از جمله اینکه آیا فنر در جهت سیم پیچ بارگذاری میشود و آیا بین چرخهها به زاویه آزاد خود برمیگردد یا خیر. فنری که در یک پیش بار نگه داشته می شود و در یک زاویه کوچک نوسان می کند، رفتار بسیار متفاوتی با فنری دارد که در هر ضربه کاملاً آزاد می شود، و حالت دوم جایی است که اکثر ترک ها ظاهر می شوند.
فنرهای پیچشی در هر جایی ظاهر می شوند که مکانیزم به نیروی برگشت در اطراف یک محور نیاز دارد. در داخل خودروها دستگیره ها، چفت ها، لیوان ها و مکانیسم های صندلی را نگه می دارند. در کاربردهای فنر خودرو و تحرک همین خانواده از قطعات همچنین بازگشت پدال، کمک های کشنده تسمه، و عناصر تعلیق کوچک را که تعداد چرخه ها به میلیون ها می رسد، کنترل می کند. مهندسی برق از آنها برای بازوهای سوئیچ و تماس های رله استفاده می کند، جایی که رسانایی و رفتار غیر مغناطیسی گاهی اوقات طرح را به سمت آلیاژهای برنز سوق می دهد.
دستگاههای پزشکی از فنرهای پیچشی کوچک در منگنههای جراحی، گیرهها و دستههای ابزار استفاده میکنند، جایی که اولویت نیروی ثابت به جای حداکثر قدرت است - جراح 10 درصد تغییر گشتاور را از طریق دسته احساس میکند. هوافضا و سختافزار نظامی جهت دیگر را فشار میدهند، و نیاز به قابلیت تنش بالا در کروم-سیلیکون یا 17-7PH با قابلیت ردیابی دقیق دارند. ماشینآلات کشاورزی و ساختمانی از قطر سیمهای بزرگتر در محیطهای پر گرد و غبار و مرطوب استفاده میکنند که در آن فنر اغلب کمهزینهترین بخش در مونتاژ و کمترین محافظت است. تجهیزات مخابراتی از فنرهای پیچشی ریز در کانکتور و سخت افزار فیبر نوری استفاده می کنند، جایی که چند درجه خطای زاویه می تواند فشار تماس را تغییر دهد.
نکته مشترک در همه این موارد این است که فنر به ندرت بزرگترین مورد هزینه است، اما غالباً بخشی است که تعیین می کند که آیا ادعای گارانتی اتفاق می افتد یا خیر. این استدلالی است برای مشخص کردن هندسه و عملیات حرارتی به درستی در مرحله ترسیم به جای پذیرش هر چیزی که اولین راهاندازی ابزار تولید میکند.
خرابی های میدانی یک امضا به جا می گذارد. خواندن صحیح آن امضا معمولاً باعث صرفه جویی در زمان بیشتری نسبت به اجرای مجدد یک محاسبه کامل طراحی می شود.
شعاع خم برای قطر سیم خیلی تنگ است، پا برای بار دوم در حین مونتاژ خم می شود، یا گوشه دارای علامت ابزار است. شعاع را به سمت یک قطر سیم پهن کنید، عملیات شکل دهی را زودتر در چرخه ماشین حرکت دهید و ابزاری را که خم را ایجاد می کند، بررسی کنید.
کاهش تنش کافی، یا زمان خیساندن که برای افزایش توان کاهش یافته است. برنامه منتشر شده برای درجه سیم را بازیابی کنید و گشتاور را در قطعات گرفته شده از وسط بار کوره بررسی کنید.
فنر برخلاف جهت سیم پیچ بارگذاری می شود، بنابراین انحراف به جای سفت شدن بدنه را منبسط می کند. جهت باد را معکوس کنید یا جهت بارگذاری را معکوس کنید، هر کدام که در مونتاژ ارزانتر باشد.
پاها به اجبار از زاویه آزاد عبور می کنند تا جا بیفتند، به این معنی که مجموعه فنر را فراتر از انحراف نامی خود می برد. یا زاویه آزاد را باز کنید تا موقعیت نصب در محدوده کار قرار گیرد، یا تحمل طول پا را کاهش دهید تا ساق برای وارد شدن به شکاف خود خم نشود.
پوشش آبکاری دقیقاً در جایی که خم سطح را کشیده است نازکترین است. ضخامت پوششی را مشخص کنید که فرآیند واقعاً می تواند روی یک سطح منحنی به دست آورد، یا به یک درجه ضد زنگ تغییر دهید و مدول و تغییر تنش مجاز را بپذیرید.
انتخاب ماشین از خانواده قطعه پیروی می کند، نه اوج حجم. مغازه ای که طیف باریکی از فنرهای پیچشی ساده را با حجم بالا اجرا می کند، بهترین بازده را از یک کویل جمع و جور با ابزار تعویض سریع دریافت می کند. فروشگاهی که سفارشات مختلط را نقل می کند - چهل فنر پیچشی مختلف در یک ماه، هر سفارش بین 500 تا 20000 قطعه - بیش از آنکه به سرعت چرخه خام نیاز داشته باشد، به انعطاف پذیری و برنامه ریزی سریع نیاز دارد.
| نوع ماشین | قابلیت شکل دادن | بهترین مناسب برای |
|---|---|---|
| کویل CNC سه محوره | بدن گرد، پاهای صاف، هر طرف یک خم | چفت، گیره و فنرهای لولا با حجم بالا با هندسه پایدار |
| دستگاه شکل دهی پنج محوره | زوایای پای مستقل، پایه های افست، بدنه های پیچشی دوگانه | خانواده های مختلط که در آنها هندسه ساق پاها بین سفارشات متفاوت است |
| دستگاه بدون بادامک ده تا دوازده محوره | خم های متعدد، قلاب ها، پایه های پیچیده سه بعدی | دسته های کوچک و متوسط نیاز به تغییر سریع برنامه دارند |
| دستگاه خم کن سیم CNC | مفتول دو و سه بعدی با پایه های باز یا بلند | قطعات پیچشی ساق بلند و شکل سیم هایی که سیم پیچ واقعی نیستند |
معماری بدون شتر به دلیل اینکه چگونه اقتصاد دستههای کوچک را تغییر میدهد، شایسته ذکر خاصی است. در یک ماشین بادامک، زاویه پایه جدید معمولاً به معنای ابزار جدید و تنظیم مکانیکی است. با یک ماشین بدون دوربین، معمولاً به معنای بارگذاری یک برنامه است. برای کارخانه ای که صدها نوع فنر پیچشی را اجرا می کند، این تفاوت تعیین می کند که آیا سفارش 2000 قطعه سودآور است یا خیر.
 CNC-1225 12AXES CNC فنری CAMLESS MACHINE CNC-1225 12AXES CNC فنری CAMLESS MACHINE مشاهده محصول →
یک پلت فرم بدون بادامک دوازده محوری مانند ماشین بدون بادامک فنری CNC CNC1225/1235/1250 دقیقاً در واقعیت ترکیبی هدف قرار می گیرد: محورهای سروو به تغذیه، سیم پیچی، شکل دهی پایه و برش اختصاص داده می شوند، و تغییر از یک فنر پیچشی به جای یک فنر پیچشی به جای ساخت مجدد ابزار کامل، یک موضوع است. سود عملی این است که یک فروشگاه می تواند یک سفارش 1000 قطعه ای را بدون از دست دادن بعدازظهر برای راه اندازی بپذیرد.
میله پیچشی یک طول مستقیم از فلز است که حول محور خود پیچیده شده است و انرژی را از طریق تنش برشی ذخیره می کند. فنر پیچشی یک سیم پیچ با دو پایه است و سیم پیچ های بدنه آن عمدتاً در خم شدن کار می کنند در حالی که پایه ها لحظه را منتقل می کنند. سردرگمی رایج است زیرا اصطلاحات شبیه به هم هستند، اما محاسبات طراحی، ابزار و حالت های خرابی کاملاً متفاوت هستند.
گشتاور تقریباً خطی با زاویه انحراف تا نقطه ای است که سیم شروع به تسلیم شدن می کند. نرخ به مدول الاستیک سیم، توان چهارم قطر سیم، تعداد سیم پیچ های فعال بدنه و قطر سیم پیچ متوسط بستگی دارد. به دلیل این اصطلاح قدرت چهارم، اندازهگیری دقیق قطر سیم ارزشمندتر از اندازهگیری زاویه دقیقتر زمانی است که در حال تعقیب انحراف گشتاور هستید.
فقط یک جهت توصیه می شود. بارگذاری در جهت سیم پیچ سیم پیچ ها را سفت می کند و قطر داخلی را کوچک می کند و فنر را روی محور خود نگه می دارد. بارگذاری بر خلاف جهت سیم پیچ سیم پیچ ها را باز می کند، قطر داخلی را بزرگ می کند و فنر را به لغزش، گیر کردن یا چسبیدن در محفظه خود دعوت می کند. جهت بارگیری را روی نقشه و بسته بندی علامت بزنید.
خم جایی است که بیشترین تنش خمشی با کوچکترین شعاع برخورد می کند. دلایل رایج عبارتند از شعاع خمش کمتر از نصف قطر سیم، علامت ابزاری که به عنوان شروع کننده ترک عمل می کند، مرحله مونتاژی که پا را فراتر از زاویه طراحی شده خم می کند و چرخه کاهش تنش که برای افزایش خروجی کوتاه شده است. بررسی این چهار مورد به ترتیب اکثر خرابی های خمشی را برطرف می کند.
برای فنر با پیچ سرد که روی پینهای مشخص اندازهگیری میشود، مثبت یا منفی 5 درجه یک هدف تولید راحت است و مثبت یا منفی 3 درجه با بررسیهای حین فرآیند و یک چرخه اعتدال پایدار قابل دستیابی است. تقاضای محکمتر از 3 درجه معمولاً هزینه را سریعتر از افزایش بازده مونتاژ افزایش میدهد، زیرا خود مجموعه اغلب تغییرات زاویهای بیشتری نسبت به فنر دارد.
اگر بدنه کوتاه و انحراف کم باشد، فنرهای کوچک اغلب می توانند بدون تکیه گاه کار کنند. بدنههای بلندتر و قطر سیمهای بزرگتر، تحت بار، تمایل دارند به طرفین کمانش یا منحرف شوند، بنابراین یک شفت یا آستین در داخل سیمپیچ عمل عادی است. بین قطر داخلی سیم پیچ و شفت چند درصد از قطر سیم فاصله بگذارید تا با سفت شدن سیم پیچ از اتصال جلوگیری شود.
مکانیسمهای مصرفکننده معمولاً بین 50000 تا 300000 چرخه مشخص میشوند، اجزای داخلی خودرو اغلب 500000 تا 2 میلیون را هدف قرار میدهند، و قطعات مرتبط با ایمنی همچنان بالاتر میروند. عددی که مهم است خود هدف نیست، بلکه سطح استرسی است که در آن ادعا می کنید. فنری که در نزدیکی تنش خمشی مجاز برای مواد خود کار می کند، صرف نظر از اینکه چقدر خوب ساخته شده است، به یک میلیون چرخه نمی رسد.
بله، با ابزار مناسب و پیکربندی محور. فنرهای فشاری به کنترل گام و انتهای بسته نیاز دارند. فنرهای پیچشی به شکل دهی پایه و کنترل زاویه نیاز دارند. ماشینهایی با محورهای سروو بیشتر و برنامهنویسی باز، تغییر را به راحتی انجام میدهند، در حالی که کویلهای بسیار ساده معمولاً به یک خانواده اختصاص داده میشوند. اگر کتاب سفارش شما انواع فنری را ترکیب می کند، انعطاف پذیری برنامه نویسی و دسترسی به ایستگاه ابزار را بیش از حداکثر سرعت سیم پیچی در اولویت قرار دهید.
بیشتر اختلافات فنر پیچشی به جای یک نقص ساخت، به یک نقشه ناقص باز می گردد. درجه سیم را با مرجع استاندارد آن، قطر سیم با تلورانس، قطر داخلی بدنه و تعداد سیم پیچ، زاویه آزاد با قطر پین و فاصله پین مورد استفاده برای اندازهگیری، طول پاها و شعاع خمیدگی داخلی در هر پایه، مقدار گشتاور با زاویه انحراف و جهت چرخش، کاهش تنش یا پایان مورد نیاز، و شرایط چرخهای که هدف چرخه را تعیین میکند.
با تعریف این موارد، یک سازنده فنر می تواند سیم مناسب را انتخاب کند، محورهای دستگاه را به درستی در اولین تلاش تنظیم کند، چرخه حرارتی صحیح را اعمال کند و مطابق با همان هندسه ای که طراح در نظر داشت، بازرسی کند. بدون آنها مقاله اول به یک آزمایش تبدیل می شود و مقاله دوم تبدیل به بحث ضمانت می شود. فنرهای پیچشی قطعات ساده ای با متغیرهای تعاملی شدید هستند و چند دقیقه صرف شده برای مشخص کردن جزئیات در مرحله ترسیم ارزان ترین بیمه موجود در کل پروژه است.
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات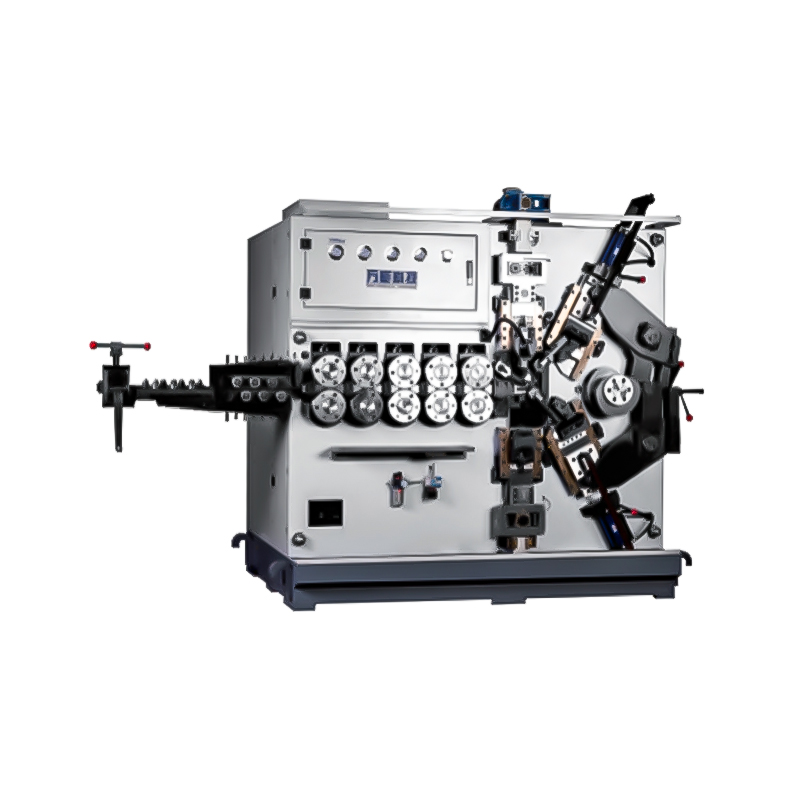
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل