زبان
هنگامی که چهار قانون اثبات شده را اعمال می کنید، خمش ورق بریک بریک پرس، خمش های دقیق و قابل تکراری را ارائه می دهد: دهانه V-die را تقریباً هشت برابر ضخامت ماده تنظیم کنید، از خمش هوا به عنوان فرآیند پیش فرض استفاده کنید، تناژ را با یک فرمول محاسبه کنید، و قبل از رها کردن قطعه اول، برگشت فنری را جبران کنید. سازندگانی که این تصمیمات اساسی را نادیده می گیرند با فلنج های ترک خورده، رانش زاویه، آلارم های اضافه بار و قطعات خالی سر و کار دارند. سازندگانی که آنها را به کار میبرند، قوام زاویهای در 0.5- درجه و موقعیت گیج پشتی تا 0.02- میلیمتر در تجهیزات مدرن CNC دارند.
این راهنما انواع پرس ترمز، توالی خمش گام به گام، فرمول های میزان خمش و تناژ، انتخاب قالب و پانچ، محدودیت های مواد، کنترل دقیق، برنامه ریزی تعمیر و نگهداری و نقطه ای را که یک کارگاه ورق فلزی باید ظرفیت خمش سیم CNC را اضافه کند را پوشش می دهد. بخش آخر به رایج ترین سوالاتی که خریداران و اپراتورها می پرسند پاسخ می دهد.
یک پرس بریک یک ورق فلزی صاف را بین پانچ بالایی و دای پایینی V میبندد، سپس پانچ را با نیروی یا موقعیت کنترلشده به سمت پایین هدایت میکند تا زمانی که ورق بهطور پلاستیکی به زاویه هدف تغییر شکل دهد. یک گیج پشتی ورق را قبل از هر ضربه دقیقاً به سمت خط خم حرکت می دهد و کنترلر CNC حرکت رم، تماس قالب و موقعیت گیج را همگام می کند. چیزی که یک خم موفق را تعریف می کند، یک بار زدن زاویه نیست، بلکه تکرار همان زاویه در هر قسمت از دسته است.
چهار تصمیم بیشتر نتیجه را تعیین می کند: نوع ماشین، ابزار، وضعیت مواد و فرآیند خمش.
امروزه خریداران بین چهار فناوری درایو اصلی انتخاب می کنند. ترمزهای پرس مکانیکی از چرخ لنگر استفاده می کنند و اغلب فاقد کنترل کامل موقعیت هستند. آنها در مغازه های قدیمی برای کارهای ساده و تکراری زنده می مانند. ماشین های هیدرولیک CNC استانداردی برای ساخت متوسط و سنگین هستند زیرا آنها تناژ بالا را با کنترل ضربه خوب ترکیب می کنند. ماشین های سروو الکتریک رم را با موتورهای سروو و بال اسکرو هدایت می کنند و هیدرولیک را حذف می کنند و مصرف انرژی را کاهش می دهند. سیستم های هیبریدی CNC اندازه گیری زاویه تطبیقی و تاج گذاری خودکار را برای قطعات سخت اضافه می کنند.
| تایپ کنید | محدوده تناژ معمولی | تکرارپذیری رام | رفتار انرژی | بهترین تناسب |
|---|---|---|---|---|
| مکانیکی | 30-400 تن آمریکا | /-0.05 میلی متر | فلایویل، دویدن مداوم | خمیدگی های ساده بلند مدت |
| CNC هیدرولیک | 40-2000 تن | /-0.02 میلی متر | پمپ به طور مداوم کار می کند | صفحه سنگین، قطعات طولانی، سکته مغزی متغیر |
| سرو الکتریک | 20-220 تن | /-0.01 میلی متر | موتور در صورت تقاضا، حدود 50٪ صرفه جویی در انرژی | گیج های نازک و متوسط، مغازه های تمیز، نرخ چرخه بالا |
| CNC هیبریدی / تطبیقی | 60-500 تن | /-0.01 میلی متر | درایو هیبریدی، مصرف متوسط | قطعات پیچیده، کنترل زاویه تطبیقی، سایش کم ابزار |
برای مغازههایی که ورقهای فلزی نازکتر از 3 میلیمتر را در دستههای متوسط خم میکنند، یک واحد سرو-الکتریک بهترین دقت را در هر یورو ارائه میدهد. برای صفحه ضخیم، خطوط خمش طولانی، یا جعبه های عمیق، یک ماشین هیدرولیک CNC گزینه عملی باقی می ماند زیرا می تواند تناژ بالایی را در هر نقطه از ضربه اعمال کند.
یک توالی منضبط بیشتر مشکلات کیفی را قبل از ظاهر شدن برطرف می کند. فروشگاههایی که از یک روش مکتوب پیروی میکنند، ضایعات قسمت اول را کاهش میدهند و زمان راهاندازی را قابل پیشبینی نگه میدارند.
طول خالی صاف برابر است با دو طول فلنج مستقیم به اضافه میزان خمش. کمک هزینه خمش طول قوس اندازه گیری شده در امتداد محور خنثی ورق است. محور خنثی در خمهای تیز به سطح داخلی نزدیکتر میشود، به همین دلیل است که ضریب K در محاسبه ظاهر میشود.
BA = (pi / 180) x زاویه خم x (شعاع داخلی ضریب K x ضخامت مواد)
برای خمش 90 درجه در فولاد نرم 2 میلی متری با شعاع داخلی 2 میلی متر و ضریب K 0.44، مقدار مجاز 1.5708 x (2 0.88) = 4.52 میلی متر است. این عدد کوچک، اندازه خالی تخت را تغییر میدهد و در صورت نادیده گرفتن میتواند یک قسمت خوب را به فلنج کوتاه تبدیل کند.
| وضعیت مواد یا خمش | ضریب K معمولی |
|---|---|
| مس نرم، آلومینیوم آنیل شده، مزاج بسیار نرم | 0.45-0.50 |
| فولاد نرم نورد سرد | 0.40-0.44 |
| فولاد ضد زنگ 304 | 0.40-0.44 |
| آلومینیوم سخت مانند 6061-T6 | 0.33-0.40 |
| شعاع بزرگ که شعاع آن بیش از پنج برابر ضخامت است | به 0.50 نزدیک می شود |
هر فلزی پس از بلند شدن پانچ به عقب برمی گردد. زاویه برگشت فنری شکاف بین زاویه خم شده و زاویه برنامه ریزی شده است. راه حل استاندارد این است که کمی بیش از حد خم شود، که برای فولاد نرم به خوبی کار می کند، یا تغییر حالت از خم شدن هوا به پایین، که ورق را به طور کامل به داخل قالب فشار می دهد و به طور مکانیکی بازیابی الاستیک را کاهش می دهد.
| مواد | محدوده اسپرینگ بک | نکته کاربردی |
|---|---|---|
| فولاد ملایم | 1-3 درجه | معمولاً با خم شدن بیش از حد در برنامه قابل اصلاح است |
| فولاد ضد زنگ 304 | 5-10 درجه | فنرهای ضد زنگ با کار سخت شده بیشتر برمی گردند. کف کردن کمک می کند |
| آلومینیوم 5052-H32 | 2-4 درجه | تنوع کم در مقدار زیادی |
| آلومینیوم 6061-T6 | 1-3 درجه | شعاع های تیز ممکن است قبل از اینکه به عقب فنری اهمیت پیدا کند ترک بخورند |
| فولاد با مقاومت بالا 780 مگاپاسکال | 8-15 درجه | در صورت وجود از اندازه گیری زاویه تطبیقی استفاده کنید |
ابزارسازی جایی است که کیفیت ورق فلزی پرس بریک برنده یا از دست میرود. نوک پانچ فرسوده یک خط قابل مشاهده در هر قسمت ایجاد می کند. قالبی که برای مواد بسیار باریک است، سطح بیرونی را ترک میکند. هنگامی که فلنج باید ابزار را پس از خم شدن پاک کند، پانچ گردن غاز لازم است. تنها مفیدترین قانون برای انتخاب قالب، قانون باز شدن V است: باز شدن V را بر ضخامت مواد تقسیم کنید. این نسبت باید بین 6 و 12 باشد و 8 به عنوان پیش فرض برای فولاد نرم باشد.
| پارامتر | خم شدن هوا | پایین آوردن | سکه گذاری |
|---|---|---|---|
| تماس با ابزار | فقط سه امتیاز | ورق به قالب فشرده شده است | فشار کامل زیر سطح ورق |
| تناژ نسبی | 1 برابر خط پایه | تقریباً 3-4 برابر خم شدن هوا | 5-10 برابر خم شدن هوا |
| دقت زاویه | /-0.5 درجه به طور معمول | /-0.25 درجه با مواد یکنواخت | بسیار بالا، محدود به سختی ماشین |
| حساسیت به تغییر ضخامت | کم تا متوسط | بالا | متوسط |
| استفاده معمولی | ساخت عمومی، انتخاب پیش فرض | قطعاتی که نیاز به گوشه داخلی تیز دارند | خمیدگی میکرو، استاک نازک، زوایای دقیق |
فرمول استاندارد صنعت برای خمش هوای فولاد نرم، نیرو را به ضخامت مواد و باز شدن قالب مرتبط می کند. فرمول زیر کیلونیوتون در هر متر طول خم را برای فولاد با مقاومت کششی نزدیک به 450 مگاپاسکال نشان می دهد.
P (kN بر متر) = 650 x (ضخامت بر حسب میلیمتر) x (ضخامت بر حسب میلیمتر) / (بازشدن V بر حسب میلیمتر)
برای تبدیل به تن متریک نیرو، حاصل را بر 9.81 تقسیم کنید. برای فولاد نرم 3 میلی متری روی یک قالب 24 میلی متری، محاسبه 650 x 9 / 24 = 243.75 کیلونیوتن بر متر یا حدود 24.8 تن بر متر است. یک قطعه با فلنج 1.2 متری قبل از هر عامل ایمنی به 292.5 کیلو نیوتن، تقریباً 29.8 تن نیاز دارد. خرید دستگاهی با وزن 30 تن هیچ فضایی برای سر باقی نمی گذارد. یک مدل 40 تنی انتخاب واقعی است.
| ضخامت (میلی متر) | باز شدن V توصیه شده (میلی متر) | نیرو (kN/m) | نیرو (تن در متر) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
برای فولاد ضد زنگ، نتیجه را در 1.4 تا 1.6 ضرب کنید. برای آلومینیوم 5xxx، در 0.7 تا 0.8 ضرب کنید. برای فولاد با مقاومت بالا 780 مگاپاسکال، 1.7 را در 2.2 ضرب کنید. این عوامل نشان دهنده تفاوت مقاومت کششی در مقایسه با فولاد نرم است.
هر ماده دارای یک طبقه است که در زیر آن در خط خم ترک می خورد. جدول حداقل های خمش هوا را برای درجه های معمولی نشان می دهد. اینها نقاط شروع هستند: نوک پانچ تیزتر، باز شدن V کوچکتر، یا خم شدن موازی با دانه، همگی حداقل شعاع عملی را افزایش می دهند.
| مواد | حداقل شعاع داخلی (خم شدن هوا) | ضریب تناژ در مقابل فولاد ملایم | احتیاط کلیدی |
|---|---|---|---|
| فولاد نرم نورد سرد | 0.5-1.0 x T | 1.0 | روی دانه خم شوید تا فلنج های قابل مشاهده باشد |
| فولاد ضد زنگ 304 | 1.5-2.0 x T | 1.4-1.5 | ورق های سخت کاری شده به شعاع بزرگتری نیاز دارند |
| آلومینیوم 5052-H32 | 0.5-1.0 x T | 0.7 | شکل پذیری خوب در مزاج H32 |
| آلومینیوم 6061-T6 | 2.0-3.0 x T | 0.7 | شعاع های تیز باعث ترک خوردن می شوند. O-temper را برای فرم سخت در نظر بگیرید |
| بالا-strength steel 780 | 2.0-3.0 x T | 1.7-2.2 | بالا springback and edge micro-cracks possible |
تحمل ضخامت مواد نیز تغییر زاویه ایجاد می کند. در خمش هوا، ورقی که 0.1 میلیمتر ضخیمتر از اسمی است، میتواند زاویه را یک درجه یا بیشتر تغییر دهد، زیرا عمق پانچ که برای ضخامت اسمی کار میکرد، اکنون زاویه متفاوتی را تشکیل میدهد. به همین دلیل است که کنترل تطبیقی با بازخورد زاویه در کار با ورق فلزی دقیق ترمز فشاری رایج شده است.
یک ترمز فشاری فقط به اندازه سیستم موقعیت یابی آن دقیق است. گیج پشتی فاصله از خط خم تا لبه مرجع را کنترل می کند و تکرارپذیری آن مستقیماً بر طول فلنج تأثیر می گذارد. ماشین های پایه دارای یک گیج دو محوره هستند. ماشینهای تولیدی یک محور R برای ارتفاع سنج و توقف محور Z برای عرض قطعات مختلف اضافه میکنند. 4 گیج پشتی 1 محور حداقل عملی برای انعطاف پذیری کارگاه است.
برای کار با دقت بالا، ابزار را موازی با قوچ نگه دارید. حتی عدم تطابق 0.1 میلی متری بین پانچ و قالب در طول 2 متر، یک زاویه کج ایجاد می کند. هنگام نصب ابزار جدید از قالب های زمین دقیق استفاده کنید و موازی بودن را بررسی کنید.
پرس ترمزها تقریباً از هر صنعت فلزی پشتیبانی می کنند زیرا آنها اشکال ساده، قوی و مقرون به صرفه را از ورق تخت تولید می کنند. لیست ساخت طولانی است و هر بخش تلورانس ها و الزامات سطح خود را اضافه می کند.
برای برنامه های کاربردی حمل و نقل و خودرو گرایش به سمت وسایل نقلیه الکتریکی تقاضا برای خم های فولادی دقیق و با استحکام بالا را افزایش داده است زیرا محفظه باتری و براکت های ساختاری جایگزین قطعاتی می شوند که قبلاً جوش داده شده بودند.
اکثر خرابی های ترمز فشاری ناگهانی نیستند. آنها ابتدا به صورت انحراف زاویه، خراش یا صدای غیرعادی ظاهر می شوند. یک ثبت خطای ساده به شناسایی سریع منبع کمک می کند.
| تقصیر | علت احتمالی | رفع عملی |
|---|---|---|
| زاویه ناسازگار در یک دسته | مواد thickness shifts, springback not compensated | از خمش هوا با عمق کنترل شده استفاده کنید. قسمت اول را از هر لات جدید اندازه گیری کنید |
| ترک در خط خم بیرونی | شعاع خیلی کوچک، دانه موازی با خم | افزایش شعاع پانچ؛ چرخش خالی 90 درجه؛ مزاج نرم تر را امتحان کنید |
| قسمت پیچ خورده یا پیچ خورده | ضربه بزنید و بمیرید نه موازی، انتهای گیج عقب نامرتب است | بررسی موازی قوچ / قالب. بررسی کنید که هر دو انگشت سنج صفحه را لمس کنند |
| خراش در قسمت زیرین | بر روی لبه قالب، ابزار کثیف، ذرات سخت | سنگ و تمیز کردن قالب. جاهای خالی دبر فیلم محافظ را اعمال کنید |
| هشدار اضافه بار روی کنترلر | باز شدن V بسیار باریک یا تناژ کمتر برآورد شده است | با فرمول 650 دوباره محاسبه کنید. حرکت به یک قالب گسترده تر |
کارگاههای تولیدی که ورق فلز را خم میکنند، اغلب درخواستهایی برای قطعات سیمدار دریافت میکنند: گیرهها، قلابها، پینها و براکتهای سیمی که متعلق به همان مجموعه محصول هستند. پرس ترمزها نمی توانند پروفیل های سیم را به طور موثر خم کنند، اما دستگاه های خم کن سیم CNC سیم گرد، سیم صاف و نوار را با همان دقت برنامه ریزی شده پردازش می کنند. سیم خم کن CNC سیم را به یک ترتیب صاف می کند، تغذیه می کند، خم می کند و برش می دهد که دسته های سیم کوچک تا متوسط را سودآور می کند.
منطق کنترل سیم خم کن شباهت زیادی با ترمز فشاری دارد: شما زوایای خمش، طول تغذیه و جبران برگشت فنری را برنامه ریزی می کنید. ماشینهای چند محوره مانند ZW-480 یک محور پیچش و یک بازوی خمشی اضافه میکنند که اشکال پیچیده سهبعدی را امکانپذیر میکند. برای توضیح عمیقتر سینماتیک خمشی، ما را بخوانید راهنمای کامل در مورد نحوه کار ماشین های خم کن .
 دستگاه خم کن سیم فنر CNC 4 محور ZW-480 برای اشکال پیچیده سه بعدی این سیم خم کن چهار محوره از حرکات بازوهای پیچشی و خمشی برای فرم های سه بعدی پیچیده پشتیبانی می کند. عملکرد بدون مراقبت را ارائه می دهد و برای تولید دسته ای کوچک تا متوسط مقرون به صرفه است. مشاهده محصول →
 دستگاه خم کن سیم فنر CNC 8 محور ZW-880 برای کار با دقت بالا این مدل با اتصال هشت محوره و تغذیه سیم دوار، پایداری و دقت بالایی را ارائه می کند. این می تواند وظایف پیچیده شکل دهی را انجام دهد و برای کارگاه هایی که به دنبال تولید مجموعه های کامل هستند ایده آل است. مشاهده محصول →
 سری ماشین های خم کن سیم WNJ CNC (قطر سیم 1-12 میلی متر) این خط تولید کننده قطر سیم از 1 تا 12 میلی متر را با اتصال چند محوره پوشش می دهد. این شامل پشتیبانی جهانی و خدمات قطعات یدکی است که آن را به یک انتخاب قابل اعتماد برای یکپارچه سازی تولید تبدیل می کند. مشاهده محصول →
افزودن یک خط خمش سیم در کنار ترمز پرس به کارگاه اجازه میدهد تا مجموعههای کامل را بهجای قطعات جداگانه نقلقول کند. هزینه راه اندازی کم است و دستگاه ها به اندازه کافی بدون مراقبت کار می کنند تا برای دسته های چند صد قطعه مقرون به صرفه باشند.
خمش هوا ورق را با تماس تنها در سه نقطه تشکیل می دهد: دو لبه قالب و دماغه پانچ. زاویه به عمق پانچ بستگی دارد، بنابراین یک ابزار می تواند زوایای زیادی ایجاد کند. ته نشینی ورق را به طور کامل در قالب V فشار می دهد، که باعث کاهش برگشت فنر و تیز شدن گوشه داخلی می شود، اما تناژ را سه تا چهار برابر افزایش می دهد. سکه زنی مواد را چنان فشرده می کند که شکل پانچ به ورق فشرده می شود. به بالاترین تناژ نیاز دارد و بهترین تکرار را برای مواد نازک ارائه می دهد. برای اکثر کارهای پرس بریک فلزی، خم شدن هوا پیش فرض صحیح است.
با قانون هشت شروع کنید: برای فولاد نرم، از دهانه V برابر هشت برابر ضخامت مواد استفاده کنید. برای فولاد ضد زنگ ده تا دوازده بار و برای آلومینیوم نرم شش تا هشت بار حرکت کنید. یک قالب گسترده تر، تناژ را کاهش می دهد و شعاع داخلی بزرگتری ایجاد می کند. یک قالب باریک تر، تناژ را افزایش می دهد و شعاع را تیزتر می کند. دهانه V هرگز نباید کوچکتر از پنج برابر ضخامت مواد استاندارد باشد.
سادهترین روش برنامهریزی زاویه خمش برابر با فنر بک اندازهگیری شده است. از یک قطعه آزمایشی از سیم پیچی که در تولید اجرا می کنید استفاده کنید. برای مواد با فنر بالا مانند فولاد زنگ نزن یا فولاد 780 مگاپاسکال، به کفی تغییر دهید یا از ترمز فشاری با اندازهگیری زاویه تطبیقی استفاده کنید که پس از اولین خم آزمایشی، عمق پانچ را بهطور خودکار تصحیح میکند.
از فرمول P = 650 x 9 / 24 = 243.75 kN بر متر استفاده کنید که تقریباً 24.8 تن بر متر است. یک ضریب ایمنی اضافه کنید و از کارکردن بیش از 80 درصد ظرفیت نامی خودداری کنید، بنابراین ترمز فشاری 40 تنی حداقل انتخاب معقول برای خمیدگی های یک متری در فولاد نرم 3 میلی متری است. اگر فولاد ضد زنگ یا با استحکام بالا را نیز خم می کنید، اندازه دستگاه را افزایش دهید.
ترک ها زمانی ایجاد می شوند که سطح بیرونی به حد ازدیاد طول می رسد. دلایل رایج عبارتند از شعاع پانچ زیر 1.5 برابر ضخامت مواد، خم شدن موازی با دانه نورد، ورق سخت شده از مرحله شکلدهی قبلی، یا یک قالب V که خیلی باریک است. از شعاع بزرگتر استفاده کنید، دانه را در عرض خم کنید و قبل از تولید با تست خمش روی قراضه تایید کنید.
دستگاههای سروالکتریک با ورقهای فلزی تا حدود 3 میلیمتر مناسب هستند، با عملکرد تمیزتر، هزینه انرژی کمتر و قابلیت تکرار موقعیت بهتر. ماشینهای هیدرولیک CNC برای صفحه ضخیم، قطعات عمیق و خطوط خمش طولانی برتر هستند زیرا در کل سکتهای تناژ بالایی ایجاد میکنند. سروو الکتریک را برای کار با نور سنج دقیق و CNC هیدرولیک را برای ساخت عمومی با طیف وسیعی از مواد انتخاب کنید.
خم شدن ورق فلزی پرس بریک فرآیندی بالغ است و این فناوری در اصول خود تغییری نکرده است. آنچه مغازههای سودآور را از هم جدا میکند نظم و انضباط است: انتخاب صحیح قالب، محاسبه تناژ صادقانه، جبران خسارت فنری تست شده، و تعمیر و نگهداری منظم ابزار. این روش ها را به طور مداوم اعمال کنید و پرس بریک به یکی از قابل پیش بینی ترین ماشین های روی زمین تبدیل می شود.
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات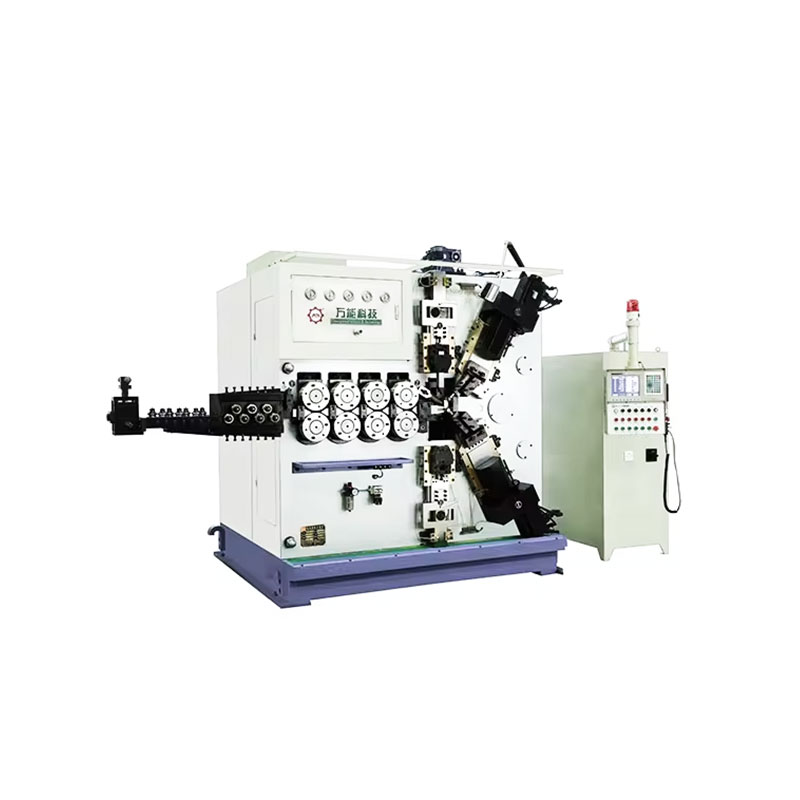
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات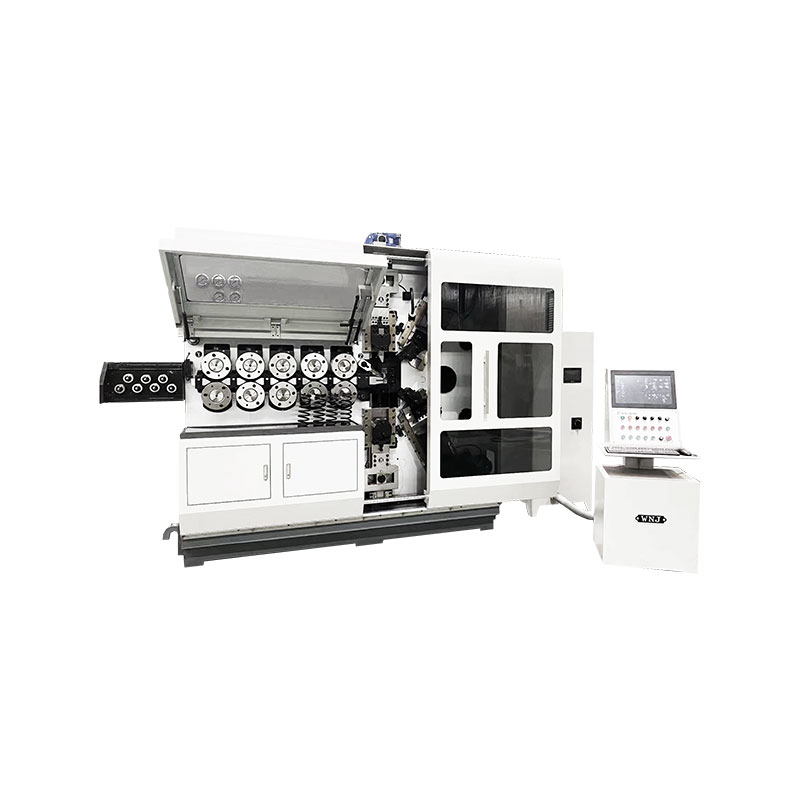
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات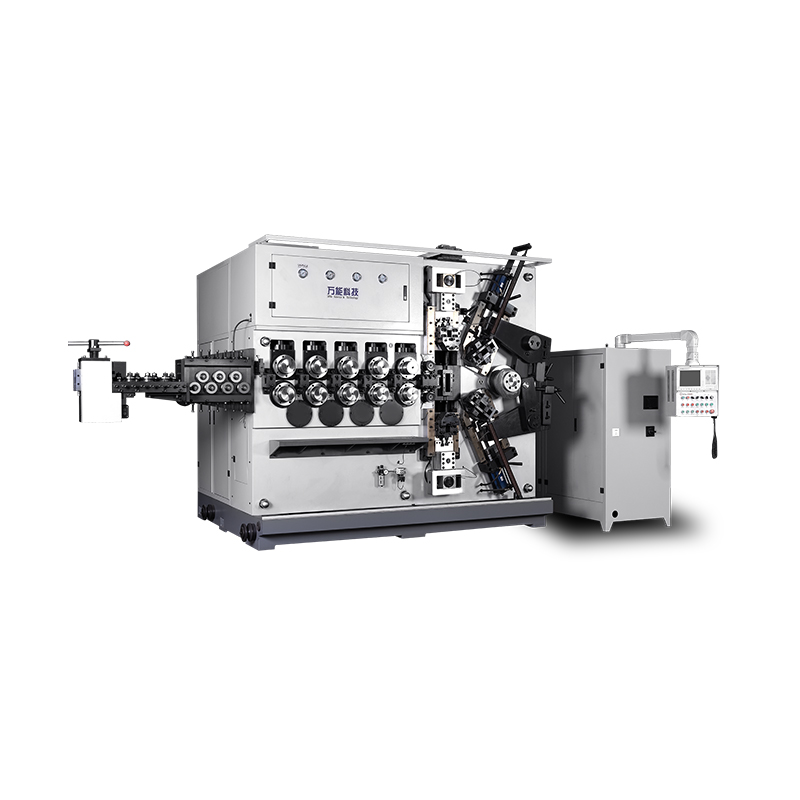
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات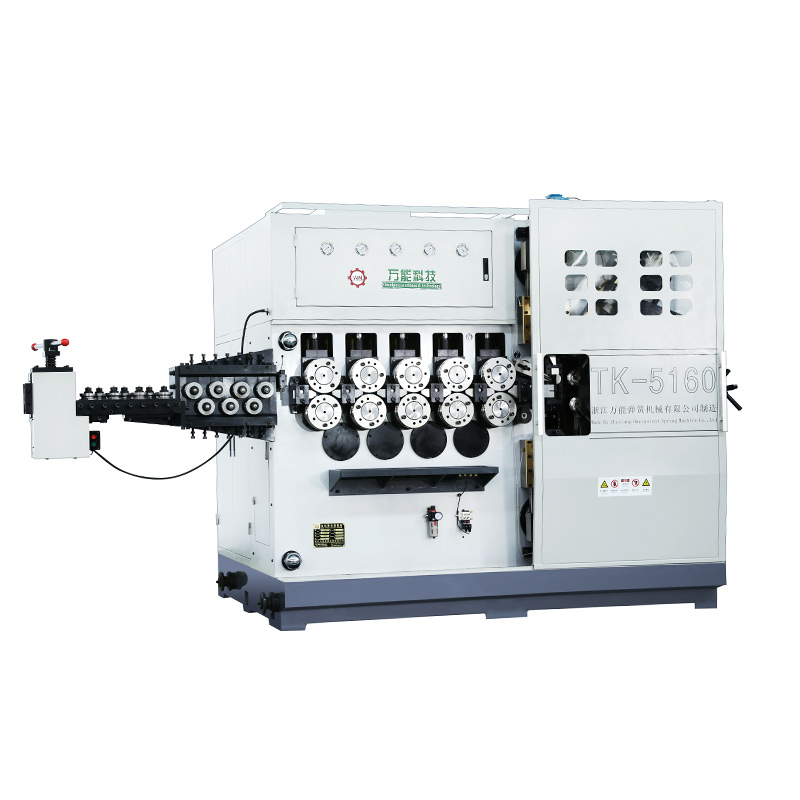
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل