زبان
خم کردن سیم یک تغییر شکل پلاستیکی کنترل شده است و تنها زمانی کار می کند که سه متغیر را به طور همزمان مدیریت کنید: پشتیبانی، شعاع خمش و برگشت فنر. سیم را در دو طرف خم نگه دارید تا تغییر شکل دقیقاً در جایی که می خواهید اتفاق بیفتد. شعاع داخلی را بالاتر از حداقلی که مواد می تواند تحمل کند نگه دارید. سپس به مقدار اندازه گیری شده بیش از حد خم شوید تا سیم به زاویه مورد نیاز شما برگردد. یک سیم مسی آنیل شده 1 میلی متری انگشتان شما را دنبال می کند. یک میله فولادی فنری روغنی 5 میلی متری در قسمت بیرونی یک خم محکم ترک می خورد مگر اینکه شعاع، حالت و جهت خمش قبل از تماس هر ابزاری با آن برنامه ریزی شده باشد.
این راهنما مکانیک پشت یک خم، ارقام شعاع مهم، روش خم کردن دستی قابل تکرار، نحوه رفتار معمولی مواد سیمی، و نقطه ای که خم کن دستی عملی نیست و دستگاه خم کن سیم CNC کار را به دست می گیرد را پوشش می دهد. هر عدد در اینجا نقطه شروعی برای یک خم آزمایشی است، نه جایگزینی برای یک.
هنگامی که یک سیم خم می شود، قسمت بیرونی منحنی کشیده می شود و داخل آن فشرده می شود. لایه میانی که محور خنثی نامیده می شود، طول اولیه خود را حفظ می کند. عددی که تعیین میکند آیا خمیدگی باقی میماند، فشار روی سطح بیرونی است و به سرعت محاسبه میشود:
کرنش سطحی = d / (2R d) ، کجا d قطر سیم است و R شعاع خم داخلی است.
این سه نتیجه بیشتر خمیدگی های ترک خورده را در یک مغازه توضیح می دهند: کشش بیش از حد، در شعاع بسیار کوچک، در ماده ای که تقریباً هیچ شکل پذیری ندارد. کرنش خمشی مجاز را از برگه اطلاعات تامین کننده سیم بردارید و قبل از انجام یک دسته آن را با رقم محاسبه شده مقایسه کنید. هر انحنا سیم را در آن نقطه سفت میکند، بنابراین سیمی که یک بار تمیز خم میشود، اگر آن را باز کنید و مکررا در همان نقطه ببندید، ممکن است شکسته شود.
حداقل شعاع خمش معمولاً به عنوان مضربی از قطر سیم نوشته میشود، زیرا یک سیم 1 میلیمتری و یک سیم 6 میلیمتری ساخته شده از آلیاژ یکسان، محدودیت شعاع مطلق یکسانی ندارند. جدول زیر مقادیر اولیه معمولی مورد استفاده در سیمسازی و فنرسازی را فهرست میکند. خلق و خوی سخت تر، عدد را بالا می برد. پیش گرم کردن یا بازپخت آن را پایین می آورد.
| مواد سیم | حداقل شعاع داخلی | نکته کاربردی |
|---|---|---|
| مس آنیل شده، برنج | 0.5 روز تا 1 روز | بسیار بخشنده، کم پشت سر هم |
| فولاد ملایم، آنیل شده | 1d تا 2d | مراقب پوست پرتقال روی مایه غلیظ باشید |
| ضد زنگ 304، 316 آنیل شده | 1d تا 2d | کار به سرعت سفت می شود، یک بار خم شوید |
| برنز فسفر، مزاج بهاره | 3 بعدی تا 4 بعدی | برگشت فنری متوسط، لبه های تمیز |
| سیم موزیک، فولاد فنر روغنی | 4 بعدی تا 6 بعدی | کشش بالا، فنر بالا |
اگر طرحی به شعاع تنگتر از آنچه جدول اجازه میدهد نیاز داشته باشد، شما سه گزینه دارید: به حالت نرمتر بروید، ناحیه خم را از قبل گرم کنید تا قدرت تسلیم را کاهش دهید، یا قطر سیم را تغییر دهید و از دو سیم نازکتر در جایی که یک سیم ضخیم برنامهریزی شده بود استفاده کنید.
به محض آزاد شدن نیروی خمشی، قسمت الاستیک تغییر شکل بهبود می یابد و خم باز می شود. این بازگشت بهار است و اثر کمی نیست. در عمل، مقدار با مزاج و با نسبت شعاع خمش به قطر سیم متفاوت است.
روش قابل اطمینان این است که یک قطعه آزمایشی را به زاویه هدف خم کنید، آنچه را که در واقع به دست آورده اید اندازه گیری کنید، و یک ضریب خمش بیش از حد را محاسبه کنید: ضریب خمش = زاویه هدف / زاویه به دست آمده. سپس هر زاویه در کار را در آن ضریب ضرب کنید. اگر یک هدف 90 درجه در 82 درجه بیرون آمد، ضریب آن 1.098 است، بنابراین شما 99 درجه را برنامه ریزی می کنید تا روی 90 فرود بیایید. برنامه های خمشی CNC این جبران را به عنوان مقدار اصلاح ذخیره می کنند و آن را در هر خم اعمال می کنند، به همین دلیل است که ماشینی که به خوبی جبران می کند، مدت طولانی پس از اینکه اپراتور دستی بررسی مجدد هر قسمت را متوقف کرد، زاویه را نگه می دارد.
خم شدن با دست آزاد برای نمونه های اولیه و تعمیرات کار می کند، اما تکرار نمی شود. دنباله زیر یک قسمت خم شده با دست را نزدیک به طراحی نگه می دارد و همان منطق مستقیماً به برنامه ریزی ماشین منتقل می شود.
ابزارهای دستی مفید برای این کار عبارتند از انبردست دماغه گرد برای قطرهای کوچک، انبردست موازی که فک ها را به صورت مربعی روی سیم نگه می دارد، یک خم کن هیکی برای جارو کردن لوله کشی، یک بلوک چوبی سخت و پتک برای انحنای ملایم روی یک فرم، و یک پرس چوبی در زمانی که سیم 4 تا 8 میلی متری می تواند اهرم بیشتری را به مچ دست شما برساند.
انتخاب مواد خمش را بسیار بیشتر از آنچه اکثر مردم انتظار دارند تغییر می دهد، و این اولین چیزی است که قبل از بحث در مورد شعاع یا ابزار باید اصلاح شود.
بار خمشی تقریباً با مربع قطر افزایش می یابد ، بنابراین جهش سیم از 2 میلی متر به 4 میلی متر دو برابر تلاش نیست ، به چهار برابر نزدیک تر است. این رابطه واحد توضیح می دهد که چرا با ضخیم تر شدن سیم، ابزارها به طور ناگهانی تغییر می کنند.
عامل محدود کننده دیگر تکرار است. خم شدن دست برای ده قسمت خوب است. کاری که با هزاران سیم یکسان اجرا می شود به ماشینی نیاز دارد که توالی خمش را بدون قضاوت اپراتور بازتولید کند، زیرا اپراتور بزرگترین منبع تغییر در هر فرآیند دستی است.
یک دستگاه خم کن سیم CNC دست های اپراتور را با محورهای سروو رانده جایگزین می کند. سیم توسط یک جفت غلتک که طول را اندازه گیری می کند تغذیه می شود، توسط یک دوک چرخانده می شود که صفحه خم بعدی را تنظیم می کند و توسط اسلایدهای ابزار یا پین های خمشی که به موقعیت های برنامه ریزی شده حرکت می کنند تشکیل می شود. از آنجایی که هر محور سروو کنترل میشود، دستگاه میتواند یک اصلاح مختلف برگشت فنری را در هر خم برنامه اعمال کند و میتواند همان دنباله را در تمام شیفتها تکرار کند. اصل کار این ماشین ها، از جمله نحوه همکاری محورهای تغذیه، چرخش و خمش، در این مقاله توضیح داده شده است. راهنمای نحوه عملکرد دستگاه خم کن .
هنگامی که از خم شدن دستی به یک ماشین حرکت می کنید، دو قابلیت بیشترین اهمیت را دارند. اول، کنترل طول: غلتک های تغذیه طول برش را تا کسری از میلی متر نگه می دارند، بنابراین فواصل خم به خم در یک قسمت چند خم ثابت می ماند. دوم، کنترل زاویه: پینهای خمشی سروو میتوانند یک زاویه خمشی را در چند دهم درجه نگه دارند، پس از شمارهگیری مقدار برگشت فنری، که بسیار محکمتر از بررسی نقاله در نیمکت است.
 دستگاه خم کن سیم فنری ZW-480 4AXES CNC دستگاه خم کن سیم فنری ZW-480 4AXES CNC مشاهده محصول →
یک ماشین چهار محوره از این نوع اکثر قالب های سیم دو بعدی و قطعات سه بعدی ساده را پوشش می دهد: تغذیه، چرخش و دو جهت خمشی. برای مغازه هایی که قلاب، گیره، دستگیره، قاب و قفسه سیمی ساده تولید می کنند، این پیکربندی معمولاً کافی است.
شمارش محور مناسب با هندسه قطعه تعیین می شود، نه با اندازه بودجه. یک راه مفید برای برنامه ریزی آن، شمارش تعداد حرکت مستقلی است که سیم نیاز دارد.
 دستگاه سیم پیچ فنری CNC TK-5120 5AXES دستگاه سیم پیچ فنری CNC TK-5120 5AXES مشاهده محصول →
خم کن پنج محوری معمولاً در مواقعی که قالب سیمی دارای خم هایی است که از صفحه خارج می شوند، مانند یک گیره نگهدارنده با پایه افست یا یک قاب با یک گوشه تا شده، پله بالا است. تامین کنندگان خودرو و حمل و نقل اغلب این دسته از ماشین ها را مشخص می کنند زیرا چارچوب صندلی، میله های اتصال و انتهای کابل چندین صفحه خمشی را در یک قسمت ترکیب می کنند. الزامات برای آن بخش در خلاصه شده است کاربردهای سیم کشی خودرو و تحرک نمای کلی
بیشتر عیوب خمشی که به یک دسته بازمی گردد، در ابتدای اجرا تنظیم می شوند، نه در وسط. قبل از امضای اولین بخش خوب، این لیست را اجرا کنید.
 قفسه تغذیه سیمی SLB-2800 اطلاعات تکمیلی مشاهده محصول →
سخت افزار تامین سیم بخشی از فرآیند خم شدن است، نه یک لوازم جانبی. یک قفسه تغذیه برقی یا آزاد با کشش کنترل شده، سهم زیادی از تغییرات طولی را که سه ساعت بعد از یک شیفت به عنوان قطعات رد شده نشان داده می شود، حذف می کند.
هنگامی که یک خم اشتباه پیش میرود، علامت معمولاً به یکی از دلایل کمی اشاره دارد. جدول زیر عیوب متداول را با اصلاحی که سریعتر آنها را برطرف می کند جفت می کند.
| نقص | علت احتمالی | اصلاح اول |
|---|---|---|
| ترک خوردگی یا شکاف در قسمت بیرونی خم | شعاع کمتر از حداقل مواد، یا سیم قبلاً سخت شده است | شعاع را افزایش دهید یا به حالت ملایم تری بروید |
| زاویه رانش در سراسر اجرا | ارزش پشتی فنری خیلی کم، تغییر کشش سیم، سایش ابزار | برگشت فنری را دوباره امتحان کنید، کشش قرقره را تثبیت کنید |
| پیچ ها را خارج از صفحه خم کنید | محور چرخش نامناسب است، پشتیبانی کافی در نزدیکی خم وجود ندارد | چرخش را دوباره کالیبره کنید، یک راهنما نزدیک به ابزار اضافه کنید |
| بخش مسطح یا بیضی شکل در خم | شعاع پین خیلی کوچک، فشار بستن خیلی زیاد است | پین را با 2R مطابقت دهید، نیروی گیره را کاهش دهید |
| طول تمام شده کوتاه یا بلند | میزان خمیدگی نادیده گرفته شد، لغزش خوراک | مقدار خمش را به طول صاف اضافه کنید، دستگیره غلتکی را بررسی کنید |
خمشی که درست به نظر می رسد، خمشی نیست که درست اندازه گیری کند. سه چک تقریباً همه چیز را می گیرد.
فرکانس نمونه برداری باید از روند پیروی کند، نه تقویم. یک اجرای پایدار با مقدار برگشت فنری ثابت را می توان هر پنجاهمین قسمت بررسی کرد. برنامهای که بهتازگی راهاندازی شده است، یا از یک سیم جدید استفاده میکند، مستحق بررسی مقاله اول و بررسی در هر تغییر ابزار است.
سیم را در یک گیره با آرواره های نرم محکم کنید، یا آن را روی یک پین ثابت نگه دارید، سپس انتهای آزاد آن را در اطراف یک فرم گرد بکشید. قطر قالب باید نزدیک به دو برابر شعاع داخلی مورد نظر شما باشد، زیرا سیم به عقب برگشته و کمی باز می شود. ابتدا خط خم را از روی یک مبنا علامت گذاری کنید تا قسمت از نظر ابعادی ثابت بماند.
این بستگی به مواد و مزاج دارد و معمولاً به عنوان مضربی از قطر سیم ذکر می شود. مس آنیل شده ممکن است نصف قطر را بپذیرد. سیم موزیک و فولاد فنر روغنی معمولاً به قطر چهار تا شش نیاز دارند. همیشه برگه اطلاعات تامین کننده سیم را برای لات خاص تأیید کنید.
آن را به جای حدس زدن اندازه گیری کنید. یک قطعه آزمایشی را خم کنید، زاویه ای را که به دست آورده اید ثبت کنید و زاویه هدف را بر آن رقم تقسیم کنید. بازیابی معمولی از یک تا سه درجه روی مس آنیل شده و تا پانزده درجه در فولاد فنر سخت انجام می شود، بنابراین ضریب در سیم با کشش بالا بیشترین اهمیت را دارد.
بله، در محدوده. نمرات در محدوده 0.5 میلی متر تا 2 میلی متر با انبردست خوب و یک جفت خم می شوند اگر شعاع سخاوتمندانه باشد. بالاتر از آن، کنترل نیرو و برگشت فنر دشوار می شود و خطر ترک خوردن در قسمت بیرونی خم به شدت افزایش می یابد.
سطح بیرونی بیش از فشاری است که ماده می تواند تحمل کند. سه دلیل معمولی: شعاع داخلی کوچکتر از آن چیزی است که مواد اجازه می دهد، سیم قبلاً در اثر عملیات قبلی سخت شده است، یا مزاج برای کاربرد بسیار سخت است. محاسبه کرنش سطحی با d / (2R d) به سرعت نشان می دهد که طراحی تا چه حد از حد گذشته است.
فقط زمانی که شعاع مورد نیاز محکمتر از آن چیزی است که ماده در حال حاضر اجازه میدهد، یا زمانی که سیم به اندازهای ضخیم باشد که بارهای تشکیلدهنده غیرعملی شود. گرمایش موضعی استحکام تسلیم را در ناحیه خمش کاهش میدهد، اما ویژگیهای آن ناحیه را نیز تغییر میدهد، بنابراین قطعاتی که بار را حمل میکنند باید بعداً ارزیابی شوند نه اینکه فرض کنیم خوب هستند.
خم شدن زوایای و اشکال مجزا را روی سیمی که از طریق دستگاه تغذیه می شود، ایجاد می کند. سیم پیچی یک مارپیچ پیوسته ایجاد می کند که در آن سیم به دور یک گام و قطر پیچیده می شود که معمولاً به مرحله کاهش تنش زیر نیاز دارد. بسیاری از ماشینها هر دو را مدیریت میکنند، اما ابزار، استراتژی کنترل و تمرکز تحمل متفاوت است.
پس از خم نهایی، طول صاف کافی را برای ابزار برش بگذارید تا بدون کشیدن قطعه، آن را بچسبد و اصلاح عقب فنری را در آخرین خم جدا از خم های قبلی تنظیم کنید. خم نهایی معمولاً به بیشترین جبران نیاز دارد زیرا قطعه دیگر توسط بقیه فرم سیم مهار نمی شود.
سیم خمشی به ترتیب به چهار تصمیم گرفته می شود: مواد و مزاج، شعاع درونی اندازه گیری شده با فرمول کرنش، مقدار خمش بیش از حد گرفته شده از یک قطعه آزمایشی واقعی، و فرآیندی که با کمیت مطابقت دارد. ده قسمت متعلق به یک نیمکت با جیگ است. ده هزار قطعه با سه صفحه خمشی متعلق به یک خم کن سروو با تغذیه سیم کنترل شده و اصلاحات برگشت فنری ذخیره شده است.
ابتدا خم تست را اجرا کنید. زاویه، شعاع و طول تمام شده را اندازه گیری کنید. این سه عدد به شما میگویند که آیا کار دستی میماند یا روی یک ماشین حرکت میکند، و مقادیر شروع را برای هر مسیری که انتخاب میکنید به شما میدهند.
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات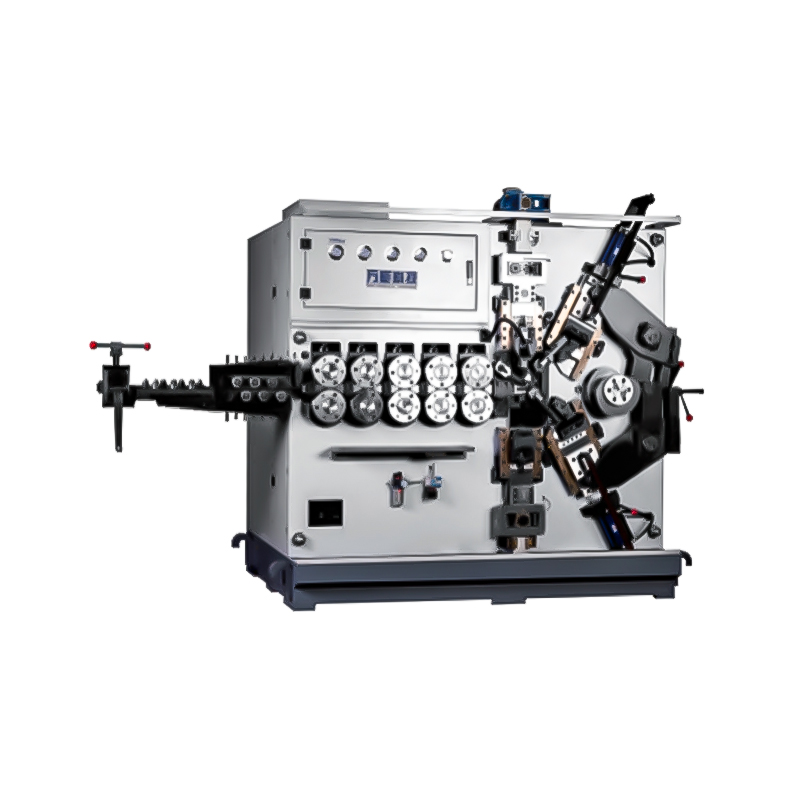
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل