زبان
فنر حلزونی سیم پیچی شده به یک سیم پیچ پیوسته مارپیچی است که انرژی مکانیکی را ذخیره و آزاد می کند. هنگامی که آن را فشرده، کشش یا بپیچانید، فنر منحرف شده و انرژی را ذخیره می کند. هنگامی که نیروی خارجی حذف شود، به شکل اولیه خود باز می گردد. این مکانیسم ساده اما قدرتمند دلیلی است که فنرهای مارپیچ در همه چیز از سیستم تعلیق خودرو گرفته تا دکمه های کوچک گوشی هوشمند شما ظاهر می شوند.
کلمه "مارپیچ" خود هندسه سیم پیچ را توصیف می کند. این شکل مارپیچی تنش را در تمام طول سیم توزیع می کند، به این معنی که حتی یک سیم نسبتا نازک نیز می تواند بار قابل توجهی را تحمل کند. اگر یک فنر فشاری معمولی با قطر سیم 2 میلی متر و قطر بیرونی 25 میلی متر استفاده کنید، به راحتی می تواند صدها نیوتن نیرو را بدون تغییر شکل دائمی تحمل کند. این کارایی به همین دلیل است که طرح مارپیچ برای بیش از 150 سال به عنوان پرکاربردترین قالب فنری در مهندسی مدرن باقی مانده است.
برای سازندگان، مفهوم عملی ساده است: نحوه پیچیدن سیم، نحوه عملکرد فنر را تعیین می کند. گام، تعداد سیم پیچ، قطر سیم و پیکربندی انتهایی همگی مستقیماً بر نحوه عملکرد فنر در میدان تأثیر میگذارند. درست کردن این پارامترها در طول تولید به دقت دستگاه فنرسازی بستگی دارد.
خط پایین: یک فنر مارپیچ انرژی مکانیکی را به تغییر شکل الاستیک و برگشت تبدیل میکند و کیفیت آن تبدیل با نحوه دقیق تولید آن مشخص میشود.قبل از انتخاب یک ماشین تولیدی، باید به وضوح بفهمید که چه نوع فنر مارپیچی را تولید می کنید. سه دسته اصلی هر کدام نیاز به ابزار، راه اندازی و قابلیت های ماشین متفاوتی دارند.
فنرهای فشاری در برابر نیروی فشاری محوری مقاومت می کنند. سیم پیچ ها با شکاف های هوا بین آنها فاصله دارند تا فنر هنگام بارگیری کوتاه شود. آنها بزرگترین بخش بازار فنر را نشان می دهند و در حجم زیادی توسط کویل های CNC تولید می شوند. کاربردهای متداول شامل سیستم های تعلیق خودرو، کمک فنرها، فنرهای سوپاپ موتور، هسته تشک و تجهیزات پنوماتیک صنعتی است. فنر فشاری با طول آزاد 50 میلیمتر و قطر سیم 2.5 میلیمتر ممکن است برای فشردهسازی 20 میلیمتر قبل از رسیدن به ارتفاع جامد خود طراحی شود، به این معنی که در کل محدوده انحراف مقاومت ایجاد میکند.
فنرهای اکستنشن برعکس عمل می کنند: در برابر نیروی کششی مقاومت می کنند. سیمپیچها معمولاً بدون شکاف هوا محکم به هم پیچیده میشوند و فنر هنگام بارگیری کشیده میشود. انتهای آن معمولا دارای قلاب، حلقه یا درج های نخی برای اتصال است. فنرهای اکستنشن در ترامپولین ها، مکانیسم های درب گاراژ، کالسکه های کودک و سیستم های کششی برای تسمه نقاله ظاهر می شوند. از آنجایی که سیم تحت کشش محوری قرار دارد، خرابی قلاب انتهایی یک نگرانی رایج است، دقیقاً به همین دلیل است که ابزارهای شکل دهی دقیق در فرآیند سیم پیچ اهمیت دارند.
فنر پیچشی در برابر گشتاور دورانی مقاومت می کند. انتهای آن طوری قرار گرفته اند که بتوان آن ها را به اجزایی متصل کرد که نسبت به یکدیگر می چرخند. فنرهای پیچشی انرژی را هنگام پیچ خوردگی ذخیره می کنند و به عنوان نیروی چرخشی آزاد می کنند. آنها در گیرههای لباس، تلههای موش، مکانیسمهای ساعت، سیستمهای ترمز در وسایل نقلیه و سوئیچهای الکتریکی ضروری هستند. پارامترهای طراحی برای فنرهای پیچشی شامل طول و زاویه پایه است که معمولاً برای تولید دقیق به یک دستگاه شکلدهی فنر CNC با کنترل چند محوره نیاز دارد.
فرآیند ساخت فنر مارپیچ بسیار قطعی است. هر عملیات باید به ترتیب انجام شود و هرگونه انحراف در یک مرحله مستقیماً بر کیفیت فنر تأثیر می گذارد. در زیر یک نمای گام به گام عملی از آنچه در داخل یک تأسیسات فنرسازی اتفاق می افتد، ارائه شده است.
سیم خام از یک قرقره می آید و از طریق مکانیزم صاف کننده تغذیه می شود. سیستم تغذیه سیم باید کشش یکنواخت را حفظ کند. اگر سیم با لغزش یا کشش ناهموار تغذیه شود، گام حاصل ناسازگار خواهد بود، که به نوبه خود نرخ فنر را تغییر می دهد. یک واحد تغذیه سیم که به خوبی نگهداری می شود تضمین می کند که سیم با سرعت و نیروی ثابت وارد ناحیه شکل دهی می شود.
این قلب فرآیند است. در دستگاه کلاف فنری CNC، سیم به دور یک سنبه هدایت می شود یا مستقیماً توسط ابزارهای سروو شکل می گیرد. گام با حرکت محوری ابزار شکل دهی نسبت به تغذیه سیم تنظیم می شود. برای هندسه های فنری پیچیده، یک ماشین شکل دهی چند محوره چندین حرکت سروو را به طور همزمان هماهنگ می کند. اینجاست که شمارش محور دستگاه محدوده تولید شما را تعیین می کند.
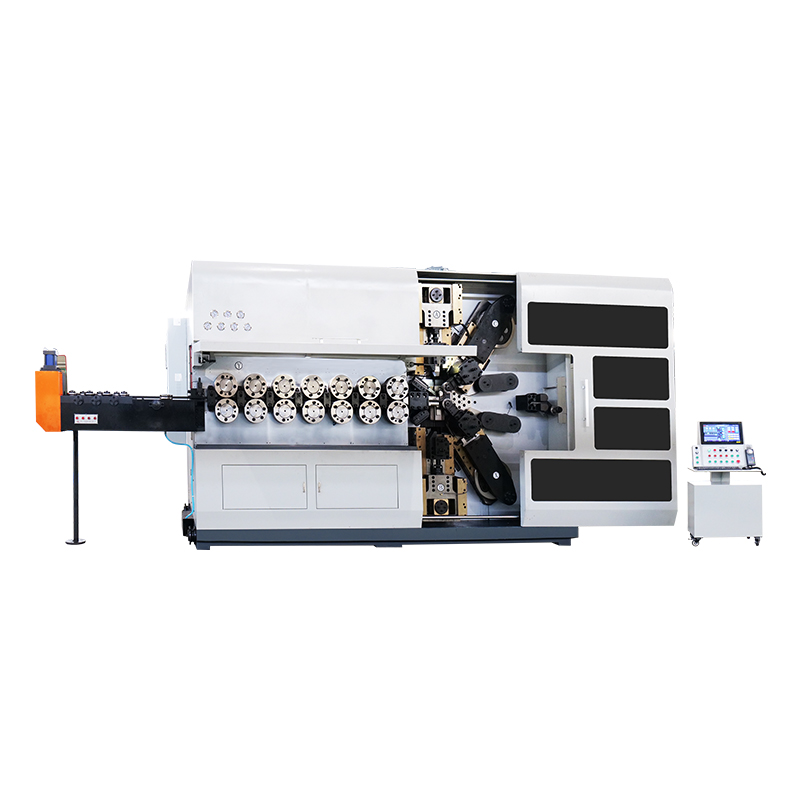
 دستگاه سیم پیچ فنری CNC با گزینه های چند محوره این سری دستگاه قطر سیم را از 0.3 تا 8.0 میلی متر پردازش می کند و از چندین محور برای فرم های فنر متنوع پشتیبانی می کند. ایده آل برای تولیدی که نیاز به سیم پیچی دقیق و عملکرد عملیات حرارتی ثابت دارد. مشاهده محصول →
پس از سیم پیچی، بیشتر فنرها باید تحت عملیات حرارتی قرار گیرند تا تنش های داخلی کاهش یابد و خواص مکانیکی مورد نیاز حاصل شود. برای فنرهای فولاد کربنی، آستنیته کردن در حدود 850 درجه سانتیگراد و به دنبال آن خاموش کردن روغن و تمپر کردن در دمای 350 درجه سانتیگراد تا 450 درجه سانتیگراد استاندارد است. کوره تمپرینگ فنر را برای مدت زمان دقیقی در دمای نگه می دارد. عملیات حرارتی نامناسب منجر به شکنندگی، شکست زودرس خستگی، یا سختی ناسازگار در سراسر دسته می شود.
فنرهای فشاری به انتهای صاف و موازی نیاز دارند. ماشین های آسیاب فنری مواد را برای ایجاد سطوح انتهایی حذف می کنند. برای یک فنر با دقت بالا، تحمل صافی می تواند تا 0.05 میلی متر از موازی پایین باشد. فرآیند سنگ زنی همچنین طول آزاد دقیقی را به دست می آورد. بدون ماشین سنگ زنی مناسب، فنر ممکن است به درستی در یک مجموعه قرار نگیرد.
عملیات نهایی شامل شات پینینگ برای بهبود عمر خستگی، پوشش برای مقاومت در برابر خوردگی و بازرسی ابعادی برای تأیید مشخصات است. هر فنر ممکن است از نظر طول آزاد، قطر بیرونی، نرخ فنر و کیفیت سطح بررسی شود.
ماده پایه هر بهار است. انتخاب صحیح مواد به محیط عملیاتی، شرایط بار، عمر چرخه مورد انتظار و محدودیت های هزینه بستگی دارد. جدول زیر موادی را که بیشتر در تولید فنرهای مارپیچ استفاده می شود، مقایسه می کند.
| مواد | استحکام کششی | حداکثر دمای سرویس | مقاومت در برابر خوردگی | برنامه های کاربردی اولیه |
|---|---|---|---|---|
| فولاد کربن 65 میلیون متری | 980-1080 مگاپاسکال | 120 درجه سانتی گراد | کم | چشمه های صنعتی عمومی |
| فولاد سیلیکونی 60Si2Mn | 1275-1375 مگاپاسکال | 200 درجه سانتی گراد | کم | فنرهای سیستم تعلیق خودروهای سنگین |
| 304 ضد زنگ | 515-675 مگاپاسکال | 300 درجه سانتی گراد | بالا | تجهیزات پزشکی، فرآوری مواد غذایی، تجهیزات فضای باز |
| 316 لیتر ضد زنگ | 485-620 مگاپاسکال | 350 درجه سانتی گراد | بسیار بالا | فرآوری شیمیایی، دریایی، دارویی |
| 17-7PH بارش سخت شدن | 1650-1900 مگاپاسکال | 400 درجه سانتی گراد | بالا | قطعات هوافضا، ماشین آلات با کارایی بالا |
| فسفر برنز | 510-650 مگاپاسکال | 100 درجه سانتیگراد | متوسط | کنتاکت های الکتریکی، کانکتورها، سوئیچ ها |
از منظر تولید، هر چه مواد سختتر باشد، چالش بزرگتری برای دستگاه کویلینگ شما خواهد داشت. مواد با کشش بالا مانند 17-7PH نیاز به نیروی شکل دهی بیشتر و اجزای ماشین سخت تری دارند. اگر قصد دارید با آلیاژهای عجیب و غریب کار کنید، ماشینی با گشتاور سروو کافی و ابزار سخت شده انتخاب کنید.
هر فنر با شش پارامتر اصلی تعریف می شود. چه در حال طراحی فنر یا پیکربندی ماشینی برای تولید آن هستید، درک این موارد بسیار مهم است. هنگامی که یکی از این تغییرات تغییر می کند، سایر ویژگی ها نیز تغییر می کنند.
قطر سیم (d)
ضخامت سیم. دوبرابر کردن قطر سیم، نرخ فنر را ضریب 16 افزایش می دهد زیرا معادله نرخ به d^4 بستگی دارد. تغییرات کوچک در قطر سیم باعث تغییرات زیادی در نیرو می شود.
میانگین قطر سیم پیچ (D)
قطر متوسط سیم پیچ. نرخ فنر با D^3 نسبت معکوس دارد، بنابراین افزایش 10 درصدی قطر سیم پیچ، سفتی را نزدیک به 27 درصد کاهش می دهد.
زمین (p)
فاصله بین سیم پیچ های مجاور. Pitch مستقیماً فضای آزاد و حداکثر انحراف را کنترل می کند. گام بزرگتر امکان سفر بیشتر را قبل از رسیدن فنر به ارتفاع جامد فراهم می کند.
تعداد کویل های فعال (n)
تعداد سیم پیچ هایی که در واقع تحت بار منحرف می شوند. کویل های فعال کمتری فنر سفت تری تولید می کنند. کویل های فعال تر فنر نرم تری تولید می کنند.
طول رایگان (L0)
طول فنر در صورت عدم اعمال بار. طول آزاد در طول سیم پیچی تنظیم می شود و تحت تأثیر تعداد سیم پیچ ها و گام است.
نرخ بهار (k)
نیروی مورد نیاز در واحد انحراف. فرمول فنرهای فشاری k = Gd^4 / (8D^3n) است که G مدول برشی ماده است.
برای یک محیط تولید، مهم ترین بینش این است: تغییرات کوچک در قطر سیم باعث تغییرات نمایی در نرخ فنر می شود. تامین کننده سیمی که موادی را با تغییرات 0.02 ± میلی متر فراهم می کند، می تواند باعث نوسان نرخ فنر در حدود 15 درصد شود. به همین دلیل است که اندازه گیری دقیق سیم و بررسی های پذیرش الزامی است.
دستگاهی که انتخاب میکنید نه تنها تعیین میکند چه فنرهایی را امروز میتوانید تولید کنید، بلکه تعیین میکند چه نوع سفارشهایی را میتوانید در آینده بپذیرید. سه نوع ماشین اصلی وجود دارد که باید در نظر گرفته شود و هر کدام مشخصات تولید متفاوتی را ارائه می دهند.
اینها اسب های کار تولید فنر فشرده سازی با حجم بالا هستند. آنها با سرعت های بسیار بالا کار می کنند و معمولاً با 3 تا 7 محور پیکربندی می شوند. اگر تجارت شما بر روی فنرهای فشاری استاندارد در مقادیر زیاد تمرکز دارد، یک دستگاه کویل اختصاصی با تغذیه سیم اتوماتیک بهترین هزینه را برای هر فنر ارائه می دهد. سرعت تولید در ماشین های مدرن بسته به اندازه فنر می تواند از 150 کویل در دقیقه تجاوز کند.
یک ماشین شکل دهی تطبیق پذیری بیشتری را ارائه می دهد زیرا از محورهای کنترل شده مستقل برای جابجایی چندین ابزار شکل دهی استفاده می کند. یک دستگاه شکلدهی 5 محوره میتواند بین فنرهای فشردهسازی، پیچشی و کششی بدون ابزارآلات مجدد گسترده جابجا شود. در اجراهای متوسط و زمانی که ترکیب محصول متنوع است برتری دارد. دامنه حرکت گسترده تر به شما امکان می دهد فنرهای گام متغیر، فنرهای پلکانی و فنرهایی با تنظیمات انتهایی خاص ایجاد کنید.
 دستگاه شکل دهی فنر CNC همه کاره برای اشکال پیچیده این دستگاه شکلدهی با محورهای کنترلشده مستقل، انواع فنرهای متنوع را بدون ابزارگیری مجدد گسترده کنترل میکند. انعطاف پذیری آن برای اجراهای متوسط و گام متغیر یا تنظیمات انتهایی خاص مناسب است. مشاهده محصول →
ماشین های بدون بادامک به جای بادامک های مکانیکی از تیغه های سروو رانده استفاده می کنند. زمان راه اندازی به طور قابل ملاحظه ای کوتاه تر است زیرا هیچ نمایه بادامک فیزیکی برای ساخت یا تنظیم وجود ندارد. برای تولید دستهای کوچک و تعویضهای مکرر، ماشینهای بدون دوربین در زمان قابل توجهی صرفهجویی میکنند. آنها به ویژه برای شکل های سیم پیچیده و هندسه های فنری که دستیابی به آنها با بادامک های معمولی دشوار است، مناسب هستند.
وقتی ماشین ها را ارزیابی می کنید، ابتدا تعداد محورها را در نظر بگیرید. هر محور یک سروو موتور مستقل کنترل شده است. یک دستگاه 3 محوره می تواند فنرهای فشاری پایه تولید کند. دستگاه 5 محوره اکثر انواع فنر استاندارد را پوشش می دهد. یک دستگاه 10 محور حداکثر انعطاف پذیری را برای خمش سیم های پیچیده و هندسه های بسیار پیچیده فراهم می کند. این تفاوتها در قابلیت زمانی اهمیت پیدا میکنند که مشتریان شما با تنوع گستردهتری از مشخصات فنر بازگردند.
قبل از اینکه به یک ماشین متعهد شوید، سابقه خدمات سازنده اصلی تجهیزات و در دسترس بودن قطعات یدکی را بررسی کنید. یک ماشین خوش ساخت از یک کارخانه با کنترل کیفیت ثابت، راه اندازی آن را مدت بیشتری نگه می دارد. اگر به دنبال یک دستگاه فنری جدید هستید، هیچ نقطه شروعی بهتر از تحقیق در مورد راهنمای دقیق آن وجود ندارد. چگونه یک دستگاه فنر خوب بخریم قبل از انجام معامله
یک قانون انتخاب واقع بینانه
فنرهای ساده و پرحجم: دستگاه کلاف. محصولات مخلوط، متوسط اجرا: دستگاه شکل دهی با 5 محور یا بیشتر. قطعات کوچک، تنوع بالا: دستگاه بدون بادامک. تصمیم شما باید براساس مشخصات سفارشی باشد که یک سال بعد انتظار دارید، نه فقط کاری که امروز دارید.
خرابی های کیفیت فنر منجر به رد دسته ها، از دست رفتن زمان تولید و آسیب رساندن به روابط مشتری می شود. رایجترین مشکلات کیفیت از سه منبع ناشی میشود: تنوع مواد، ناهماهنگی دستگاه، و عملیات حرارتی ناسازگار.
روال بررسی کیفیت متمرکز این موارد را زود تشخیص می دهد. حداقل، هر دسته باید از نظر طول آزاد، قطر بیرونی و نرخ فنر بر اساس نمونه برداری بررسی شود. هنگام اجرای یک برنامه مهم، بررسی 100 درصدی طول آزاد و بعد تحمل را در نظر بگیرید.
اگر در کارکرد فنر فعلی خود با مشکلات کیفی مواجه هستید، بسیاری از آنها به جای خود دستگاه به راه اندازی دستگاه باز می گردد. درک سوء تفاهمات رایج در استفاده از ماشین فنر می تواند به شما در شناسایی و تصحیح مسائلی که بی سر و صدا باعث کاهش توان و کیفیت می شوند کمک کند.
اصل حرکت: سازگاری در سیم، ابزار و عملیات حرارتی باعث تولید فنرهایی می شود که مطابق با مشخصات فنی اجرا می شوند.
چشمه های حلزونی همه جا هستند. درک خواسته های خاص هر صنعت به شما کمک می کند ظرفیت تولید خود را به طور دقیق تعیین کنید.
بخش خودرو تا حد زیادی بزرگترین مصرف کننده فنرهای مارپیچ است. یک وسیله نقلیه مسافربری تکی می تواند بین 25 تا 40 فنر از جمله فنرهای تعلیق، فنرهای سوپاپ، فنرهای کلاچ و فنرهای آزاد کننده ترمز داشته باشد. فنرهای تعلیق اغلب از سیم فولادی سیلیکونی مانند 60Si2Mn استفاده می کنند زیرا استحکام بالا و مقاومت در برابر خستگی عالی را ارائه می دهد. تلورانس ها سخت است: فنرهای سوپاپ ممکن است به تغییر بار کمتر از 5 درصد در یک دسته نیاز داشته باشند.
دستگاه های پزشکی به بالاترین قابلیت اطمینان و تمیزی نیاز دارند. فنرهای مورد استفاده در ابزارهای جراحی، پمپ های تزریق و ایمپلنت های ارتوپدی اغلب از فولاد ضد زنگ 316L ساخته می شوند. آنها باید آلودگی سطحی صفر داشته باشند و تحمل ابعاد بسیار کوچک را داشته باشند. فنری که در پمپ انسولین قابل حمل استفاده می شود ممکن است قطر سیم فقط 0.3 میلی متر داشته باشد که به دستگاهی نیاز دارد که قادر به حمل دقیق سیم های ریز باشد.
فنرهای هوافضا در شرایط سخت کار می کنند. آنها باید عملکرد ثابت خود را از -50 درجه سانتیگراد تا 150 درجه سانتیگراد حفظ کنند و در برابر لرزش بالا مقاومت کنند. موادی مانند رسوب 17-7PH ضد زنگ متداول هستند. هر فنری که در سیستمهای حیاتی پرواز استفاده میشود معمولاً قبل از مونتاژ برای بارگذاری در چندین نقطه در محدوده انحراف آن آزمایش میشود.
در کانکتورها و کلیدها از فنرهای پیچشی مینیاتوری برای حفظ فشار تماس استفاده می شود. فسفر برنز در اینجا رایج است زیرا رسانایی و مقاومت در برابر خوردگی خوبی ارائه می دهد. این فنرها بسیار کوچک هستند، اغلب با قطر سیم کمتر از 0.5 میلی متر، و نیاز به ماشین هایی با قابلیت حمل سیم ریز عالی دارند.
 دستگاه شکل دهی دقیق 3 محور برای چشمه های مینیاتوری این دستگاه CNC که برای جابجایی سیم های ظریف طراحی شده است، شکل گیری دقیق فنرهای پیچشی کوچک مورد استفاده در الکترونیک را تضمین می کند. رزولوشن محوری بالا و عملکرد پایدار را برای تحملهای کم ارائه میدهد. مشاهده محصول →
هر صنعت گواهینامه و الزامات مواد خاص خود را دارد. قبل از انتخاب یک بخش جدید، بررسی کنید که دستگاه شما می تواند با مواد مورد نیاز کار کند و باند تحمل معمولی صنعت را برآورده کند. اگر فنرهایی برای صنعت الکترونیک تولید می کنید، ماشینی با وضوح محوری بالا و رانش حرارتی کم ضروری است.
ماشین های فنری تجهیزات دقیق هستند. تفاوت بین ماشینی که ده سال به طور قابل اعتماد کار می کند و ماشینی که به تعمیرات مکرر نیاز دارد به نظم و انضباط تعمیر و نگهداری بازمی گردد. در اینجا یک برنامه نگهداری عملی وجود دارد که خط تولید شما را سالم نگه می دارد.
مشکل کوچکی که زود تشخیص داده شود، چند دقیقه هزینه دارد. همین مشکل شناسایی نشده می تواند منجر به خاموش شدن چند روزه و رد شدن دسته فنرها شود. فرآیند نگهداری شما باید سیستماتیک و مستند باشد. در بسیاری از موارد، حفظ یک گزارش ساده از سایش ابزار و تنظیمات ماشین، الگوهایی را نشان میدهد که خرابیها را قبل از وقوع پیشبینی میکنند.
نرخ فنر برای فنر فشاری مارپیچ چگونه محاسبه می شود؟
نرخ فنر k با استفاده از فرمول k = G*d^4 / (8*D^3*n) محاسبه می شود، که در آن G مدول برشی ماده سیم، d قطر سیم، D قطر سیم پیچ متوسط و n تعداد سیم پیچ های فعال است. یک مدول برشی برای فولاد فنر کربنی تقریباً 79 گیگا پاسکال است. این فرمول دقیقاً به شما می گوید که نیرو و انحراف چگونه با هم ارتباط دارند.
تفاوت بین دستگاه فنر بادامک و دستگاه فنر بدون بادامک چیست؟
یک ماشین بادامک محور از پروفایل های بادامک برش فیزیکی برای کنترل حرکت ابزار استفاده می کند و تغییر طراحی فنر به معنای ساخت بادامک های جدید است. یک ماشین بدون بادامک از موتورهای سروو برای کنترل مستقیم ابزارها استفاده می کند که به جای ساخت بادامک های جدید، امکان تغییر پارامتر در نرم افزار را فراهم می کند. ماشینهای بدون بادامک بسیار سریعتر راهاندازی میشوند و برای دستههای کوچک یا تغییرات مکرر محصول ایدهآل هستند.
آیا دستگاه فنر CNC می تواند به طور خودکار گام فنر را در حین تولید تنظیم کند؟
بله ماشینهای CNC مدرن میتوانند گام را در زمان واقعی در طول فرآیند کویلینگ کنترل کنند. محورهای سروو ماشین به صورت برنامه ریزی شده سرعت تغذیه نسبی را برای ایجاد فنرهای گام متغیر تغییر می دهند. ویژگیهای تصحیح خودکار میتوانند ابعاد فنر را در طول اجرا کنترل کنند و پارامترها را به طور خودکار برای حفظ تحمل هدف تنظیم کنند.
علت خرابی فنر تحت بارگذاری مکرر چیست؟
شکست خستگی شایع ترین علت است. این ناشی از شروع ترک در یک نقص سطحی یا نقطه تمرکز تنش، سپس رشد تدریجی ترک تا زمان شکست است. عوامل متداول شامل خراش های سطحی ناشی از سیم پیچی، فرورفتن ناکافی شات، و استرس بسیار زیاد در حین کار است. طراحی باید تنش کاری را به نسبت مطمئنی از استحکام کششی نهایی مواد محدود کند.
چگونه قطر سیم را برای فنر مارپیچ انتخاب کنم؟
انتخاب قطر سیم به نیروی فنر مورد نیاز، تنش مجاز و فضای موجود بستگی دارد. به عنوان نقطه شروع، تنش برشی تحت حداکثر بار باید کمتر از 50 تا 60 درصد مقاومت کششی نهایی ماده برای کاربردهای استاتیکی و کمتر برای بارگذاری سیکلی باقی بماند. سپس می توان از جداول اندازه سیم استاندارد برای انتخاب نزدیکترین سنج موجود که مطابق با نیاز است استفاده کرد.
آیا برای همه فنرهای مارپیچ کوره دمپر فنری لازم است؟
اکثر فنرهای کویل سرد از عملیات حرارتی با دمای پایین برای کاهش تنش های پسماند پس از شکل گیری بهره می برند. فنرهای ساخته شده از سیم سخت کشیده شده یا فولاد ضد زنگ را می توان بدون تلطیف در کاربردهای کم فشار استفاده کرد. با این حال، فنرهای با استحکام بالا، به ویژه آنهایی که در خودروسازی یا هوافضا استفاده می شوند، معمولاً برای دستیابی به خواص مکانیکی مورد نیاز و جلوگیری از خرابی زودرس، نیاز به یک فرآیند تمپر کنترل شده دارند.
چند محور در دستگاه شکل دهی فنر CNC نیاز دارم؟
برای فنرهای فشاری پایه 3 محور کافی است. برای رایج ترین انواع فنر از جمله کشش و پیچش ساده، 5 محور به شما آزادی کافی می دهد. هنگام تولید مفتولها یا فنرهای پیچیده با گامهای متفاوت، 10 محور یا بیشتر بیشترین انعطافپذیری را ارائه میدهد. شمارش محور مستقیماً به پیچیدگی فنرهایی که می توانید بدون تغییر ابزار تولید کنید، مربوط می شود.
تولید فنرهای مارپیچ با کیفیت بالا یک چالش سیستمی است. تامین کننده مواد، ماشین، ابزار، فرآیند عملیات حرارتی، و پروتکل های بازرسی همه باید با هم کار کنند. ماشین تنها عامل نیست، بلکه عاملی است که بیشترین کنترل را بر هندسه و قوام فنر به شما می دهد.
ماشین مناسب برای کسب و کار شما به حجم تولید، محدوده محصول و موادی که قصد پردازش آن را دارید بستگی دارد. دستگاه های سیم پیچ اختصاصی در حجم بالا و هندسه ساده برتری دارند. ماشینهای شکلدهی چند محوره، تطبیقپذیری را برای انجام مجموعهای از مشاغل فراهم میکنند. ماشینهای بدون دوربین زمان راهاندازی را برای تولید با ترکیب بالا و حجم کم به حداقل میرسانند.
در هر مسیری که می روید، روی روال نگهداری سرمایه گذاری کنید. یک برنامه بازرسی منظم، روانکاری مداوم، و جایگزینی ابزار پیشگیرانه هزینه خود را در کاهش زمان خرابی و بهبود کیفیت فنر به ارمغان می آورد. صنعت فنر به تولیدکنندگانی که بر ثبات، دقت و قابلیت اطمینان طولانی مدت تمرکز دارند، پاداش می دهد.
اگر تواناییهای خود را گسترش میدهید یا تجهیزات موجود را ارتقا میدهید، ابتدا تصویر واضحی از انواع و حجم فنرهای مورد نظر خود ایجاد کنید. ماشینی که نگهداشته میشود دستگاهی است که با واقعیت تولید واقعی شما مطابقت دارد، نه ماشینی که طولانیترین لیست ویژگیها را دارد.
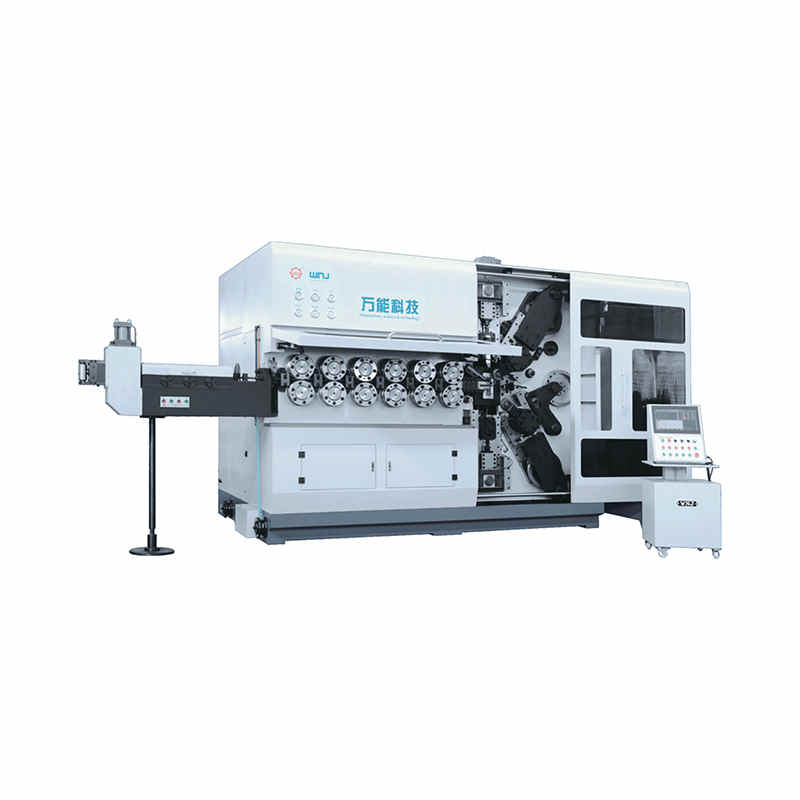
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات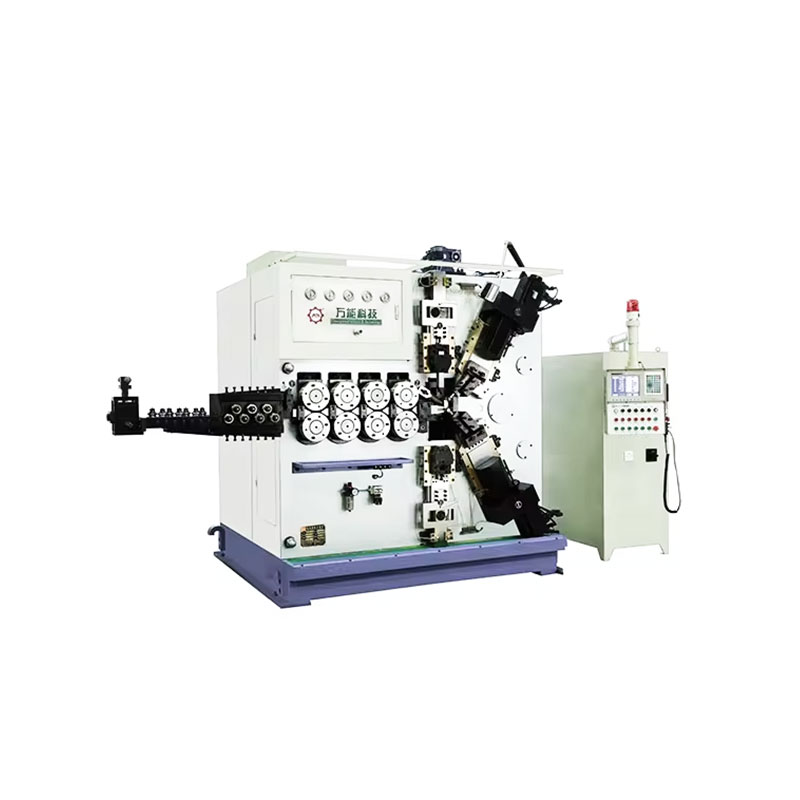
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات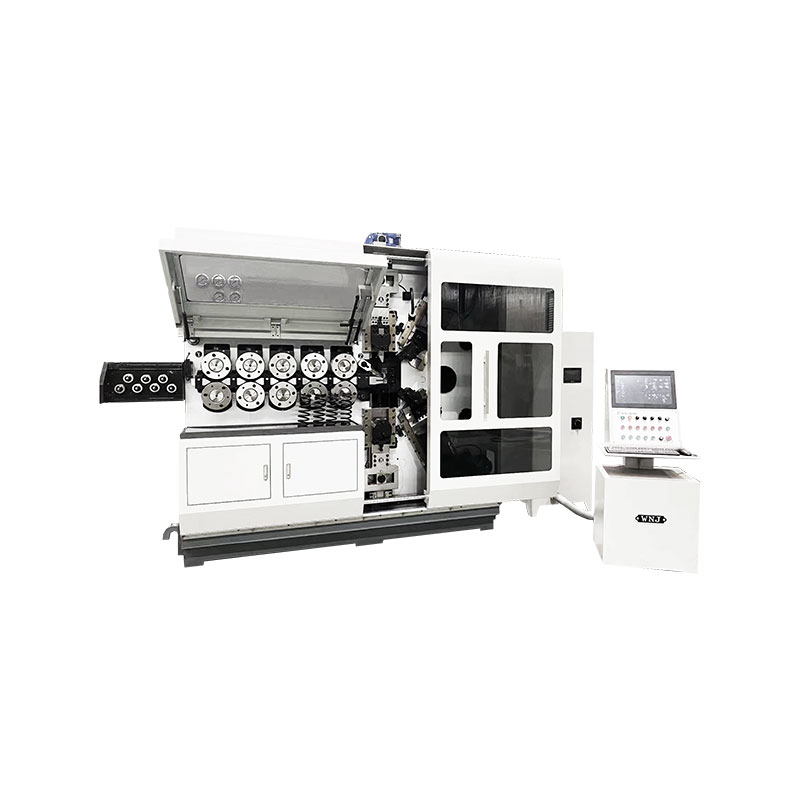
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات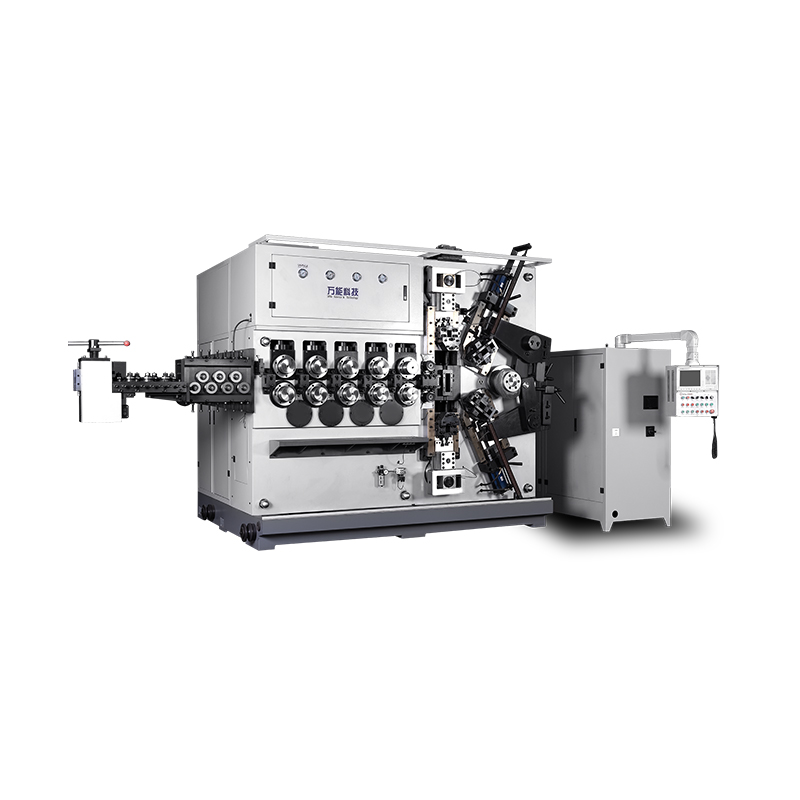
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات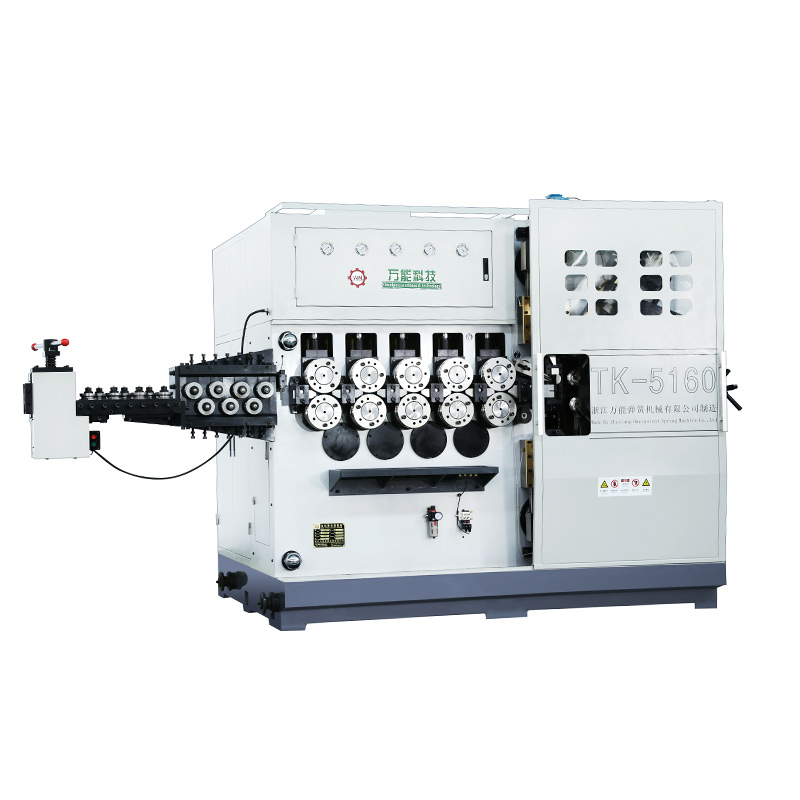
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات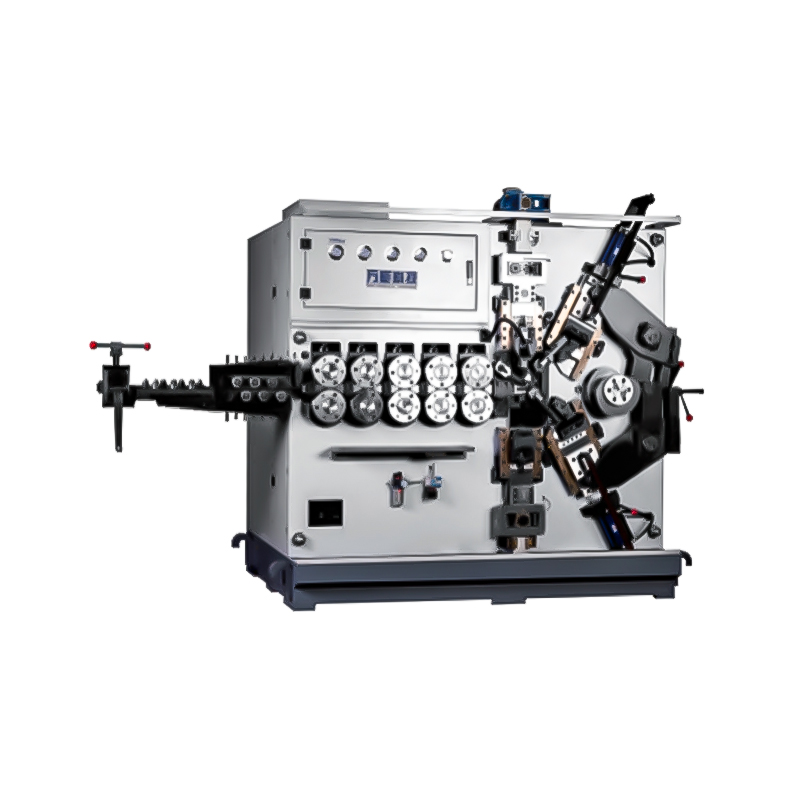
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل