زبان
فنر پیچشی یک عنصر مکانیکی سیم پیچی است که انرژی دورانی را از طریق انحراف زاویه ای ذخیره و آزاد می کند. آن را در داخل چفت درب ماشین، لولای درب گاراژ، کرکره دوربین و تابلو برق پیدا خواهید کرد. نیرویی که تله موش را بسته نگه می دارد، گشتاور ناشی از پیچش است. علیرغم اینکه یک جزء کوچک است، تولید آن به سطحی از دقت نیاز دارد که روشهای متداول شکلدهی دستی نمیتوانند قابل اطمینان آن را ارائه دهند.
نتیجه گیری مستقیم ساده است: اگر هدف تولید شما دقت بار ثابت، تحمل زاویه ای محکم و حجم خروجی بیش از چند هزار قطعه در روز باشد، دستگاه شکل دهی فنر CNC یک لوکس نیست، بلکه یک نیاز است. این مقاله توضیح میدهد که فنرهای پیچشی واقعاً چه هستند، کجا استفاده میشوند، چگونه بر روی تجهیزات مدرن CNC تولید میشوند و هنگام خرید ماشینی برای ساخت آنها چه چیزهایی را باید در نظر گرفت.
فنر پیچشی بر اساس اصل گشتاور کار می کند. هنگامی که باری به یک پایه فنر وارد می شود، بدنه سیم حول محور خود می پیچد و نیروی متقابل ایجاد می کند. از آنجایی که سیم سیم پیچ است، مقدار انحراف زاویه ای به طور مستقیم با گشتاور اعمال شده در محدوده الاستیک متناسب است.
دو شاخص مهندسی عملکرد را تعیین می کنند. را شاخص بهار (میانگین قطر تقسیم بر قطر سیم) باید در آن باقی بماند 4:1 تا 16:1 محدوده در زیر 4:1، تمرکز استرس به طور قابل توجهی افزایش می یابد. بالاتر از 16:1، فنر تحت بار، پایداری خود را از دست می دهد. را جهت پیچ در پیچ (چپ یا راست) نیز مهم است زیرا تعیین می کند که آیا جهت گشتاور با کاربرد مورد نظر مطابقت دارد یا خیر.
فنرهای پیچشی تقریباً در هر مجموعه مکانیکی که نیاز به نیروی برگشتی یا عمل بستن قابل اطمینان دارد ظاهر می شود. جدول زیر متداول ترین بخش ها و عملکردهای معمولی فنرهای پیچشی در هر کدام را فهرست می کند.
| صنعت | برنامه | گشتاور معمولی |
|---|---|---|
| خودرو | چفت درب، رگولاتور پنجره، برگشت گاز | 0.2-12 N·m |
| برقی | قطع کننده مدار، کنتاکت رله، فنر سوئیچ | 0.05-2 N·m |
| پزشکی | گیره جراحی، توزیع کننده قرص، پمپ پزشکی | 0.01-0.5 N·m |
تنها در بخش خودرو، یک وسیله نقلیه سایز متوسط می تواند بیش از آن را حمل کند 90 واحد فنر پیچشی در سراسر سیستم های درب، تنظیم کننده های صندلی، بازگشت پدال، و مکانیسم های ترمز اضطراری. این مقیاس توضیح می دهد که چرا سازندگان فنر به تجهیزاتی نیاز دارند که بتواند تحمل زاویه ای را در 2± درجه نگه دارد در حالی که با سرعت در اطراف کار می کند. 60 تا 120 قطعه در دقیقه . تولیدکنندگانی که به این بازار خدمت میکنند باید تجهیزات شکلدهی خود را نه تنها بر اساس دقت تک قطعهای بلکه پایداری توان را نیز ارزیابی کنند. برای راهنمای کامل پیکربندی تجهیزات، ما را مرور کنید راه حل های صنعت خودرو .
تولید فنر پیچشی نیاز به تغذیه کنترل شده سیم، سیم پیچی، خم شدن، شکل دهی ساق و برش دارد. سه خانواده ماشینی بر این فضا تسلط دارند:
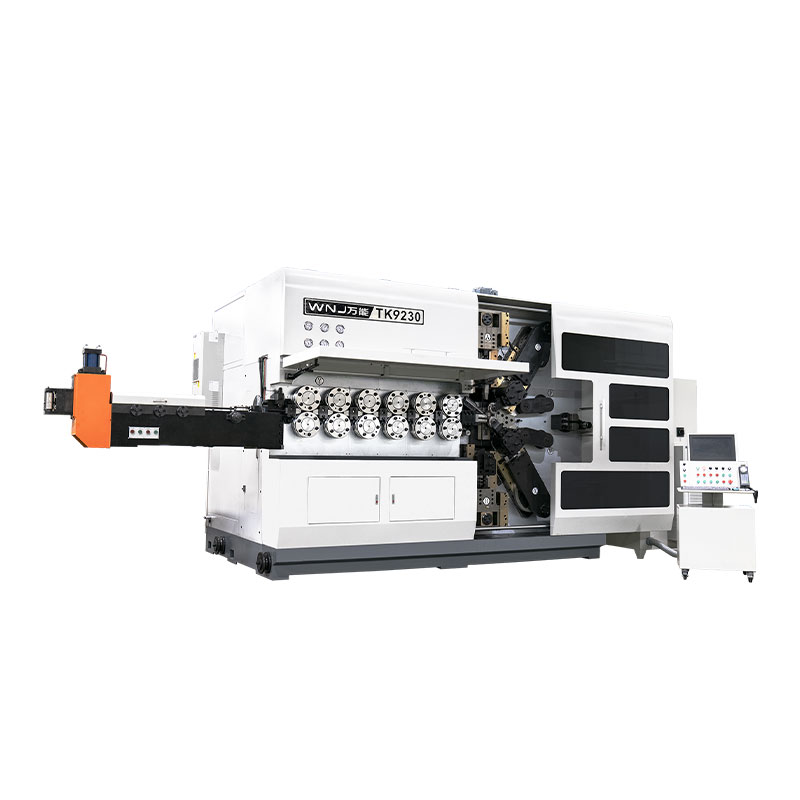
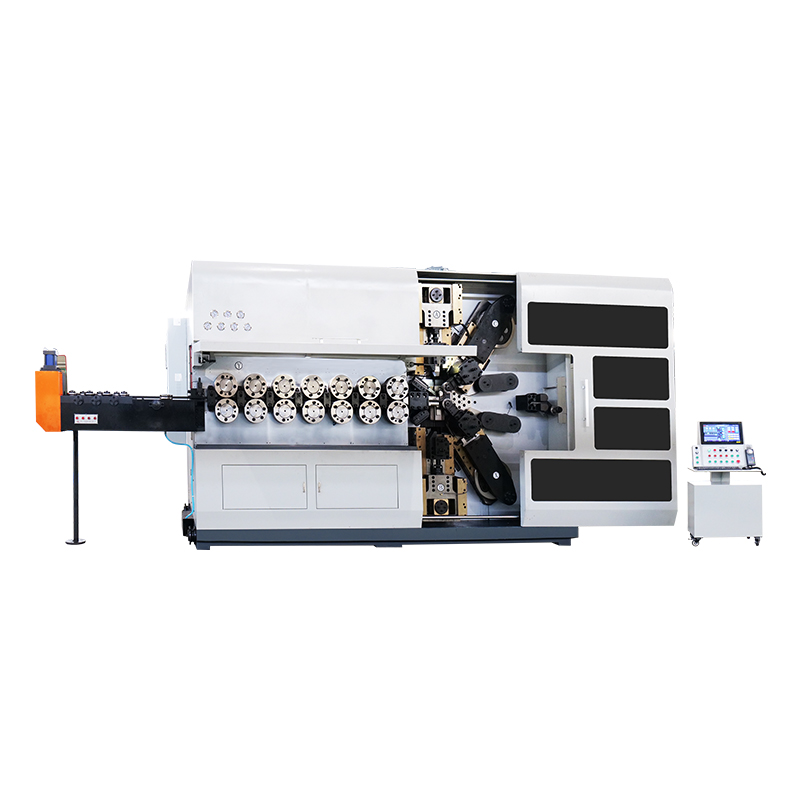
 دستگاه فنر CNC بدون بادامک 12 محور برای فنرهای پیچشی پیچیده این دستگاه بدون بادامک 12 محوره کنترل سروو مستقل را برای خمیدگی های پیچیده ساق پا قادر می سازد و زمان راه اندازی را به میزان قابل توجهی کاهش می دهد. این مناسب دسته های تولید مخلوط است که به انعطاف پذیری بالا و شکل دهی دقیق نیاز دارند. مشاهده محصول →
یک دستگاه بدون بادامک 12 محوره بالاترین انعطاف را برای تولید فنر پیچشی ارائه می دهد. از آنجایی که هر محور سروو به طور مستقل حرکت می کند، دستگاه می تواند خمیدگی های پیچیده پا را ایجاد کند که معمولاً به چندین قالب نیاز دارد. برای تولیدکنندگانی که دستههای تولید مختلط را اجرا میکنند، رویکرد برنامهنویسی زمان راهاندازی را از ساعتها به دقیقهها کاهش میدهد.
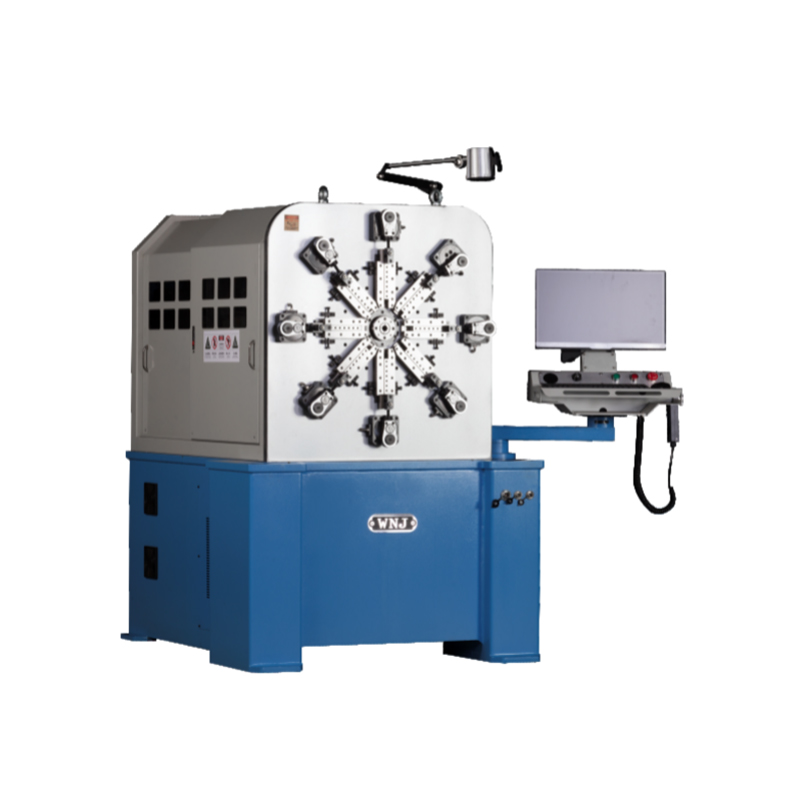
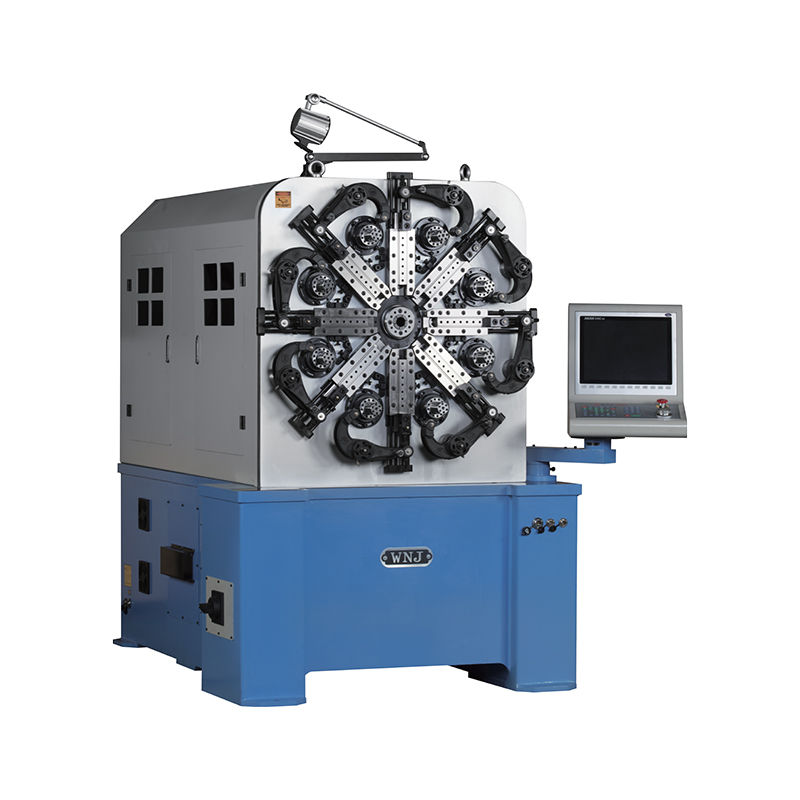 دستگاه شکل دهی فنر CNC 5 محور برای فنرهای پیچشی استاندارد یک دستگاه شکل دهی پنج محوره مقرون به صرفه که دقت زاویه ای عالی را روی فنرهای پیچشی استاندارد ارائه می دهد. این سرمایه گذاری سرمایه و سربار تعمیر و نگهداری را متعادل می کند و آن را به یک راه حل متوسط ایده آل تبدیل می کند. مشاهده محصول →
ماشینهای شکلدهی پنج محوره یک حد وسط مقرون به صرفه را فراهم میکنند. آنها دقت زاویهای عالی را روی فنرهای پیچشی استاندارد ارائه میکنند و در عین حال سرمایهگذاری و سربار تعمیر و نگهداری را کمتر از یک سیستم 12 محوره نگه میدارند.
طراحی فنر یک فرآیند تکراری است که در آن هندسه و مواد در تعامل هستند. در اینجا پارامترهایی وجود دارد که بر عملکرد و تولید تأثیر می گذارد.
یک قانون عملی از تجربه تولید: اگر نوار تحمل کل در زاویه آزاد فنر زیر 3± درجه باشد، تجهیزات تولید باید حداقل دارای کنترل CNC 5 محوره باشند. یک ماشین 3 محوره برای حفظ این تلورانس در طول یک نوبت کامل روز مشکل دارد زیرا برای چندین حرکت شکل دهی به توقف های مکانیکی متکی است.
انتخاب دستگاه شکل دهی مناسب به پنج عامل بستگی دارد: پیچیدگی فنر، دقت زاویه ای مورد نیاز، حجم تولید روزانه، فرکانس تعویض و بودجه. جدول زیر مبادلات بین پیکربندیهای رایج ماشینها را خلاصه میکند.
| پیکربندی | تعداد محورها | دقت زاویه ای | زمان تغییر | بهترین برای |
|---|---|---|---|---|
| نوع بادامک سنتی | 3-5 | 0.15 ± میلی متر | 3-6 ساعت | فنرهای ساده با حجم بالا |
| شکل دهی CNC 5 محوره | 5 | 0.05 ± میلی متر | 30-60 دقیقه | دسته های مخلوط با حجم متوسط |
| بدون بادامک 10/12 محور | 10-12 | 0.02 ± میلی متر | 15-30 دقیقه | فنرهای پیچشی پیچیده |
برای کارگاهی که 5000 تا 20000 فنر پیچشی در هر دسته تولید میکند و طرحهای آن سه بار در هفته تغییر میکند، یک دستگاه شکلدهی CNC 5 محوره بهترین بازگشت سرمایه را ارائه میدهد. یک ماشین بدون بادامک 12 محوره زمانی کارآمد است که هندسه فنر بسیار پیچیده باشد - برای مثال فنرهایی با سه یا بیشتر خمیدگی در یک پایه - یا زمانی که تحمل زاویه ای کمتر از 2± درجه باشد.
ماشین های فنر پیچشی CNC سیستم های الکترومکانیکی دقیقی هستند. تعمیر و نگهداری منظم به طور مستقیم بر ثبات ابعاد و عمر تجهیزات تأثیر می گذارد. در اینجا یک چارچوب عملی بر اساس سه سطح فرکانس ارائه شده است.
فنر پیچشی نیروی چرخشی به نام گشتاور را تامین می کند. حرکات برگشتی را در چفت های درب هدایت می کند، درگیری در مکانیسم های کلاچ را کنترل می کند و کنتاکت های سوئیچ را تحت فشار مشخص نگه می دارد. هر مکانیزمی که نیاز به انحراف زاویه ای برای ایجاد یک ممان بازیابی داشته باشد، می تواند از فنر پیچشی استفاده کند.
فنرهای پیچشی بر روی دستگاه های شکل دهنده فنر CNC یا دستگاه های فنر بدون بادامک تولید می شوند. دستگاه شکلدهی سیم را از طریق غلتکهای راستکننده تغذیه میکند، آن را به دور یک سنبه یا با پایههای سروو میپیچد و سپس پاها را به موقعیت زاویهای مورد نیاز خم میکند. برای اصول دقیق کار، از مقاله ما در مورد بازدید کنید اصول کار دستگاه فنر پیچشی .
سیم موزیک بهترین انتخاب برای فنرهای دقیق مینیاتوری است زیرا حداکثر استحکام کششی را فراهم می کند. فولاد ضد زنگ 304 زمانی ترجیح داده می شود که مقاومت در برابر خوردگی بیشتر از ظرفیت بار باشد. برای فنرهای پیچشی صنعتی با محدودیت های هزینه متوسط، فولاد فنر 65Mn عملکرد خوبی دارد و به طور گسترده در ابزارهای شکل دهی موجود پشتیبانی می شود.
در تئوری، یک ماشین بدون بادامک با محورهای کافی می تواند محصولات فشرده سازی، پیچشی، امتدادی و خمش سیم را ایجاد کند. در عمل، راندمان تولید و هندسه ابزار این انعطاف پذیری را محدود می کند. یک ماشین بهینه سازی شده برای شکل دهی پایه فنر پیچشی می تواند فنرهای فشاری استاندارد تولید کند، اما با بهره وری یک ماشین کویلینگ اختصاصی در دوره های تولید طولانی مطابقت ندارد.
تولید فنر پیچشی یک مبادله بین پیچیدگی هندسه، دقت زاویه ای و هزینه تولید است. برای فنرهای ساده در حجم بالا، یک ماشین بادامک سنتی قابل کار باقی می ماند. برای فنرهای پیچشی ترکیبی و پیچیده که نیاز به ثبات تعویض پس از تعویض دارند، یک دستگاه شکل دهی بدون بادامک CNC انتخاب قطعی است.
مهم ترین تصمیم خرید تعداد محورها نیست، بلکه تناسب بین قابلیت های ماشین و نقشه راه محصول شما است. اگر فنرهای پیچشی دقیق در حال تبدیل شدن به سهم بزرگ تری از کاتالوگ شما هستند، یک دستگاه شکل دهی CNC 5 یا 12 محوره به سرعت هزینه خود را از طریق کاهش زمان تعویض و نرخ ضایعات پایین تر بازیابی می کند.
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات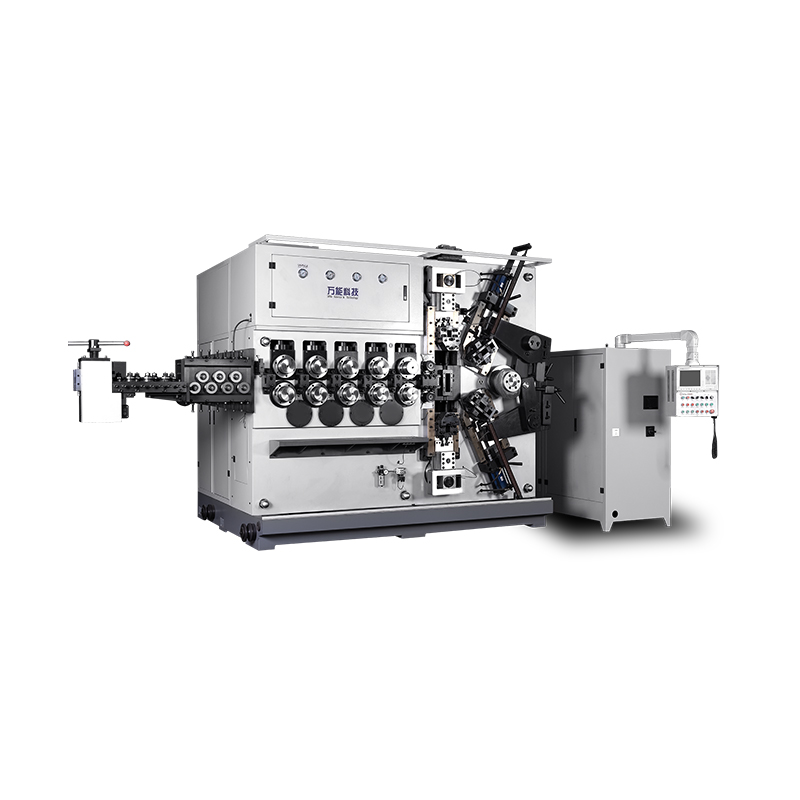
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات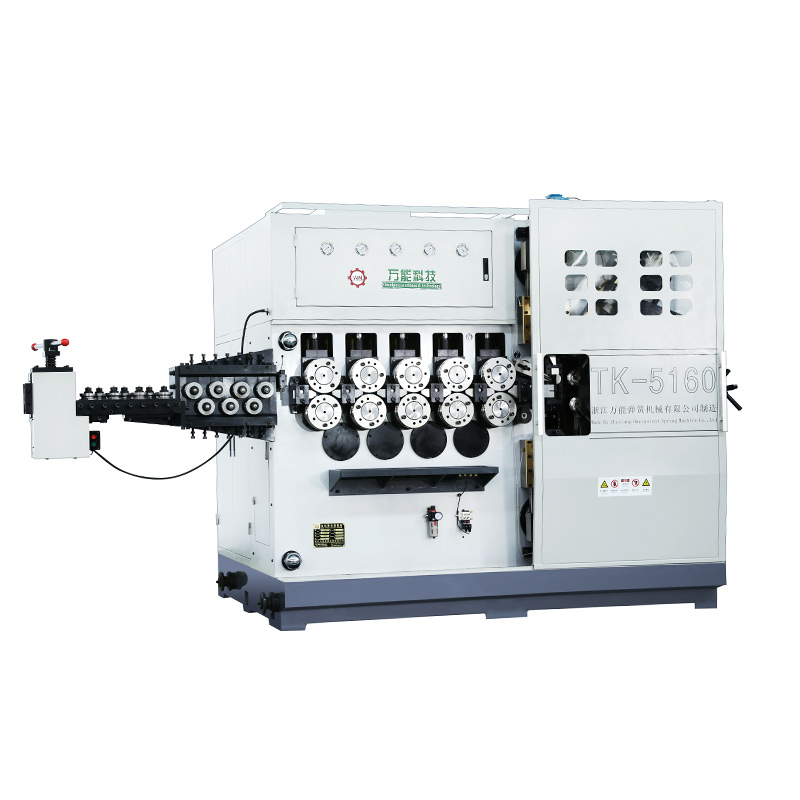
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات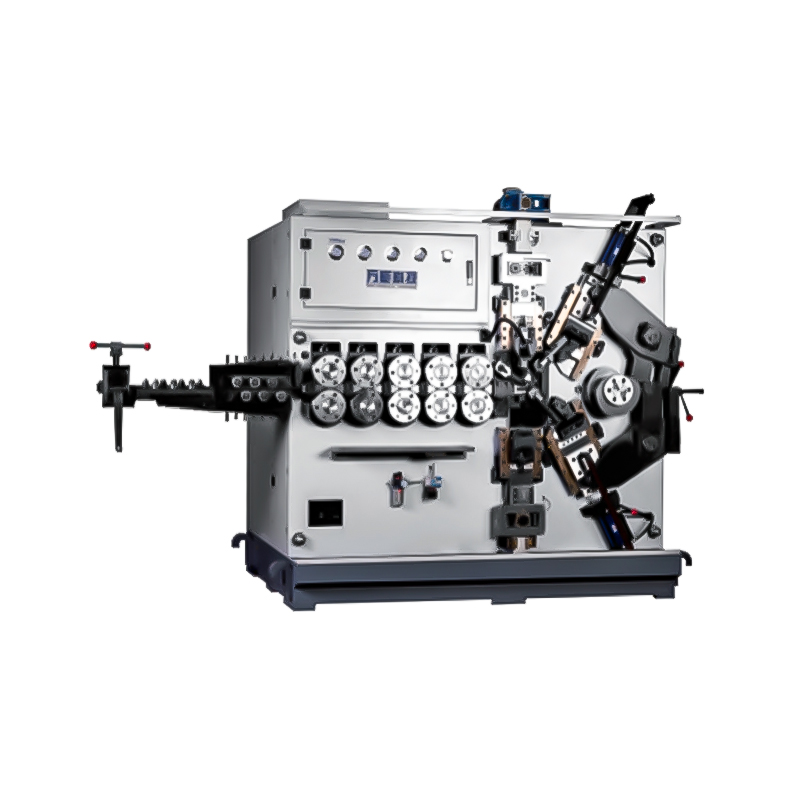
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل