زبان
طراحی فنر فشاری تنها زمانی کار میکند که بار، انحراف، و نیازهای خستگی با قابلیتهای ماشینی که آن را تشکیل میدهند متعادل باشد. با نرخ فنر شروع کنید، سپس تنش و ارتفاع جامد را بررسی کنید و در نهایت تلورانس ها را با تیم تولید تایید کنید. درست کردن این دنباله باعث صرفه جویی در هفته ها آزمون و خطا می شود.
این راهنما از طریق پارامترهای طراحی اصلی، یک مثال محاسبه گام به گام، تلورانس های تولید معمولی، و انتخاب تجهیزاتی که تعیین می کند فنر تراکمی شما می تواند به طور مداوم ساخته شود، می پردازد.
را نرخ فنر (k) مهمترین ارزش طراحی است. بار مورد نیاز برای فشرده سازی فنر به میزان یک میلی متر را مشخص می کند. فرمول فنر فشاری مارپیچ k = G d^4 / (8 D^3 Na) است که در آن G مدول برشی، d قطر سیم، D قطر سیم پیچ متوسط و Na تعداد سیم پیچ های فعال است. افزایش قطر سیم قوی ترین اثر را بر سرعت دارد زیرا تا توان چهارم افزایش می یابد. افزایش متوسط قطر یا سیم پیچ های فعال فنر را نرم تر می کند.
پارامترهای دیگر عبارتند از طول آزاد، ارتفاع جامد، گام، کل سیم پیچ، نسبت شاخص و تنش. شاخص فنر C = D/d معمولاً باید بین 4 تا 12 باشد. شاخص بالاتر باعث می شود فنر به احتمال زیاد کمانش پیدا کند و نسبت به بارهای جانبی حساس باشد.
| پارامتر | نماد | محدوده معمولی | تاثیر بر عملکرد |
|---|---|---|---|
| قطر سیم | d | 0.5-20 میلی متر | قوی ترین تاثیر بر میزان و استرس |
| میانگین قطر سیم پیچ | D | 3-100 میلی متر | D پایین فنر را سفت می کند |
| شاخص بهار | C | 4-12 | خیلی کم باعث استرس زیاد و خیلی زیاد باعث کمانش می شود |
| کویل های فعال | Na | 2-20 | کویل های بیشتر فنر را نرم می کند |
| طول رایگان | Lf | با طراحی تعیین می شود | بالای انحراف ارتفاع جامد تنظیم کنید |
| کل کویل ها | Nt | Na 2 | 2 را برای انتهای بسته و زمین اضافه می کند |
را ends of the spring matter too. بسته و زمین به پایان می رسد برای فنرهای فشاری که به سطح نشیمن مسطح نیاز دارند رایج است. انتهای بسته بدون آسیاب عمر خستگی بهتر اما صافی کمتری ایجاد می کند. کویل های کل معمولاً کویل های فعال به اضافه 2 برای انتهای بسته هستند.
فنرهای فشاری در بسیاری از زمینهها استفاده میشوند و الزامات طراحی میتوانند به سرعت تغییر کنند خودرو یا سیستم حرکتی . در این موارد، عمر خستگی و ثبات ابعادی بسیار مهم تر می شود.
فرض کنید که به فنری نیاز دارید که به شما کمک کند 100 نیوتن نیرو در انحراف 25 میلی متر . از فولاد فنر روغنی با مدول برشی G = 80000 نیوتن بر میلی متر مربع استفاده کنید. قطر سیم d = 2.0 میلی متر و قطر سیم پیچ متوسط D = 20 میلی متر را انتخاب کنید.
را calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. d را به 2.2 میلی متر یا D را به 22 میلی متر افزایش دهید برای کاهش استرس توجه داشته باشید که اگر D افزایش یابد، نرخ فنر کاهش می یابد، بنابراین برای حفظ k باید Na را کاهش داد.
برای فنرهای دینامیکی، یک قانون صنعتی محافظه کارانه نگه داشتن تنش متوسط زیر 0.45 × استحکام کششی نهایی (UTS) و تنش متناوب زیر 0.30 × UTS است. همیشه طرح نهایی را با درجه مواد واقعی تأیید کنید.
 دستگاه سیم پیچ فنری CNC سه محوره TK-320B با کنترل پیچ این کویل CNC دارای کنترل محور گام مستقل و عملکرد همزمان با سرعت بالا است که آن را برای تولید فنرهای فشاری با گام دقیق و تغذیه سیم ثابت ایده آل می کند، همانطور که در بحث طراحی تنش قبلی مشخص شد. مشاهده محصول →
تلورانس فنر تراکمی فقط یک فکر بعدی نیست. آنها تصمیم می گیرند که آیا فنر می تواند با هزینه و ثبات قابل قبول تولید شود یا خیر. جدول زیر سطوح تلورانس معمولی را نشان می دهد که یک دستگاه سیم پیچ فنری CNC می تواند در تولید عادی به دست آورد.
| پارامتر | تحمل | یادداشت ها |
|---|---|---|
| قطر بیرونی | ± 0.1 میلی متر برای d ≤ 3 میلی متر | ± 0.2 میلی متر برای سیم بزرگتر |
| طول رایگان | 0.3 ± تا 0.5 ± میلی متر | به کل کویل ها بستگی دارد |
| نرخ بهار | ± 5٪ تا 10 ±٪ | بر بار در انحراف تأثیر می گذارد |
| کل کویل ها | ± 0.25 کویل | توسط تغذیه CNC کنترل می شود |
| مربع بودن | 0.02 میلی متر در هر 10 میلی متر طول | با صندلی تخت اندازه گیری شد |
| موازی بودن انتهای زمین | 0.05 میلی متر | نیاز به عملیات سنگ زنی دارد |
تلرانس سختتر از این مقادیر ممکن است، اما هر کاهش در محدوده تلورانس هزینه اضافه میکند زیرا به زمان بازرسی و تنظیم بیشتری نیاز دارد. طراحی برای گسترده ترین تحملی که درخواست شما می تواند بپذیرد ، و نرخ فنر را مشخص کنید اگر بار در یک انحراف خاص چیزی است که واقعاً مهم است.
را CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 دستگاه شکل دهی فنر CNC چهار محوره CNC-625D با تشخیص مجهز به چهار محور و تشخیص خودکار، این دستگاه شکلدهی بر روی عیوب متوقف میشود و امکان تنظیم پارامترها را فراهم میکند و از تولید تکرارپذیر اشکال فنری مختلف اطمینان میدهد که از تداوم طراحی تا ساخت که در بالا ذکر شد پشتیبانی میکند. مشاهده محصول →
طراحی فنر فشاری فقط به خوبی دستگاهی است که آن را تشکیل می دهد. دستگاه های شکل دهی فنر CNC تغذیه سیم، گام سیم پیچ، قطر بیرونی و طول برش را به صورت الکترونیکی کنترل می کنند. به همین دلیل است که طرحی که به خوبی با تجهیزات سازگار است را می توان هزاران بار بدون رانش تکرار کرد.
را number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read دستگاه فنر CNC چگونه کار می کند . این به شما کمک می کند تا متوجه شوید که چرا طرح های خاص فنری نسبت به سایرین راحت تر تولید می شوند.
هنگامی که یک فنر دارای شاخص فنر بالا یا قطر سیم بسیار کوچک است، دستگاه به کنترل دقیق کشش سیم نیاز دارد. در غیر این صورت، گام ممکن است در طول فنر تغییر کند و باعث نرخ ناسازگار شود. جفت کردن یک طراحی واقع گرایانه با دستگاه شکل دهی مناسب CNC سریع ترین مسیر برای یک فرآیند تولید پایدار است.
 سری ماشین سنگ زنی CNC برای تکمیل دقیق این سری سنگ زنی CNC با چرخ های سروو کنترل شده و بازرسی خودکار را ارائه می دهد، مناسب برای آسیاب انتهای فنر از 0.3 تا 12 میلی متر سیم، اطمینان از صافی و موازی بودن مورد نیاز قبل از مونتاژ در کاربردهای سخت. مشاهده محصول →
را material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
فنر پس از سیم پیچی دارای تنش های پسماند داخلی است که می تواند عمر خستگی را کاهش دهد. برای تنش زدایی مواد و تثبیت ابعاد از کوره طبع فنری استفاده می شود. این مرحله برای فنرهای با کارایی بالا اختیاری نیست. دمای عملیات حرارتی به اندازه کافی پایین است تا از تغییر ریزساختار جلوگیری شود، اما به اندازه کافی بالا است تا تنش های سیم پیچ را کاهش دهد.
برای فنرهای با انتهای زمین، یک ماشین آسیاب فنر CNC تضمین می کند که سطوح انتهایی صاف و موازی هستند. این امر توزیع بار روی فنر را بهبود می بخشد و از سایش زودرس سطح جفت گیری جلوگیری می کند. را grinding operation is especially important when the spring is assembled in a compact cavity.
راse mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
این چک لیست به شما کمک می کند یک طرح کامل و قابل ساخت را به سازنده فنر خود تحویل دهید.
را spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
از تنش و نرخ فنر مورد نیاز شروع کنید. سیم ضخیمتر فنر را سفتتر میکند و تنش را برای بار معین افزایش میدهد، بنابراین قطر سیم باید با قطر سیم پیچ متوسط و تعداد سیم پیچهای فعال متعادل شود.
شاخص فنر نسبت قطر متوسط سیم پیچ به قطر سیم است. این باید در محدوده 4 تا 12 باشد. شاخص کم استرس داخلی را افزایش می دهد و سیم پیچ را سخت می کند. شاخص بالا باعث می شود فنر ناپایدار و مستعد کمانش باشد.
بله. نرخ فنر با مکعب سیم پیچ های فعال نسبت معکوس دارد، بنابراین کاهش سیم پیچ های فعال فنر را سفت می کند. اما شما همچنین باید کل کویل ها و طول آزاد را در محدوده عملی نگه دارید.
تمپر کردن تنش های پسماند ناشی از سیم پیچی را کاهش می دهد. ابعاد فنر را تثبیت می کند و عمر خستگی را بهبود می بخشد. برای اکثر فنرهای با کارایی بالا، نمی توان از این مرحله گذشت.
تنگترین تلورانسی را که عملکرد میتواند توجیه کند، مشخص کنید، نه محکمترین مقداری که دستگاه میتواند نگه دارد. اگر بار در یک ارتفاع معین مهمتر است، به جای طول آزاد، نرخ فنر را تحمل کنید.
طراحی فنر فشاری تعادل بین محاسبات و تولید عملی است. فنری که روی کاغذ بهترین کارایی را دارد همیشه آسان ترین فنری نیست. با در نظر گرفتن مواد، تلورانسها و قابلیتهای ماشین از ابتدا، میتوانید از خرابیهای رایج جلوگیری کنید و فنری را به دست آورید که در تمام طول عمر خود عملکرد ثابتی داشته باشد.
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات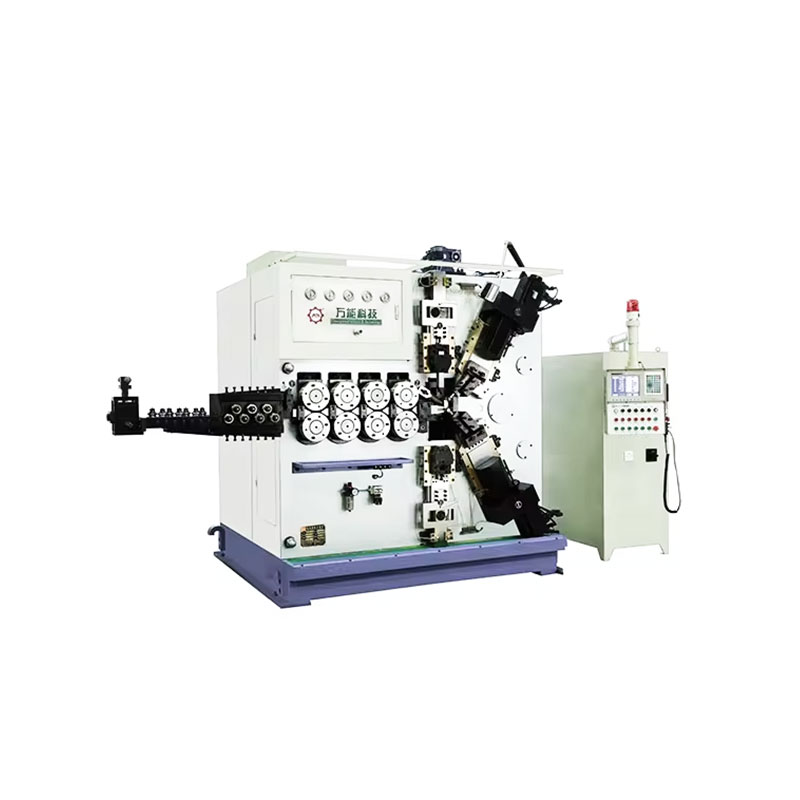
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات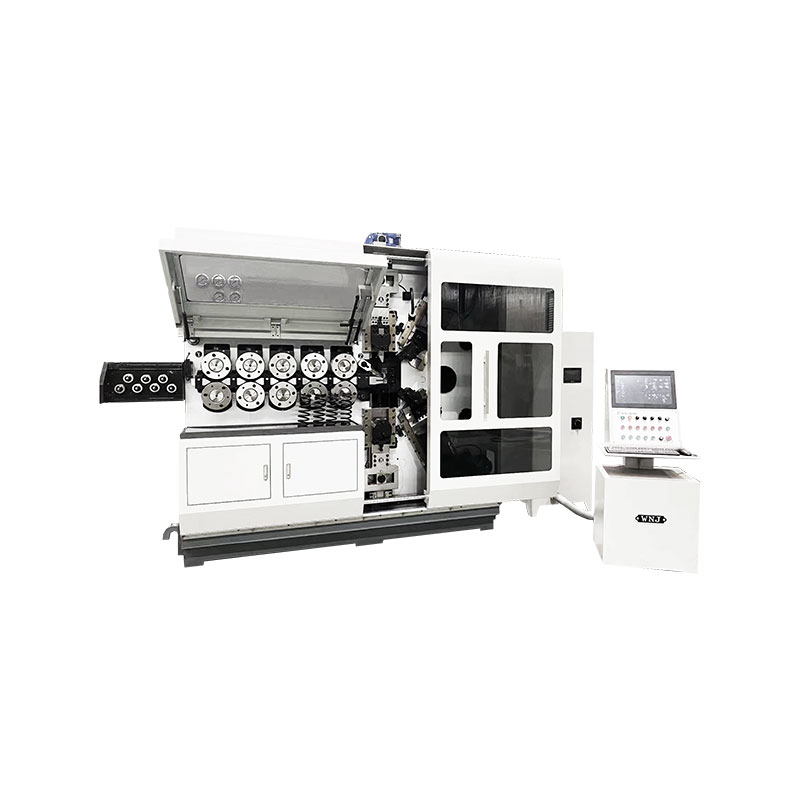
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات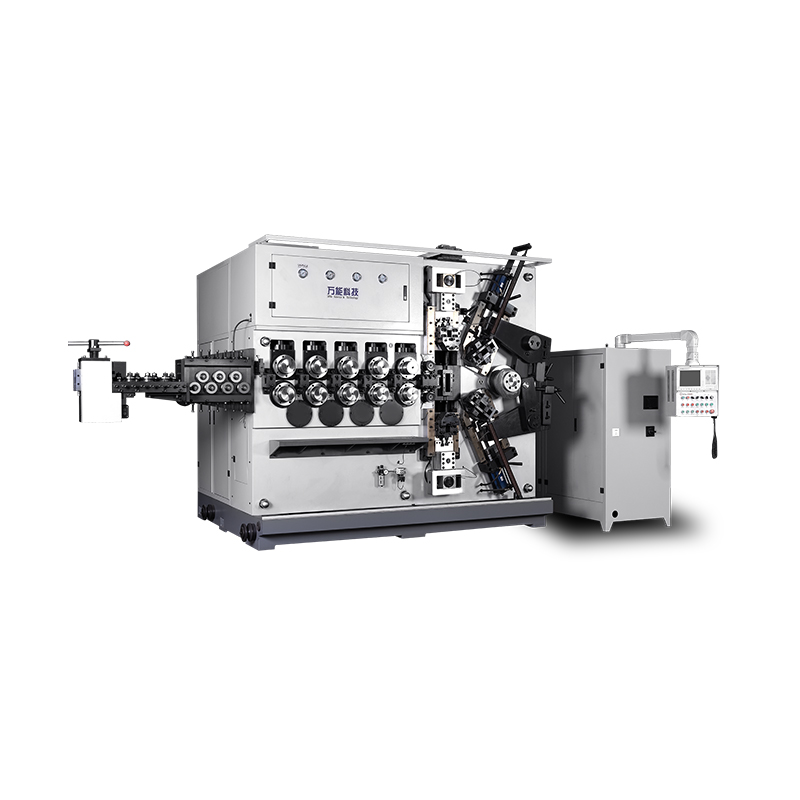
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات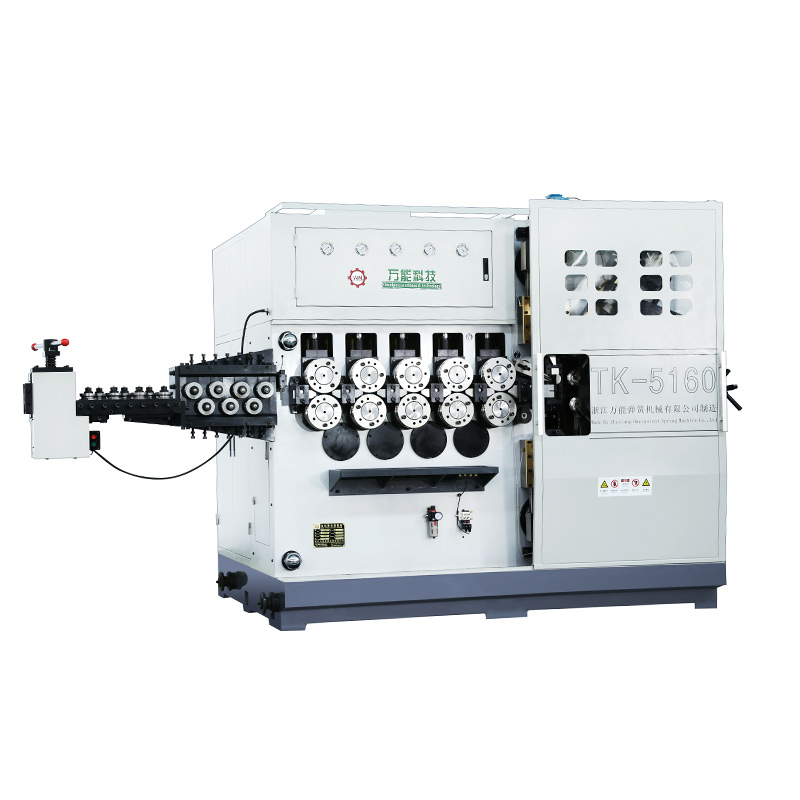
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات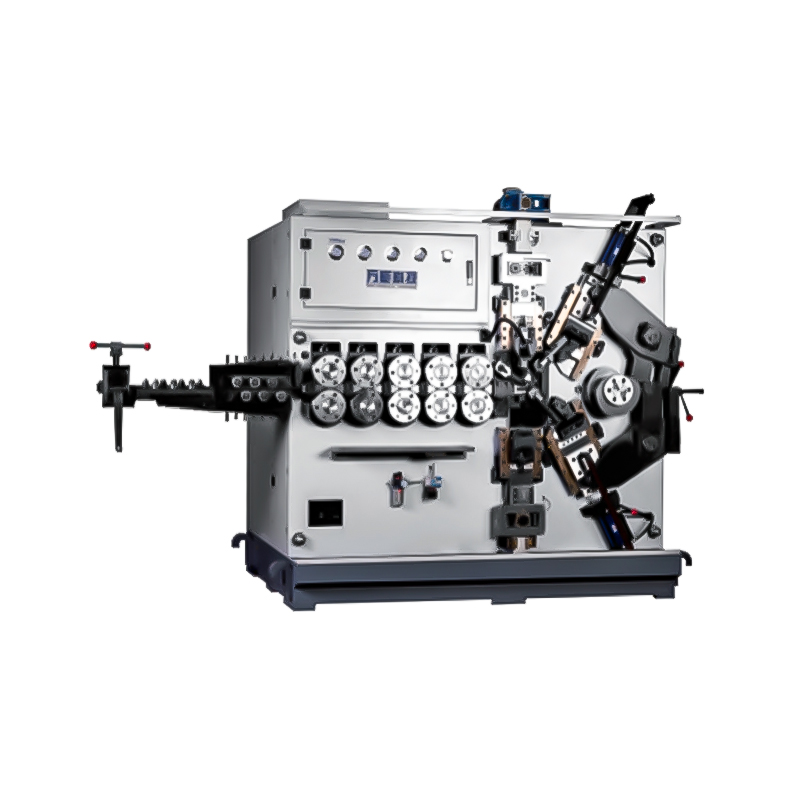
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل