زبان
هر سیم پیچی که وارد یک کارگاه شکلدهی میشود یک تصمیم را به همراه دارد: آیا این قسمت بهتر است روی یک دستگاه فنر بادامک، یک کویل اختصاصی یا دستگاه سیم شکل دهی CNC ? پاسخ کوتاه برای اکثر خطوط تولید مدرن، دستگاه سیمساز CNC است، زیرا تغییرات شکل را به جای تغییرات اتاق ابزار، به تغییرات نرمافزاری تبدیل میکند. هنگامی که برنامه ذخیره شد، همان دستگاه می تواند از یک قلاب ساده به یک براکت سه بعدی چند خمشی در تقریباً زمانی که برای بارگذاری یک فایل جدید نیاز دارد، حرکت کند.
این راهنما توضیح میدهد که یک دستگاه سیمساز CNC واقعاً چه کاری انجام میدهد، چگونه پیکربندی محور آن قابلیت را تغییر میدهد، کجا با کویلهای فنری همپوشانی دارد، و قبل از اینکه سرمایه را به یکی اختصاص دهید، چه چیزی را باید تأیید کنید. نتیجه گیری در ابتدا: اگر ترکیب قطعات شما شامل فنرهای پیچشی، گیره های سیم، قلاب ها، براکت ها یا هر شکل هندسی است که در بیش از یک صفحه خم می شود، این کلاس ماشینی وسیع ترین محدوده قابل استفاده به ازای هر دلار را در میان تجهیزات سیم ساز ارائه می دهد.
مرز توانایی یک دستگاه سیمساز CNC گستردهتر از آن چیزی است که بسیاری از خریداران تصور میکنند. این به چشمه های مارپیچ محدود نمی شود، اگرچه می تواند خانواده های فنری زیادی تولید کند. قدرت واقعی این دستگاه در ایجاد اشکالی از سیم است که نیاز به خم شدن در جهات مختلف، تشکیل حلقهها در انتها، چرخاندن پاها و برش تمیز دارد. در مقایسه با یک ماشین بادامک مکانیکی، نسخه CNC زمان و هزینه طراحی، برش و اثبات بادامک ها را برای هر قطعه جدید حذف می کند.
یک مرز مهم وجود دارد. اگر به یک طرح فنر فشرده تکی با حجم بسیار بالا برای ماهها در یک زمان نیاز دارید، یک دستگاه فنر کویلینگ اختصاصی CNC معمولاً آن را سریعتر تولید میکند. ماشین های شکل دهی سیم CNC موقعیت خود را زمانی به دست می آورند تنوع قطعات زیاد است و تغییر مکرر است ، که شرایط عادی در تولید قراردادی و فروشگاه های عرضه OEM است.
همه ماشینهای سیمساز CNC دنباله یکسانی را دنبال میکنند: صاف کردن، تغذیه، خم کردن، برش. تفاوت بین مدلها به تعداد محورهای خمشی به طور همزمان بر روی سیم، میزان دقیق کنترل طول تغذیه، و سرعت محاسبه مجدد موقعیت ابزار برای یک برنامه قطعه جدید توسط سیستم کنترل مربوط میشود.
از نقطه نظر گردش کار، هر خم، طول تغذیه و موقعیت برش در کنترل کننده به عنوان یک مقدار مختصات تعریف می شود. این همان چیزی است که تغییر را سریع می کند: شما به طور فیزیکی سیستم تولید شکل را فراتر از تغییر راهنما و بلوک ابزار اصلاح نمی کنید. همین منطق تصحیح خودکار را نیز ممکن می سازد، زیرا سیستم کنترل می تواند موقعیت های فرمان را با بازخورد واقعی از هر محور سروو مقایسه کند.
شمارش محور بیشترین مشخصات ذکر شده در شکل دهی سیم است زیرا با پیچیدگی هندسه ای که می توانید در یک گذر بسازید همبستگی دارد. به عنوان یک قاعده، محورهای بیشتری از آنچه نقشه راه محصول شما توجیه می کند، خریداری نکنید. هزینه کارکرد، برنامه ریزی و نگهداری یک ماشین 10 محوره بیشتر از یک ماشین 3 محوره است. در عین حال، اگر کار با خمهای چند صفحهای را بپذیرید، مشخص نبودن کمتر منجر به چرخههای کندتر، عملیات ثانویه دستی و کیفیت ناسازگار قطعه میشود.
| تبرها | تشکیل آزادی | قطعات معمولی | محدوده سیم معمولی |
|---|---|---|---|
| 3 محور | تغذیه، خم شدن افقی، برش | قلاب، گیره های ساده، فنرهای کوچک | 0.3 تا 3.0 میلی متر |
| 5 محور | محورهای ابزار را برای حرکت خارج از صفحه اضافه می کند | فنرهای پیچشی، گیره های سه بعدی، براکت های کوچک خودرو | 0.5 تا 5.0 میلی متر |
| 6/7 محور | موقعیت های ابزار به طور همزمان بیشتر | فرم های سه بعدی چند خم با شعاع های محکم | 1.0 تا 6.0 میلی متر |
| 10 محور | دو بازوی تشکیل دهنده با کنترل چند ابزار | فنرهای سه بعدی پیچیده و مجموعه های تشکیل شده | 1.5 تا 10.0 میلی متر |
| بدون بادامک 12 محوره | حداکثر تحرک ابزار، بدون دوربین | قطعات پیچیده پزشکی، هوافضا و با ترکیب بالا | 0.5 تا 12.0 میلی متر |
دستگاه 3 محوره کمهزینهترین نقطه ورودی است و محبوبترین پیکربندی برای مغازههایی است که قطعات آن قلابهای صاف، گیرهها و فنرهای ساده هستند. هنگامی که مهندسان شما شروع به طراحی فنرهای پیچشی با پایههای افست یا سیمهایی میکنند که در دو صفحه خم میشوند، پرش به یک ماشین 5 محوره، بسیاری از سازشها را از بین میبرد. 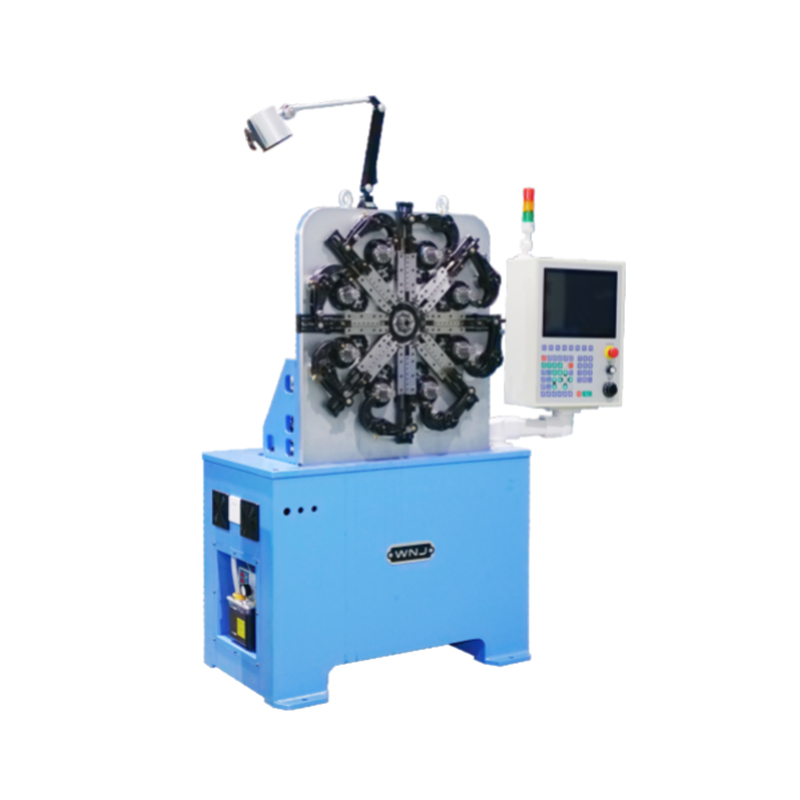 دستگاه شکل دهی فنر سه محوره CNC-625D برای فنرهای ساده این دستگاه شکل دهی 3 محوره کمترین هزینه ورودی را برای مغازه هایی که قلاب های تخت، گیره ها و فنرهای ساده تولید می کنند ارائه می دهد. کنترل چهار محور آن امکان عملکرد تک مرحله ای یا همزمان با توقف خودکار برای قطعات معیوب را فراهم می کند. مشاهده محصول → برای مرجع، دستگاه شکل دهی 3 محوره کلاس 625D در مجموعه WNJ این بخش را پوشش می دهد، در حالی که سری 625Z/635Z/650Z همان اصل شکل دهی را به پنج محور کنترل شده گسترش می دهد.
برای مغازههایی که دورههای تولید مختلط را نقلقول میکنند، پیکربندیهای بدون بادامک 10 محوری و 12 محوری وسیعترین پوشش عملیاتی را ارائه میکنند. مزیت آنها حرکت همزمان چند حامل ابزار است که زمان چرخه را در قطعاتی که در غیر این صورت نیاز به نمایه سازی یا تغییر موقعیت دارند، کاهش می دهد. مبادله یک نیاز برنامه نویسی تندتر و قیمت خرید بالاتر است.
مردم اغلب این دو اصطلاح را به جای هم استفاده می کنند، اما آنها به نقاط قوت متفاوتی اشاره می کنند. یک دستگاه سیم پیچ فنری CNC برای اشکال مارپیچ با سرعت بالا بهینه شده است، در حالی که یک دستگاه سیم ساز CNC برای شکل های دلخواه سیم سه بعدی و انواع فنری که به جای بسته بندی نیاز به خم شدن دارند، بهینه شده است. انتخاب صحیح به هندسه قطعه غالب شما بستگی دارد، نه تنها به برند یا قیمت دستگاه.
بسیاری از خطوط تولید فنر هر دو نوع ماشین را در کنار هم نگه می دارند. اگر انتظار دارید که یک دستگاه سیمساز جایگزین یک کویل برای کار فشردهسازی مستقیم شود، قبل از انجام کار، زمانهای چرخه واقعی را در قطر سیم خود مقایسه کنید. برای قطعاتی که بخشهای مارپیچ را با پایهها و خمها ترکیب میکنند، یک دستگاه سیمساز با لوازم جانبی سنبه اغلب میتواند چیزی را که در غیر این صورت به دو دستگاه نیاز دارد، تثبیت کند. هنگامی که این قطعه عمدتاً به جای مارپیچ یک شکل سیم خمیده است، دستگاه خم کن سیم 4 محوره گزینه هدفمندتری است. 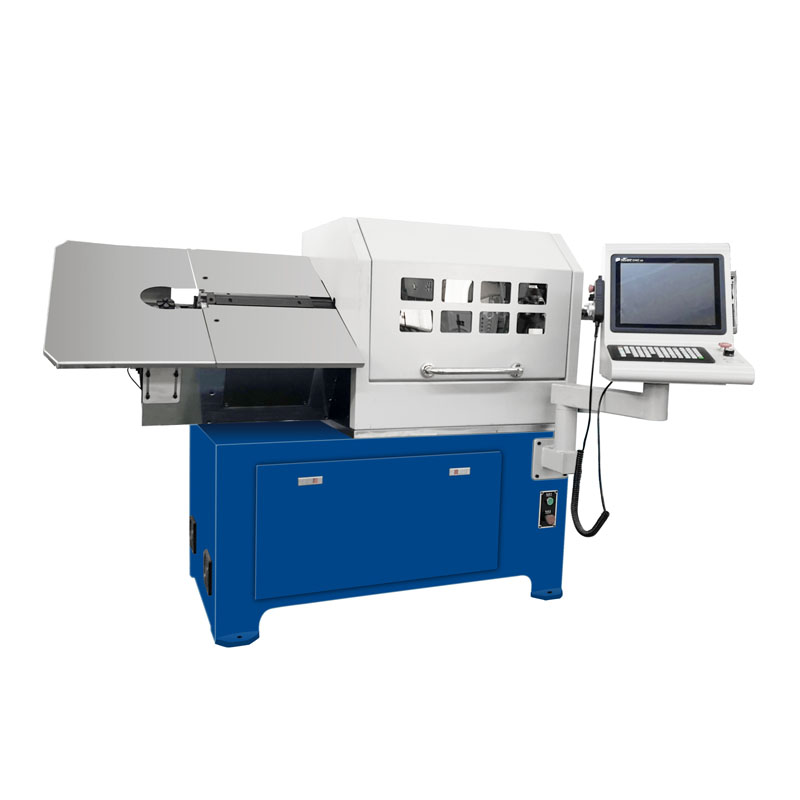 دستگاه خم کن سیم CNC 4 محور ZW-480 برای قالب های خمیده هنگامی که قطعه شما عمدتاً به جای یک مارپیچ یک شکل سیم خمیده است، این دستگاه خم کن 4 محوره کارایی هدفمندی را ارائه می دهد. طراحی اتصال چهار/هفت محور آن دقت بالا و عملکرد پایدار را در کاربردهای مختلف خمش سیم تضمین می کند. مشاهده محصول →
ماشین های شکل دهی سیم CNC به تولید کنندگان فنر محدود نمی شوند. همان منطق خمش و برش تقریباً در هر محصول مهندسی شده ای که شامل یک جزء سیم تشکیل شده است نشان می دهد. صفحات برنامه در سایت WNJ هشت بخش عمودی را شناسایی می کنند که در آن از این تجهیزات روزانه استفاده می شود:
موضوع مشترک سازگاری ابعادی است. برای مثال، در تولید خودرو، فنر صندلی که یک میلیمتر در زاویه پای خود جابجا میشود، میتواند در مونتاژ نهایی صدا و سایش زودرس ایجاد کند. یک ماشین پنج محوره مسیر ابزار را با تکرارپذیری کافی نگه می دارد که هر قسمتی که از خط خارج می شود با نمونه تایید شده مطابقت داشته باشد. 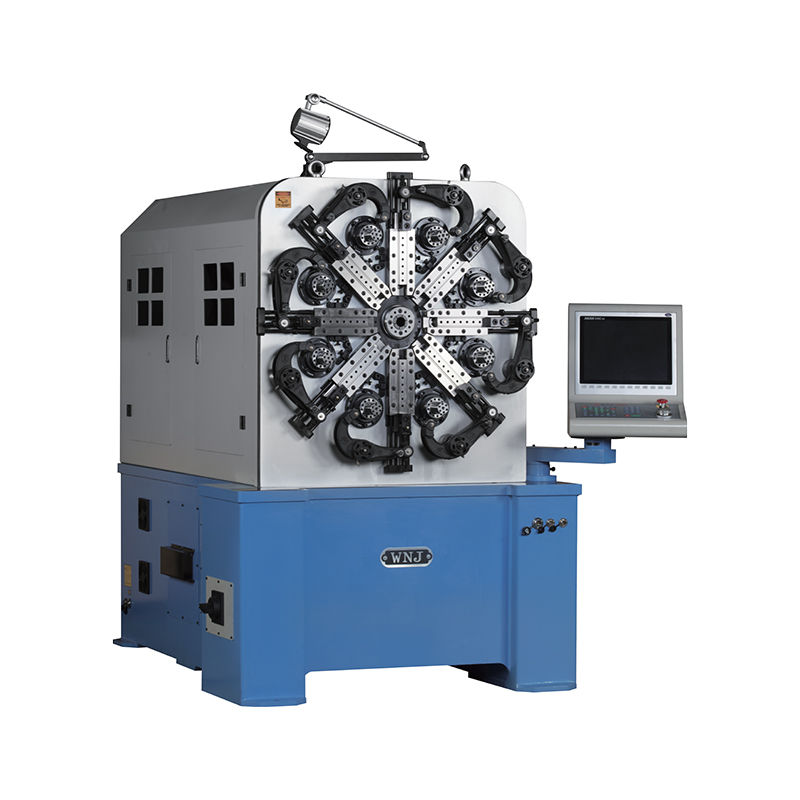 دستگاه شکل دهی فنر 5 محوره CNC-635Z برای دقت ابعادی ثابت این دستگاه شکل دهی پنج محوره تکرارپذیری لازم برای فنرهای صندلی خودرو و قطعات دقیق مشابه را ارائه می دهد. مکانیسم تغذیه سیم چرخشی نصب را آسان می کند، در حالی که کنترل پنج محوره، تلورانس های محکمی را در زاویه و قطر پاها حفظ می کند. مشاهده محصول → به همین دلیل است که سازندگان در این صنایع قبل از تایید ماشین، قطعات آزمایشی ساخته شده از مواد خود را درخواست می کنند.
قبل از مقایسه برچسب های قیمت، این هفت عامل را با هم مقایسه کنید. اگر مشخصات با قطر سیم و الزامات تحمل شما مطابقت نداشته باشد، ماشینی که 5 درصد ارزانتر است، میتواند 20 درصد بیشتر در ابزار و زمان خرابی هزینه داشته باشد.
این نکات با جزئیات عملی در راهنمای ما در مورد پوشش داده شده است نحوه انتخاب دستگاه فنر مناسب . خلاصه ساده است: اجازه دهید خانواده قطعه شما مشخصات را تعریف کند، سپس از قطعات آزمایشی برای تأیید رفتار واقعی قبل از خرید استفاده کنید.
دقت دستگاه سیمساز CNC به اندازه نرمافزار نتیجه شرایط مکانیکی است. راهنماهای تمیز، غلتکهای تراز شده و سیستمهای تغذیه با تنش صحیح، تلورانسها را در هزاران چرخه قابل تکرار نگه میدارند. روال روزانه کوتاه است، اما نادیده گرفتن آن منجر به رانش می شود که فقط در بازرسی نهایی ظاهر می شود.
اپراتورها همچنین باید صدای عادی و امضای ارتعاش دستگاه را درک کنند. صدای غیرمعمول از بخش تغذیه یا تغییر ناگهانی در زاویه خم معمولاً قبل از خرابی کامل ظاهر می شود و اقدام اولیه از توقف طولانی تر جلوگیری می کند.
دستگاه فنر CNC یک اصطلاح گسترده است که معمولاً هم کویلرها و هم ماشین های شکل دهی را در بر می گیرد. در عمل، یک ماشین کلاف فنری برای فنرهای مارپیچ بهینه شده است، در حالی که یک دستگاه سیمساز شکلهای سیم خمیده، فنرهای پیچشی، فنرهای کششی و سایر هندسههای غیر مارپیچ را تولید میکند. اکثر کارخانه ها از هر دو برای پوشش کامل طیف محصولات استفاده می کنند.
مواد متداول عبارتند از فولاد فنر کربنی، گریدهای فولادی ضد زنگ مانند 302، 304 و 316، برنز فسفر، مس بریلیوم، آلومینیوم و سیمهای روکش شده مختلف. دو محدودیت کلیدی محدوده قطر سیم دستگاه و حداکثر استحکام کششی است که سیستم تغذیه و صاف کردن می تواند تحمل کند. اگر قصد دارید سیم سخت کشیده بالای 2000 مگاپاسکال را اجرا کنید، مواد رول صاف کننده و محدوده فشار غلتک تغذیه را قبل از خرید بررسی کنید.
اگر اکثر قطعات گیره و قلاب تک صفحه هستند، یک دستگاه 3 محور کافی است. فنرهای پیچشی با پایه های افست از کنترل 5 محوره بهره می برند. فرم های سیم سه بعدی چند صفحه ای معمولاً به 6 محور یا بیشتر نیاز دارند. یک قانون عملی این است که یک سطح بالاتر از میانگین پیچیدگی فعلی خود را انتخاب کنید تا بتوانید بدون خرید دستگاه دوم طیف وسیع تری از مشاغل را بپذیرید.
بله، در محدوده. فنرهای فشاری با انتهای بسته و گام محکم قلمرو قوی یک کویل هستند، اما یک دستگاه سیمساز مجهز به ابزار گام و سنبه میتواند فنرهای فشاری را به طور موثر در سرعتهای متوسط تولید کند. مخصوصاً در دستههای کوچکی که زمان تغییر بیش از حداکثر سرعت چرخه اهمیت دارد، جذاب است.
برای یک تغییر هندسه ساده در همان قطر سیم، تنظیمات ابزار معمولاً 15 تا 40 دقیقه به اضافه انتخاب برنامه طول می کشد. اگر قطر سیم تغییر کند، راهنماها، غلتکهای تغذیه و ابزارهای شکلدهی را نیز تغییر میدهید که معمولاً در اکثر ماشینها یک تا دو ساعت طول میکشد. یک جایگزین بادامک محور نیاز به برش و اثبات بادامک های جدید دارد که به طور قابل توجهی زمان بیشتری می برد.
تکرارپذیری عملی معمولاً در محدوده مثبت یا منفی 0.5 تا 1 درجه برای زوایای خمشی و مثبت یا منفی 0.1 میلی متر برای طول است، بسته به قطر سیم، رفتار فنر پشتی و قوام مواد. همیشه این ارقام را با یک اجرای آزمایشی با استفاده از سیم واقعی خود تأیید کنید، زیرا فنر پشتی مواد بیشترین تأثیر را بر هندسه نهایی دارد.
انتخاب درست همیشه به خانواده قطعات شما برمی گردد، نه پلاک ماشین. اگر ترکیب محصول شما شامل شکلهای سیم و هندسههای فنری متنوع باشد، یک دستگاه سیمساز CNC تکتجهیز با وسیعترین محدوده قابل استفاده باقی میماند. شمارش محور را بررسی کنید، پوشش قطر سیم را بررسی کنید، شبکه پشتیبانی را تأیید کنید، و قبل از امضا، قطعات آزمایشی ساخته شده از مواد خود را بخواهید. این فرآیند چند روز طول می کشد، اما از سرمایه گذاری ماشین برای یک دهه یا بیشتر محافظت می کند.
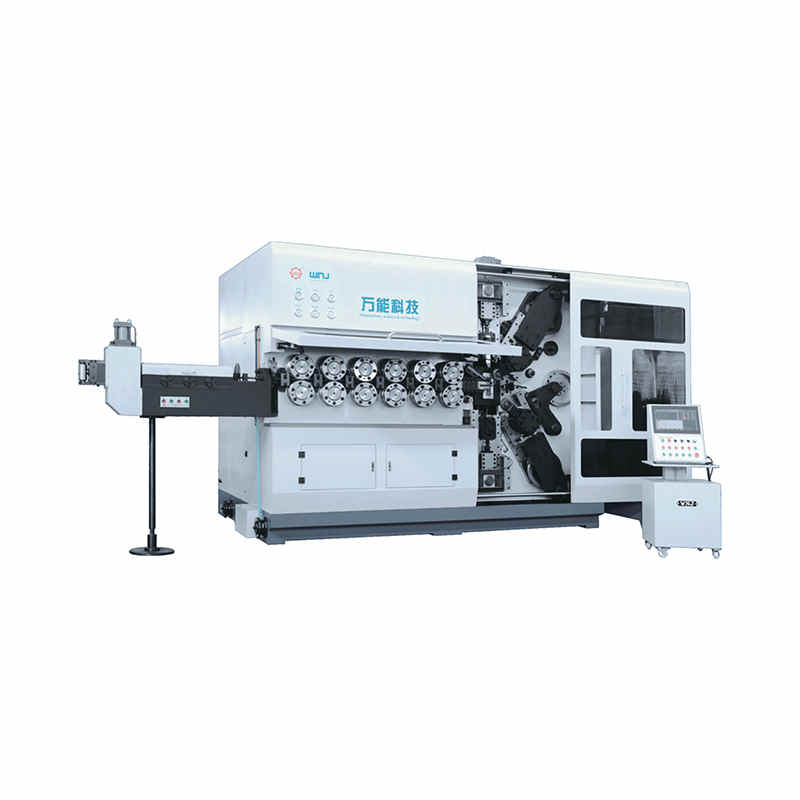
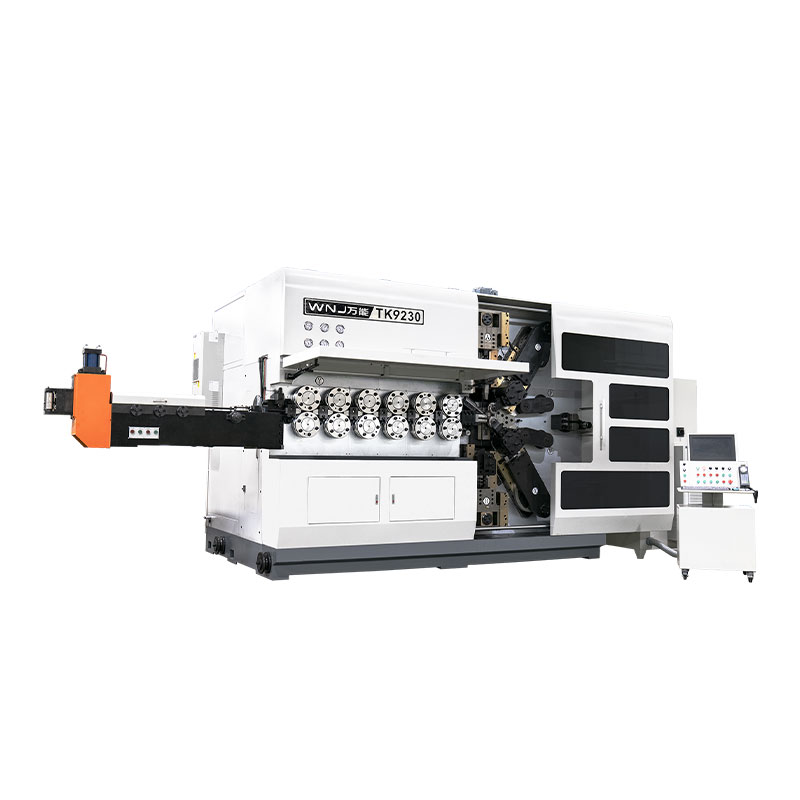
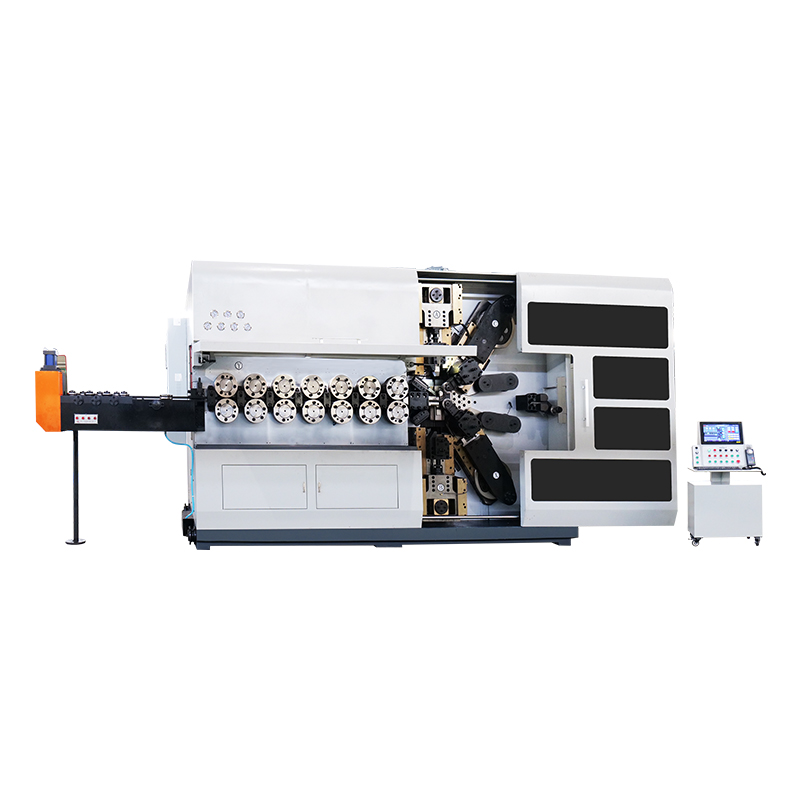
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات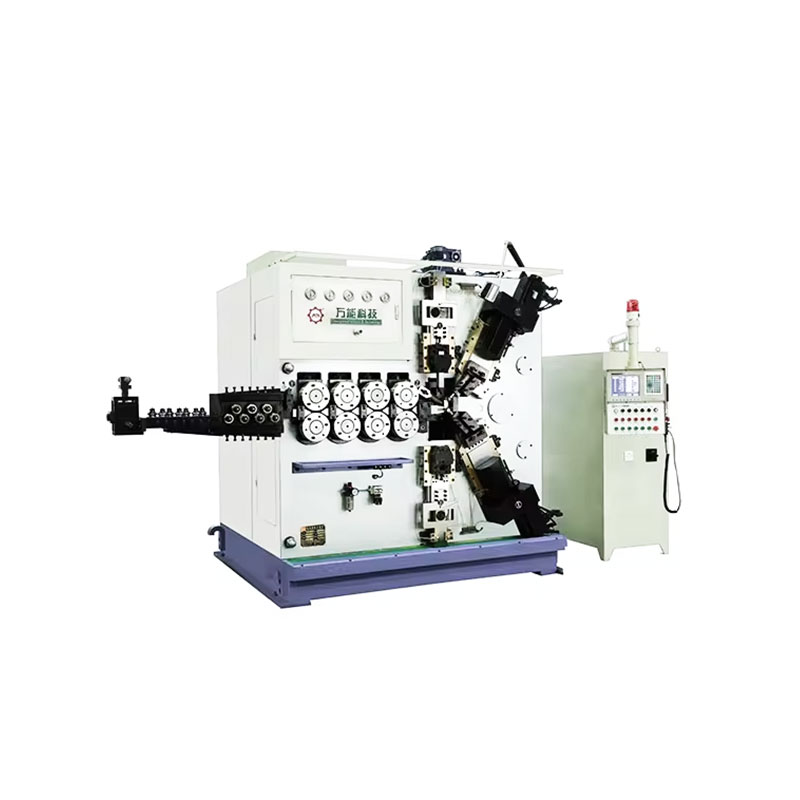
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات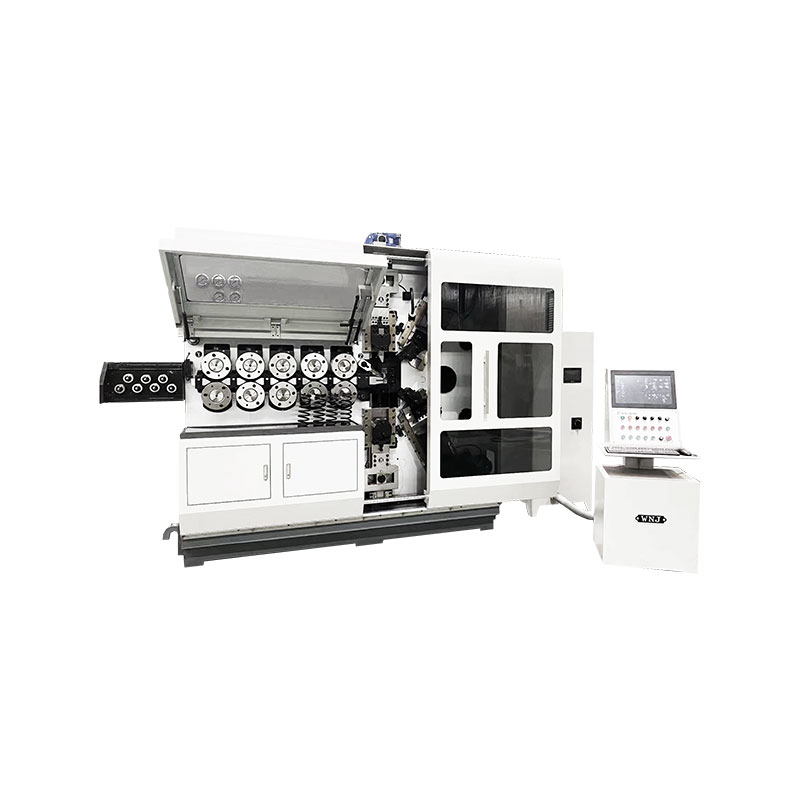
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات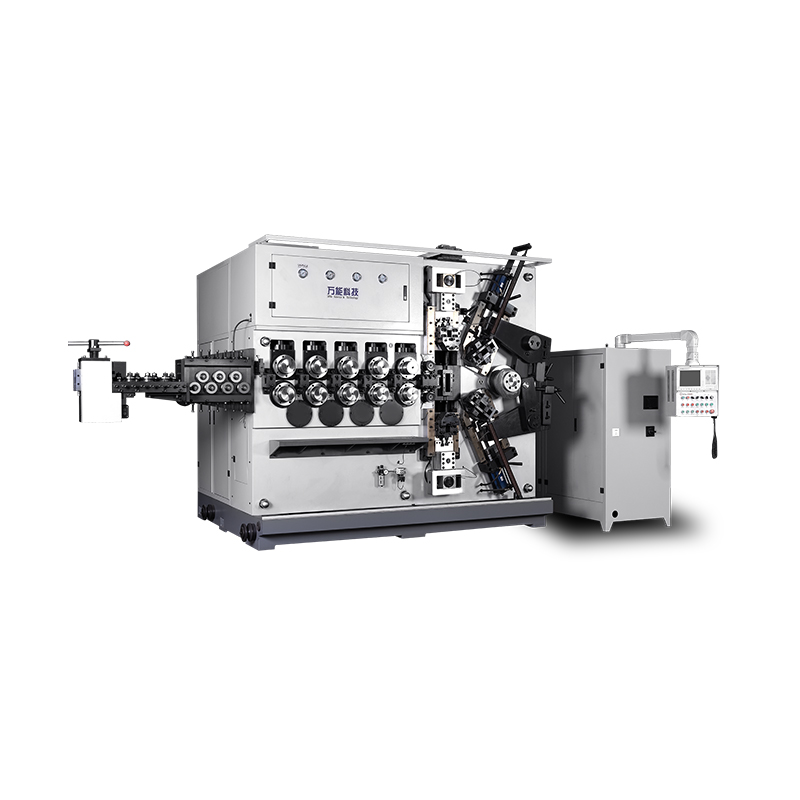
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات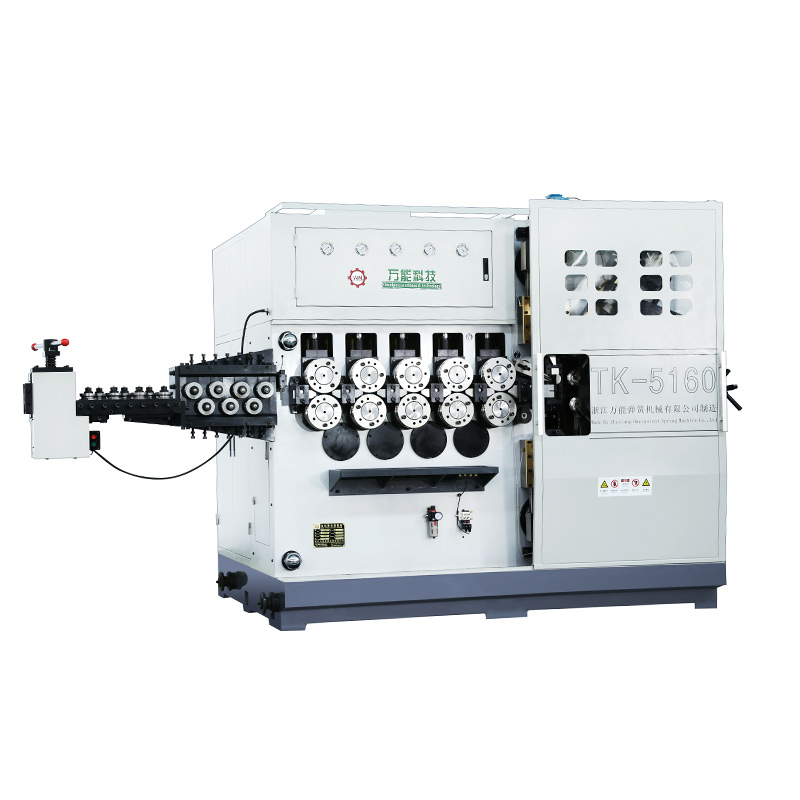
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل