زبان
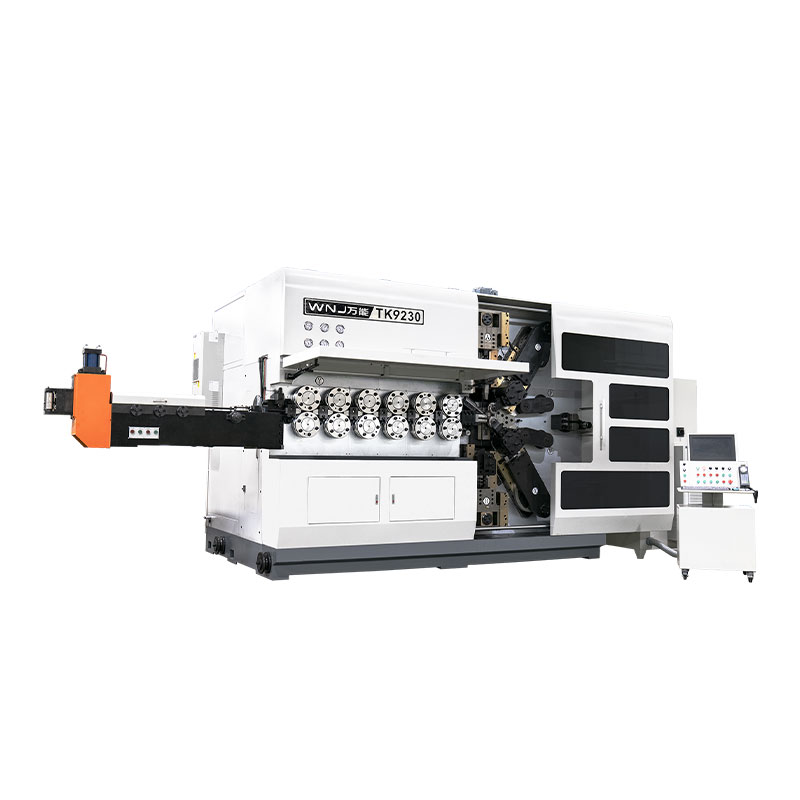
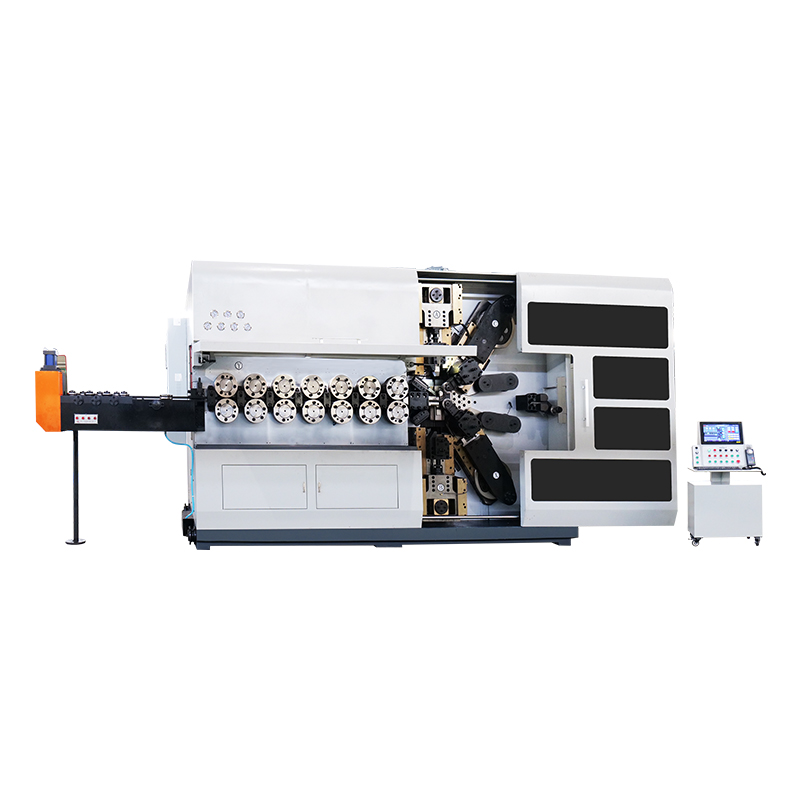
دستگاه سیم پیچ فنری CNC مهم ترین سرمایه گذاری برای تولید کننده فنر است که می خواهد رقابتی بماند. بر خلاف ماشینهای کویلینگ مکانیکی که به بادامک و کلیدهای محدود متکی هستند، یک دستگاه سیم پیچ فنری CNC تغذیه سیم، موقعیت نقطه سیم پیچ، حرکت گام و عمل برش را از طریق محورهای سروو هماهنگ کنترل میکند. نتیجه هندسه سیم پیچ قابل تکرار، تغییرات راه اندازی سریعتر و نرخ ضایعات بسیار کمتر است. اگر برنامه تولید شما شامل فنرهای فشاری، فنرهای کششی یا فنرهای پیچشی با تلورانس کمتر از 0.05 میلی متر است، در این صورت یک دستگاه کویلینگ CNC مدرن اختیاری نیست. آن خط پایه است. این راهنما توضیح میدهد که این ماشینها چگونه کار میکنند، اعداد محورها به چه معنا هستند، چه مشخصاتی را باید مقایسه کنید، و چگونه یک ماشین را با شرایط تولید واقعی خود مطابقت دهید.
اصل کار به پنج مرحله تقسیم می شود: صاف کردن سیم، تغذیه سیم، سیم پیچی، کنترل گام و برش. سیم از یک قرقره یا یک قفسه تغذیه سیم برقی کشیده می شود، از میان مجموعه ای از غلتک های صاف کننده عبور می کند که ریختگی و انحنا را از بین می برد و سپس وارد غلتک های تغذیه می شود. غلتک های تغذیه، سیم را به سمت یک نقطه سیم پیچ یا اطراف سنبه فشار می دهند. با پیشروی سیم، قطر بیرونی فنر با موقعیت نقطه سیم پیچ تعیین می شود. یک ابزار گام سروو به صورت عمود بر مسیر سیم حرکت می کند و شکاف بین سیم پیچ های مجاور ایجاد می کند. وقتی به تعداد برنامه ریزی شده سیم پیچ ها رسید، یک تیغه برش فنر را از سیم ورودی جدا می کند و سیستم کنترل بلافاصله چرخه بعدی را شروع می کند.
آنچه که نسخه CNC را اساساً از یک ماشین مکانیکی متفاوت می کند این است که هر پارامتر شکل دهی یک مقدار عددی قابل برنامه ریزی است. در یک کویل مکانیکی، قطر خارجی را با باز کردن دستی مهره قفلی و حرکت دادن بادامک تغییر میدهید. در یک دستگاه CNC، قطر خارجی را در صفحه کنترل وارد می کنید و محور سروو به طور خودکار در موقعیت مکانی قرار می گیرد. با توجه به داده های تولید منتشر شده در صنعت ماشین آلات فنر، این تغییر زمان راه اندازی یک فنر تراکمی معمولی را از تقریباً 40 تا 60 دقیقه در یک ماشین مکانیکی به حدود 5 تا 10 دقیقه در یک مدل CNC به خوبی برنامه ریزی شده کاهش می دهد. جدول زیر دو نوع ماشین را در بین عواملی که بیشترین اهمیت را در طبقه مغازه دارند مقایسه می کند.
| مورد مقایسه | ماشین کلاف مکانیکی | دستگاه کلاف فنری CNC |
|---|---|---|
| زمان راه اندازی در هر نوع فنر | 30 تا 60 دقیقه | 5 تا 10 دقیقه |
| تکرارپذیری ابعادی | بستگی به مهارت اپراتور دارد | بین 0.01 تا 0.03 میلی متر سازگار است |
| ابزار تغییر می کند | دوربین های متعدد و توقف های فیزیکی | تغییر برنامه به اضافه چند موقعیت ابزار |
| توانایی تولید اشکال پیچیده | بسیار محدود | تشکیل چند محوری قلاب ها، پیگتیل ها و خم ها |
| ثبت داده ها و ردیابی کیفیت | در دسترس نیست | در سیستم کنترل تعبیه شده است |
تعداد محورهای یک دستگاه فنر کویلینگ CNC تعیین می کند که چند حرکت مستقل را می توان به طور همزمان انجام داد. الف دستگاه 3 محوره معمولا تغذیه سیم، نقطه سیم پیچ یا بادامک اصلی و گام را کنترل می کند. این پیکربندی اکثر فنرهای فشرده سازی و گسترش استاندارد را پوشش می دهد. الف دستگاه 5 محوره محورهای ابزار را اضافه می کند که عملیات شکل دهی پیچیده تری مانند خم کردن انتهای پیگتیل، تولید مقاطع گام متغیر، و تشکیل پایه های فنر پیچشی با تحمل نزدیک را امکان پذیر می کند. الف دستگاه 6 محوره یا 7 محوره مانند کلاس TK-760، آزادی شکل دهی بیشتری را فراهم می کند و می تواند قطر سیم را در انتهای سنگین تر ترازو کنترل کند.
هنگامی که شما خانواده فنرهای مختلف را در یک دستگاه تولید می کنید، ماشین های محور بالاتر نیز اهمیت دارند. به عنوان مثال، تولیدکنندهای که هم فنرهای تعلیق خودرو و هم فنرهای تقویتی دقیق کوچک تولید میکند، به محورهای اضافی برای رسیدگی به تنظیمات ابزارهای مختلف بدون بازسازی فیزیکی ناحیه شکلدهی نیاز دارد. قانون عملی ساده است: محورهای بیشتری از ترکیب محصول خود خریداری نکنید، زیرا هر محور اضافی هزینه و پیچیدگی برنامه نویسی را اضافه می کند. با این حال، اگر کارگاهی دارید که سفارشات متنوعی را انجام می دهد، یک ماشین 5 محوره یا بالاتر از گلوگاه تغییرات مکرر ابزار جلوگیری می کند.
 دستگاه کویل فنری CNC سه محوره TK-320B برای سیم 3.0 میلی متری این دستگاه 3 محوره محدوده سیم محبوب 0.5 تا 3.0 میلی متر را با کنترل گام مستقل، رابط دو زبانه و نمونه برداری دستی پوشش می دهد، مناسب برای تولید با ظرفیت متوسط بدون صرف هزینه اضافی در محورهای اضافی. مشاهده محصول →
خریداران اغلب روی قیمت و برند تمرکز می کنند، اما معیارهای انتخاب واقعی، فنی هستند. پنج مشخصه ای که تعیین می کند آیا یک ماشین با تولید شما مطابقت دارد یا خیر عبارتند از: محدوده قطر سیم، حداکثر قطر بیرونی فنر، سرعت تغذیه، تعداد محورها و قابلیت سیستم کنترل. محدوده قطر سیم اولین فیلتر است: دستگاهی که برای سیم 0.5 تا 3.0 میلی متری درجه بندی شده است، نمی تواند فنر سیمی 6 میلی متری تولید کند. اعداد مدل در خط تولید اکثر سازندگان نشان دهنده سریع ظرفیت است. به عنوان مثال، یک مدل TK-320 در اطراف کلاس سیم 3.0 میلی متر ساخته شده است، در حالی که مدل TK-760 سیم های سنگین تری را در محدوده 6.0 تا 7.0 میلی متر هدف قرار می دهد.
| مشخصات | محدوده معمولی | چرا اهمیت دارد |
|---|---|---|
| قطر سیم | 0.3 میلی متر تا 6.0 میلی متر یا بیشتر | تعیین می کند که اصلاً چه اندازه های فنری را می توانید تولید کنید |
| حداکثر قطر بیرونی فنر | 10 میلی متر تا 80 میلی متر بسته به مدل | فضای شکل گیری فیزیکی داخل دستگاه را محدود می کند |
| سرعت تغذیه | 30 تا 120 متر در دقیقه | به طور مستقیم بر زمان چرخه و خروجی در هر شیفت تأثیر می گذارد |
| تعداد محورها | 3 تا 12 محور | آزادی و انعطاف شکل دهی هندسی را تعریف می کند |
| نوع سیستم کنترل | کامپیوتر صنعتی با درایورهای سروو | بر سهولت برنامه نویسی، حافظه و قابلیت تشخیص تأثیر می گذارد |
از سیستم کنترل غافل نشوید. ماشینی با دقت مکانیکی بالا اما رابط کنترلی با طراحی ضعیف، ساعت ها زمان برنامه نویسی را برای شما هزینه خواهد کرد. به دنبال یک سیستم کنترلی باشید که از ورودی پارامتر فنر گرافیکی، نظارت در زمان واقعی هر محور سروو، ذخیره بسیاری از دستور العمل های برنامه، و USB استاندارد یا انتقال داده شبکه پشتیبانی می کند. این ویژگی ها به طور مستقیم زمان تغییر را کاهش می دهد و نظارت بر چهار تا شش ماشین را برای یک اپراتور واقعی می کند.
 دستگاه سیم پیچ فنری CNC سه محوره TK-335 با کنترل آسان این مدل با ارائه پیکربندی 3 محوره مشابه TK-320B اما برای برنامه نویسی کارآمد طراحی شده است، این مدل از تغییرات سریع از طریق ورودی پارامترهای گرافیکی و نظارت چند ماشینی پشتیبانی می کند که برای مغازه هایی که نیاز به عملکرد ساده دارند ایده آل است. مشاهده محصول →
دستگاه کویل فنری CNC به تنهایی کار نمی کند. سیستم تغذیه سیم قلب قوام است. اگر تغذیه سیم بلغزد یا لرزش داشته باشد، گام فنر و قطر بیرونی حتی در یک دستگاه کاملاً تنظیم شده نوسان می کند. تولیدکنندگان جدی غلتک های تغذیه تقویت شده، یک صاف کننده سیم، و در صورت تمایل یک قفسه تغذیه سیم برقی که به طور فعال سیم را تحت کشش کم به داخل دستگاه تغذیه می کند، عرضه می کنند. قفسه تغذیه سیم مانند نوع SLB-2800 پایداری را به ویژه در هنگام استفاده از سیم پیچ های سنگین بهبود می بخشد، زیرا از گره خوردن سیم جلوگیری می کند و بار روی غلتک های تغذیه اصلی را کاهش می دهد.
کیفیت برش دومین منبع رایج عیوب است. دستگاه سروو برش برش تمیزتر و کیفیت انتهای فنر بهتری نسبت به بادامک برش مکانیکی می دهد، زیرا سرعت برش و زمان بندی قابل برنامه ریزی است. برای فنرهایی که به انتهای بسته و زمینی نیاز دارند، خروجی کویل باید به آرامی وارد یک آسیاب فنری شود. برای فنرهای اکستنشن با قلاب، به ابزارهای شکل دهی و قابلیت خمش سیم با پیکربندی 5 محوره یا بالاتر نیاز دارید. ابتدا خط کامل فرآیند را برنامه ریزی کنید، سپس دستگاه سیم پیچی را انتخاب کنید که با آن مطابقت دارد.
دقت معمولاً به دو صورت بیان میشود: وضوح موقعیت و تکرارپذیری. وضوح موقعیت به حداقل حرکت قابل برنامه ریزی هر محور سروو، اغلب 0.01 میلی متر یا بهتر در ماشین های مدرن چینی و اروپایی اشاره دارد. تکرارپذیری به این اشاره دارد که چگونه دستگاه به طور مداوم در طی چرخه های مختلف به موقعیت مشابه باز می گردد. برای تولید فنر، تکرارپذیری عدد مهمتری است زیرا مشخصات فنر مانند طول آزاد و قطر بیرونی مستقیماً توسط موقعیتهای محور تولید میشوند. یک دستگاه سیم پیچ فنر CNC که به خوبی نگهداری می شود می تواند طول بدون فنر را در 0.1 میلی متر و قطر بیرونی را در 0.03 میلی متر در یک دوره تولید پایدار نگه دارد.
مفهوم عملی این است که قبل از درخواست قیمت، باید شرایط تحمل خود را مشخص کنید. اگر فنرهای شما برای صندلی های خودرو یا دستگاه های پزشکی است، کلاس تحمل محکم تر است و دستگاه به یک قاب سفت تر، ریل های راهنمای بهتر و موتورهای سروو درجه بالاتر نیاز دارد. اگر فنرهای شما برای سخت افزار عمومی هستند، احتمالاً یک دستگاه استاندارد 3 محوره کافی است. درخواست از چندین تامین کننده برای تأیید اینکه دستگاه آنها می تواند تلرانس لازم را در فنر آزمایشی داشته باشد، بهترین راه برای از بین بردن خطر است، و هر سازنده قابل اعتماد یک سفارش آزمایش نمونه را می پذیرد.
مورد تجاری برای جایگزینی یک کویل مکانیکی قدیمی با یک دستگاه کلاف فنری CNC معمولاً بر اساس سه عدد است: زمان چرخه، نرخ ضایعات و هزینه کار. یک دستگاه CNC می تواند با سرعت تغذیه بالاتر کار کند زیرا کنترل سروو حرکت سیم را ثابت نگه می دارد، به خصوص در هنگام تشکیل فنرهای فشاری کوچک. زمان چرخه معمولی 15 تا 30 درصد در مقایسه با یک ماشین مکانیکی روی همان طرح فنر کاهش می یابد و ضایعات ناشی از رانش ابعاد عملاً حذف می شود.
صرفه جویی در نیروی کار ناشی از عملکرد چند ماشینی و تغییر سریع است. یک مدیر تولید که چهار ماشین مکانیکی را راه اندازی می کند، برای اکثر شیفت ها به یک اپراتور در هر ماشین نیاز دارد. همین اپراتور می تواند پنج یا شش دستگاه CNC را مدیریت کند، زیرا تغییرات برنامه ریزی در کنترل پنل انجام می شود و نظارت به ندرت مداوم است. کاهش هزینه ابزارآلات را اضافه کنید، زیرا ماشینهای CNC به دوربینهای فیزیکی کمتری نیاز دارند و دوره بازپرداخت معمولاً بین 18 تا 30 ماه برای یک کارخانه فنری کوچک تا متوسط است. مقایسه دقیق بهره وری ماشین آلات در طبقه فروشگاه در ارزیابی عملیاتی ما از CNC در مقابل روش های سنتی تولید فنر در صفحه اخبار شرکت ، که نمونه های واقعی تولید را مستند می کند.
دستگاه های کویل فنری CNC قابل اعتماد هستند، اما دقت آنها به چند رشته تعمیر و نگهداری بستگی دارد. نقاط بازرسی حیاتی عبارتند از غلتک های تغذیه، ریل های راهنما، سیستم روغن کاری، موتورهای سروو و کابینت الکتریکی. غلتک های تغذیه به مرور زمان فرسوده می شوند و باید هر ماه از نظر لکه های صاف و سایش شیار بررسی شوند. ریل های راهنما برای حفظ دقت موقعیت محور نیاز به روانکاری تمیز دارند. سیستم کنترل باید به طور مرتب پشتیبان گیری شود تا دستور العمل های برنامه و پارامترهای کالیبراسیون از بین نرود.
نادیده گرفتن این مراحل بلافاصله دستگاه را خراب نمی کند، اما به تدریج ثبات ابعادی را از بین می برد. رایجترین مشکلات تعمیر میدانی در کویلهای CNC، مانند گام ناهماهنگ یا نوسان قطر بیرونی، اغلب به جای سیستم کنترل الکترونیکی، در غلتکهای تغذیه فرسوده یا ریل راهنمای شل ردیابی میشوند. بنابراین نگهداری خوب یک سرمایه گذاری مستقیم در کیفیت خروجی است.
دستگاه های کلاف فنری CNC تقریباً هر محصول مهندسی شده ای را که از فنر استفاده می کند تغذیه می کند. سه بلوک کاربردی بزرگ از نظر حجم عبارتند از: قطعات خودرو و تحرک، مهندسی برق و تجهیزات پزشکی. در بخش خودرو، فنرهای تعلیق، فنرهای سوپاپ، فنرهای برگشتی ترمز و فنرهای صندلی در دستههای بسیار بزرگ تولید میشوند که سرعت تعویض و ظرفیت چند محوری کویلهای CNC را بسیار ارزشمند میکند. بخش کاربردهای تحرک و خودرو نیز به قابلیت ردیابی دقیق نیاز دارد و ماشینهای CNC میتوانند پارامترهای تولید را در هر دسته ثبت کنند که از مستندات با کیفیت پشتیبانی میکند. کاربردهای مهندسی برق به فنرهای دقیق کوچک برای کلیدها، اتصالات و رله ها نیاز دارند، جایی که قطر سیم معمولاً کمتر از 1.0 میلی متر است و برش تمیز ضروری است.
فنرهای تجهیزات پزشکی از دقت بیشتری برخوردارند و اغلب نیاز به انتهای بدون سوراخ و خواص مکانیکی دقیق دارند. در این کاربردها، یک ماشین 5 محوره یا 6/7 محوری حرکت ابزار مورد نیاز برای تولید قلاب های انتهایی پیچیده را بدون عملیات ثانویه می دهد. بخشهای هوافضا و ارتباطات از راه دور نیازمندیهای مشابهی دارند اما با اندازههای دستهای کوچکتر و مواد سیمی عجیبتر. برای نگاهی دقیق به نحوه خدمت رسانی ماشین آلات فنری به خطوط تولید وسایل نقلیه، به نمای کلی برنامه ما مراجعه کنید صنعت تحرک و خودرو . ماشینی با ظرفیت سیم سنگینتر، مانند کویل 6/7 محور TK-760، قطر گستردهتری را پوشش میدهد که نمونهای از تامینکنندگان تجهیزات صنعتی است.
 دستگاه سیم پیچ فنری CNC 6/7 محور TK-760 برای سیم سنگین این دستگاه با 6 یا 7 محور که سیم 6.0 تا 7.0 میلی متری را پوشش می دهد، قلاب های انتهایی پیچیده و انواع برش های مختلف را کنترل می کند، که آن را برای فنرهای پزشکی، هوافضا و صنعتی که نیاز به دقت و تطبیق پذیری دارند ضروری می کند. مشاهده محصول →
حتی با یک دستگاه سیم پیچ فنری CNC خوب، هنگام تغییر شرایط ماشین، ابزار یا سیم، مشکلات کیفیتی ممکن است ظاهر شود. حل آنها مستلزم یک دستور بررسی سیستماتیک است: ابتدا کیفیت سیم را بررسی کنید، سپس تنظیمات مکانیکی را بررسی کنید، و در نهایت پارامترهای برنامه را بررسی کنید. جدول زیر بیشترین مشکلات گزارش شده و رویکرد اصلاحی استاندارد مورد استفاده مهندسین خدمات را فهرست می کند.
| نقص | محتمل ترین علت | اقدام اصلاحی |
|---|---|---|
| قطر بیرونی خیلی بزرگ یا خیلی کوچک است | نقطه سیم پیچ فرسوده یا نامناسب | نقطه سیم پیچ را دوباره نصب کنید و قطر را روی فنر آزمایشی تأیید کنید |
| گام در طول بهار متفاوت است | سایش غلتکی یا پیچی ابزار را تغذیه کنید | غلتک های تغذیه را تعویض کنید، سطح تماس ابزار گام را بررسی کنید |
| سیم مکررا پاره می شود | تنظیم نادرست صاف کننده یا سختی مواد | فشار صاف کننده را کاهش دهید، استحکام کششی سیم را تأیید کنید |
| انتهای بریده شده خم یا پاره شده است | تیغه برش کدر یا برش زمان بندی اشتباه است | تیغه را تیز کنید یا تعویض کنید، زمان بندی محور برشی را تنظیم کنید |
| قطعات اول پس از راه اندازی خارج از تحمل هستند | برنامه برای فنر بک سیم بهینه نشده است | مقادیر جبران در سیستم کنترل را تنظیم کنید |
تفاوت اصلی در نحوه تولید و کنترل حرکت است. یک ماشین مکانیکی از بادامک ها، چرخ دنده ها و سوئیچ های محدود استفاده می کند، بنابراین تغییر طراحی فنر به معنای تغییر بادامک ها و توقف های فیزیکی است. یک ماشین CNC از موتورهای سروو برای هر محور استفاده می کند و هر حرکت با مقادیر برنامه عددی تعریف می شود. این تغییر ساده تر، تکرارپذیری بالاتر و توانایی ساخت اشکال فنری پیچیده را می دهد که یک ماشین مکانیکی نمی تواند.
برای فنرهای فشاری مستقیم با انتهای بسته مسطح و بدون خمیدگی خاص، یک ماشین 3 محوره انتخاب اقتصادی است. اگر میخواهید فنرهایی با قلابهای انتهایی دقیق، فاصله سیمپیچهای متغیر یا توالیهای برش و فرم پیچیدهتر بسازید، ۵ محور را انتخاب کنید. زمانی که ترکیب محصول گسترده است و میخواهید حداکثر انعطافپذیری موقعیت ابزار را روی سیم سنگینتر داشته باشید، 6 تا 7 محور را انتخاب کنید.
این دستگاه می تواند هر سیمی را که می توان سیم پیچ و برش داد با ابزار موجود پردازش کرد. مواد معمولی عبارتند از فولاد فنر روغنی، سیم فولادی کربنی سخت کشیده شده، سیم فولادی ضد زنگ، برنز فسفر، مس بریلیوم و سیم موسیقی. محدودیت های اصلی محدوده قطر سیم دستگاه و سختی مواد است. برخی از سیم های آلیاژی با استحکام بالا برای دستیابی به عمر ابزار معقول به غلتک های تغذیه کاربید و ابزار کاری نیاز دارند.
برای طرحی که از همان قطر سیم و موقعیتهای ابزار مشابه استفاده میکند، تغییر فقط به بارگذاری برنامه ذخیرهشده و قرار دادن دو یا سه ابزار بستگی دارد. این 5 تا 15 دقیقه طول می کشد. اگر قطر سیم تغییر کرد یا نیاز به ابزار متفاوتی بود، بسته به دسترسی دستگاه، 20 تا 40 دقیقه زمان بگذارید. این هنوز به طور قابل توجهی سریعتر از یک ماشین مکانیکی است که در آن بادامک های جدید باید نصب و تراز شوند.
بله، با مجموعه ابزار صحیح و محورهای کافی. فنرهای فشاری به یک نقطه سیم پیچی، پین مرکزی یا آربور و ابزار گام نیاز دارند. فنرهای اکستنشن برای تشکیل قلاب های انتهایی به ابزار اضافی نیاز دارند، به همین دلیل است که معمولاً ماشین 5 محوره توصیه می شود. فنرهای پیچشی با پایه های مستقیم به ابزارهای خم کننده ساق نیاز دارند. اگر محدوده قطر سیم با قطعات شما مطابقت داشته باشد، یک دستگاه تک محور 5 یا 6/7 محور می تواند هر سه خانواده فنر را پوشش دهد.
غلتک های تغذیه را تمیز و به درستی فشرده نگه دارید، تأیید کنید که صاف کننده سیم برای قطر واقعی سیم تنظیم شده است، و از یک قفسه تغذیه سیمی با کشش مناسب استفاده کنید تا از کشیده شدن ناهموار سیم جلوگیری کنید. همچنین به صورت دوره ای شیار غلتک تغذیه را بررسی کنید. یک شیار فرسوده قطر خوراک موثر را تغییر می دهد و باعث خطای طول می شود. نظارت بر اولین قطعه از هر جابجایی در برابر طول برنامه ریزی شده، قبل از تبدیل شدن به ضایعات، جابجا می شود.
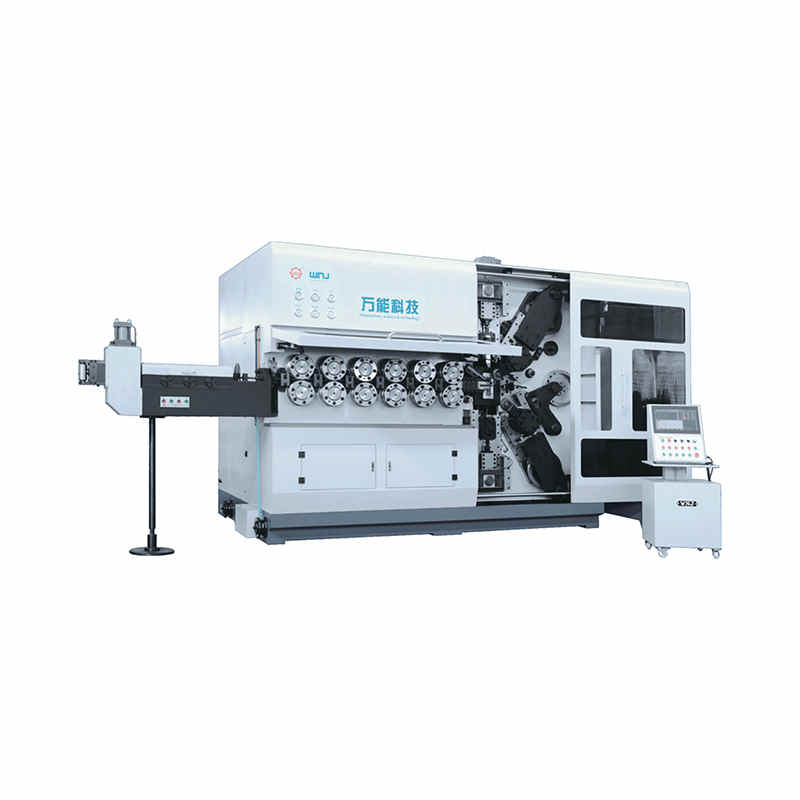
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK-13200، TK-7230 TK-13200, TK-7230 12AXES CNC فنری کویلینگ ...
مشاهده جزئیات
TK12120 دستگاه سیم پیچ فنری CNC TK-12120 12AXES ...
مشاهده جزئیات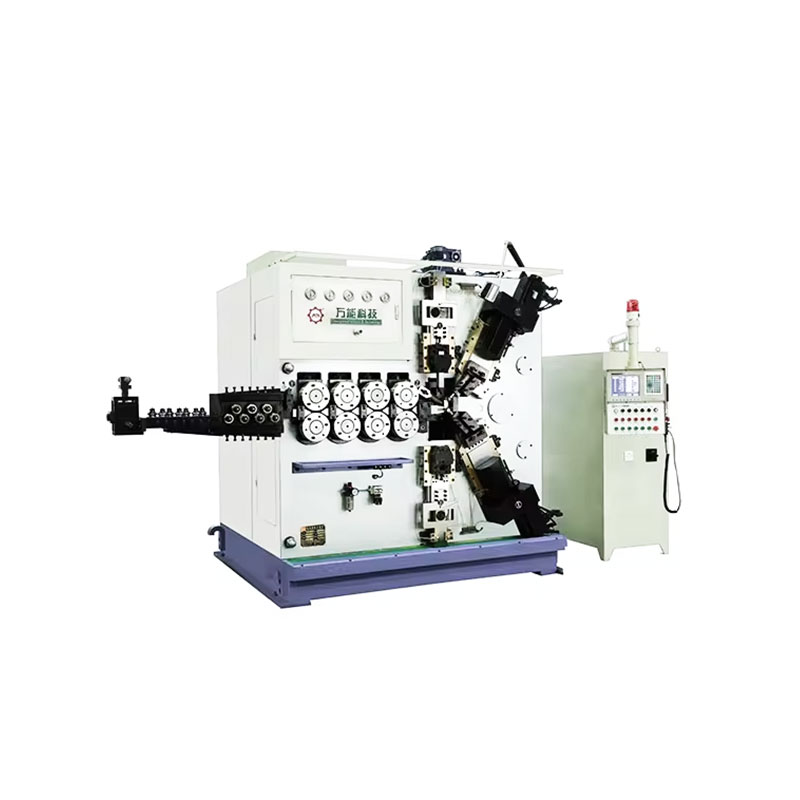
TK-6160 دستگاه نورد فنری CNC TK-6160 ...
مشاهده جزئیات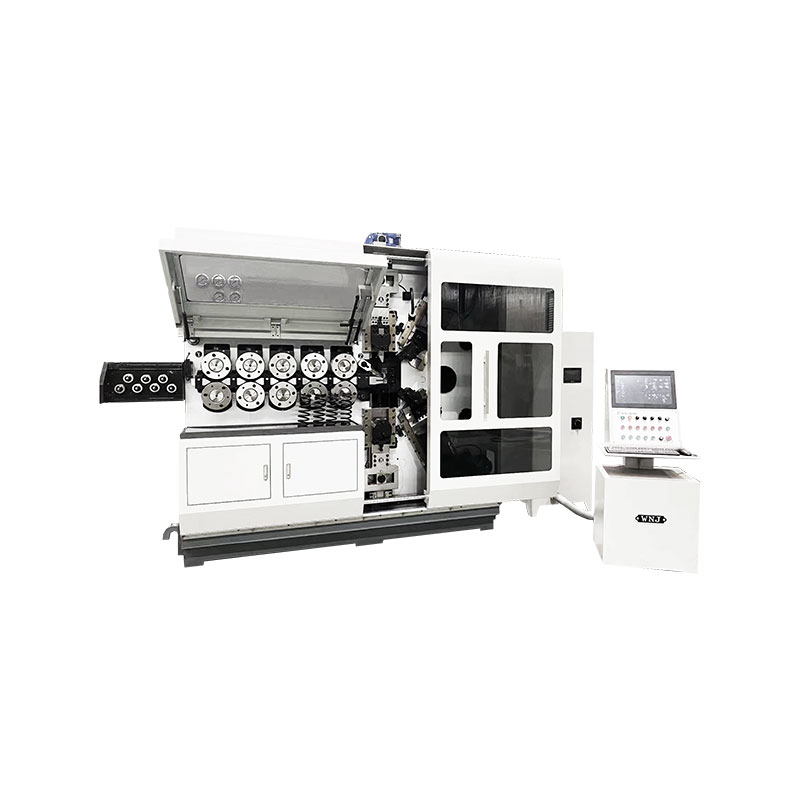
TK-6120 دستگاه نورد فنری CNC TK-6120 ...
مشاهده جزئیات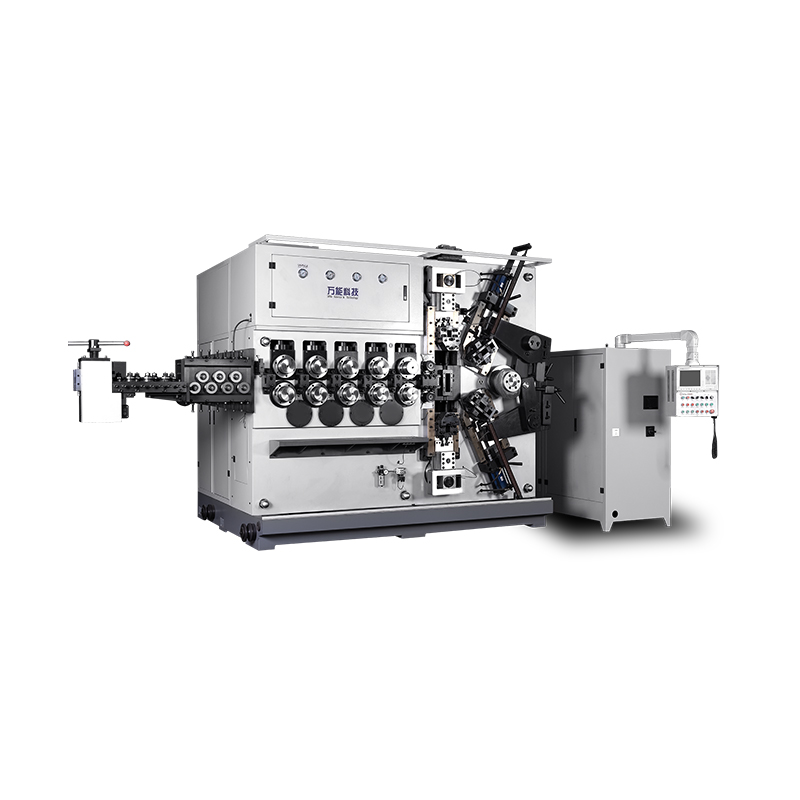
TK-5200 دستگاه سیم پیچ فنری CNC TK-5200 5AXES ...
مشاهده جزئیات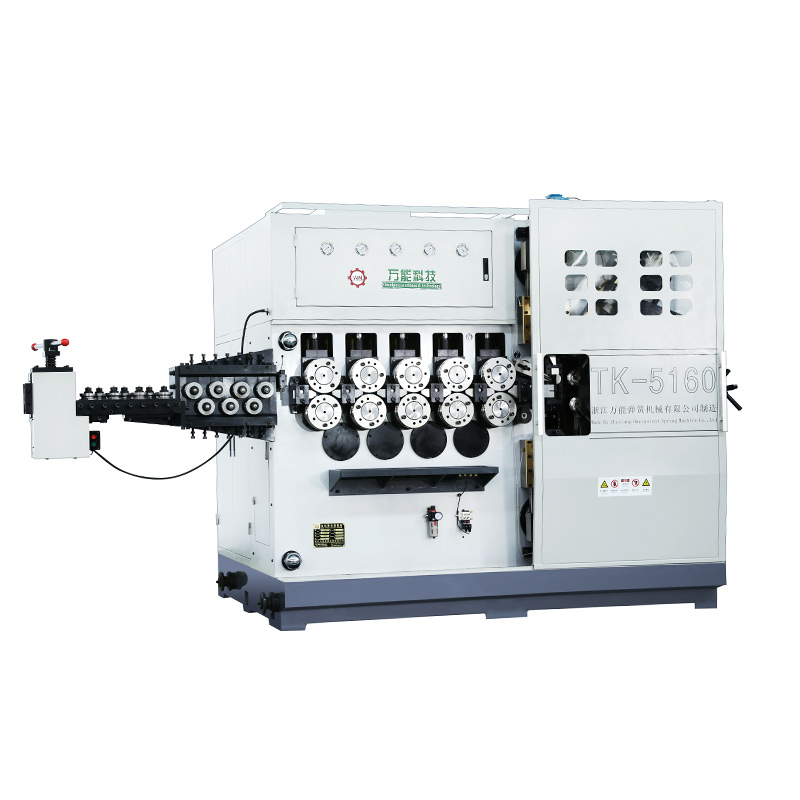
TK-5160 دستگاه سیم پیچ فنری CNC TK-5160 5AXES ...
مشاهده جزئیات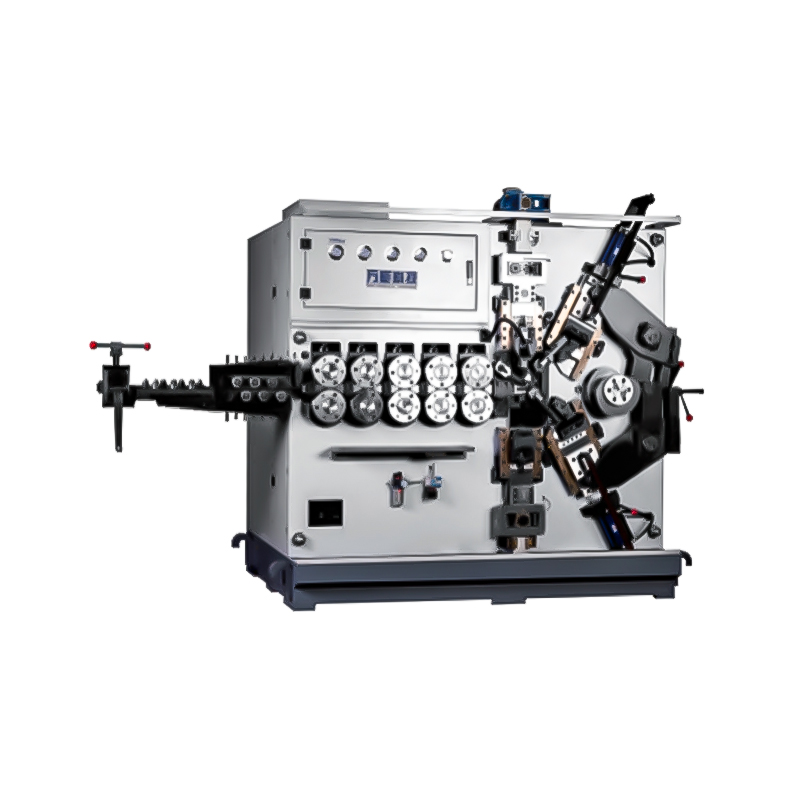
TK-5120 دستگاه سیم پیچ فنری CNC TK-5120 5AXES ...
مشاهده جزئیاتکد QR موبایل